
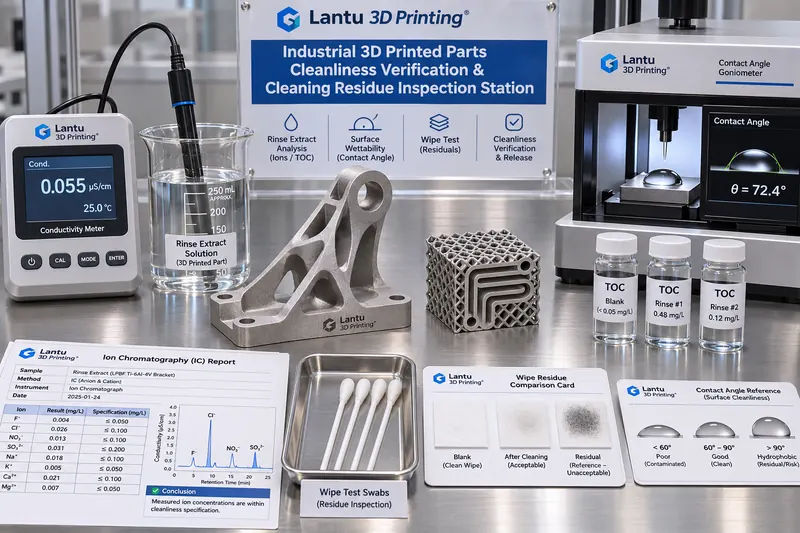
Pendahuluan: selesai dicuci tidak berarti bersih; kebersihan sebelum pengiriman harus dapat ditentukan
Setelah komponen LPBF logam menjalani pelepasan penyangga, sandblasting, pembersihan ultrasonik, dan pengeringan, tampilannya mungkin sudah bersih. Namun, saluran internal, pori struktur kisi, dan area kontak penyangga masih dapat menyisakan serbuk logam, surfaktan deterjen, ion garam, serta lapisan oli cairan pemesinan. Residu tersebut mungkin tidak langsung mengubah laporan dimensi, tetapi dapat muncul pada proses anodisasi, elektroplating, perekatan, brazing, atau perakitan berikutnya sebagai gelembung lapisan, daya rekat rendah, kebocoran mikro pada permukaan penyegelan, dan korosi selama masa pakai. Sebagai contoh, pada blok katup hidraulik Ti6Al4V dengan saluran internal konformal, jika konsentrasi ion klorida di dalam saluran masih tinggi setelah pencucian, pitting setelah 96 jam uji kabut garam umumnya pertama kali muncul di tikungan saluran, bukan pada permukaan luar. Masalahnya, sebagian besar proses pencucian di bengkel hanya menetapkan tindakan kerja seperti “berapa menit mencuci” dan “berapa kali mengganti air”, tanpa bukti penilaian mengenai alasan suatu komponen dianggap bersih dan layak ditandatangani untuk memasuki proses berikutnya. lantu3D memandang proses dari blueprint hingga pengiriman produk fisik sebagai manajemen siklus hidup penuh: kebersihan bukanlah satu tindakan, melainkan status pelepasan yang dapat diverifikasi.
I. Definisikan residu sebagai objek terukur, bukan sekadar kata sifat
Langkah pertama menuju pelepasan yang dapat diputuskan adalah menguraikan “bersih” menjadi empat jenis residu terukur beserta jalur risikonya. Pertama, residu partikulat dari serbuk yang tidak terangkat dan abrasif sandblasting, dengan risiko menyumbat saluran serta menggores permukaan pasangan. Kedua, residu ionik dari deterjen, air keran, dan keringat tangan, terutama Cl⁻, Na⁺, dan SO₄²⁻, dengan risiko korosi elektrokimia. Ketiga, residu organik dari cairan pemesinan, bahan pelepas cetakan, dan cairan pembersih ultrasonik, yang dapat menurunkan adhesi pelapis dan kekuatan perekatan. Keempat, residu tak mudah menguap atau NVR, yaitu massa total bahan-bahan tersebut setelah pengeringan. Keempat objek harus memiliki metode pengambilan sampel, batas deteksi, dan kriteria masing-masing; semuanya tidak dapat digantikan oleh “tidak ada kotoran yang terlihat”. Secara rekayasa, komponen sebaiknya terlebih dahulu dibagi menjadi tiga tingkat kebersihan menurut penggunaannya: komponen struktural umum (G1), komponen fungsional dengan pelapis atau perekatan (G2), serta komponen bertekanan atau terkait implan dengan saluran internal (G3). Semakin tinggi tingkatnya, semakin banyak titik sampling dan item kriteria, sehingga pengujian berlebihan secara seragam pada seluruh komponen dapat dihindari.
II. Bekukan metode sampling terlebih dahulu: ekstraksi, pembilasan, pengelapan, dan paket tiga kontrol
Prasyarat kriteria yang andal adalah metode sampling yang terkendali. Empat metode umum meliputi ekstraksi total, yaitu merendam komponen dalam air deionisasi dengan volume terukur lalu mengukur larutan ekstrak setelah ultrasonik atau pengocokan selama waktu yang ditetapkan; pembilasan saluran internal, yaitu membilas saluran dengan air deionisasi pada laju alir dan volume tetap serta mengumpulkan efluennya; pengelapan permukaan, yaitu mengelap area yang ditentukan sebesar 100 cm² menggunakan kain bebas serat yang telah dibasahi sebelumnya lalu mengekstraksinya; serta perbedaan massa setelah pengeringan. Setiap sampling harus disertai paket tiga kontrol: blanko, menggunakan air deionisasi batch yang sama, wadah yang sama, dan operasi yang sama tanpa komponen; kontrol penambahan standar, dengan menambahkan zat standar dalam jumlah diketahui ke blanko untuk menghitung perolehan kembali; serta sampel paralel, yaitu dua sampel dari area berdekatan pada komponen yang sama. Perolehan kembali penambahan standar harus berada pada 80%–120%; jika tidak, metode sampling atau pengujian dianggap gagal dan data tersebut tidak boleh digunakan untuk pelepasan. Volume cairan sampling V, waktu ekstraksi t, suhu air T, dan luas permukaan basah komponen A harus dicatat karena semua kriteria konsentrasi pada akhirnya harus dikonversi menjadi residu per satuan luas dalam μg/cm² agar komponen dengan ukuran berbeda dapat dibandingkan.
III. Kriteria dan ambang batas: tuliskan “bersih” sebagai nilai yang dapat dihitung ulang
Disarankan untuk menetapkan tabel kriteria bertingkat dengan nomor revisi yang dibekukan. Untuk komponen fungsional G2, nilai acuan dapat berupa: kenaikan konduktivitas larutan ekstrak terhadap blanko Δκ ≤ 2 μS/cm pada 25 ℃; karbon organik total TOC ≤ 0,5 mg/L atau setara ≤ 0,05 μg/cm²; kromatografi ion Cl⁻ ≤ 5 ppm dan Na⁺ ≤ 2 ppm; NVR hasil pengelapan ≤ 0,1 mg/100 cm²; selisih massa antara dua pengeringan berturut-turut ≤ 0,05%; serta sudut kontak air ≤ 30° untuk skrining cepat lapisan oli. Sudut kontak hanya digunakan untuk skrining, bukan sebagai satu-satunya dasar pelepasan. Untuk komponen G3 dengan saluran internal, tambahkan: kekeruhan cairan bilas ≤ 1 NTU, jumlah partikel ≥10 μm tidak melebihi batas yang ditetapkan, serta perbedaan Δκ antara keluaran dan masukan saluran ≤ 1 μS/cm untuk membuktikan tidak ada residu signifikan di zona mati. Semua ambang harus mencantumkan dasar acuannya, seperti nomor klausul perjanjian teknis pelanggan, nomor standar internal perusahaan, atau versi standar yang dirujuk, serta model instrumen dan masa berlaku kalibrasinya. Ambang tanpa sumber hanyalah nilai pengalaman dan tidak dapat digunakan sebagai dasar penetapan saat terjadi sengketa.
IV. Saluran internal dan komponen kisi: lokasi yang paling sulit dibersihkan menentukan keputusan pelepasan
Saluran pendingin konformal, lapisan kisi, dan lubang buta dalam merupakan area dengan frekuensi tinggi kegagalan pengendalian kebersihan karena cairan pembersih sulit tergantikan dan serbuk mudah membentuk jembatan di sudut mati. Pendekatan rekayasa yang digunakan adalah “komponen verifikasi terlebih dahulu”: cetak komponen verifikasi dengan paket parameter dan orientasi cetak yang sama, serta dilengkapi jendela yang dapat dipotong. Setelah dibersihkan, komponen tersebut dibelah dan diambil sampelnya secara terpisah pada bagian masuk, tikungan bagian tengah, dan zona buta ujung untuk mengonfirmasi tingkat residu pada titik terburuk. Peta titik tersebut dan urutan sampling kemudian dibakukan dalam kartu proses; komponen produksi cukup diproses dengan volume serta laju alir pembilasan yang sama tanpa perlu dibelah satu per satu. Untuk komponen produksi yang tidak dapat dibelah, gunakan metode perunut: tambahkan perunut inert ke cairan bilas akhir dan nyatakan penggantian cairan memadai hanya ketika konsentrasi perunut dalam efluen pembilasan turun hingga di bawah rasio yang ditetapkan. Jika beberapa komponen diproduksi dalam satu build, sampling kebersihan harus dicatat terpisah berdasarkan nomor komponen; satu sampel tidak boleh mewakili seluruh build. Setelah berganti batch cairan pembersih atau bak ultrasonik, verifikasi menggunakan komponen verifikasi harus dilakukan kembali. Ini adalah titik pemicu perubahan, bukan pemeriksaan rutin.
V. Rantai bukti dan gerbang pelepasan: kebersihan adalah status, bukan label lulus
Setiap catatan pelepasan setidaknya harus mengikat enam bidang: nomor komponen dan nomor batch, nomor build dan hash paket parameter, tingkat kebersihan G1/G2/G3, nomor metode sampling serta nomor blanko/penambahan standar/sampel paralel, nilai pengukuran aktual setiap kriteria beserta hasil konversi per satuan luas, serta petugas pengujian, peninjau, dan stempel waktu. Data mentah harus memiliki jejak audit sesuai persyaratan ALCOA+, dan kurva ekspor instrumen serta kromatogram harus diarsipkan bersama catatan; tidak boleh hanya menyalin satu hasil “lulus”. Gerbang direkomendasikan dalam empat tingkat: D1, pemeriksaan validitas sampling, termasuk perolehan kembali dan blanko; D2, perbandingan setiap kriteria dan pembentukan tiga status A/B/C; D3, penanganan penyimpangan dan pengujian ulang; serta D4, persetujuan pelepasan dan serah terima ke proses berikutnya. Definisi tiga status adalah: status A, semua item memenuhi syarat dan dapat langsung dilepas; status B, satu item sedikit melampaui batas, tidak lebih dari 1,2 kali ambang dan bukan item kritis seperti Cl⁻, sehingga dapat dicuci ulang dengan intensitas dua kali lalu diambil sampel kembali dengan jumlah titik dua kali lipat dan persetujuan bersama proses, kemudian hanya boleh dilepas jika uji ulang lulus; status C, item kritis melampaui batas, saluran internal menunjukkan hasil positif, atau blanko terkontaminasi, sehingga batch harus dibekukan dan seluruh catatan kebersihan build sejak titik lulus sebelumnya harus ditelusuri. Pelepasan dengan konsesi tidak diperbolehkan tanpa bukti kelulusan.
VI. Mode kegagalan umum dan batas pengujian ulang
Lima kegagalan berfrekuensi tinggi layak dimasukkan ke dalam daftar periksa: blanko yang terkontaminasi sehingga seluruh data batch tidak berlaku; ekstraksi kain lap yang tidak memadai sehingga menghasilkan NVR rendah palsu; pengeringan tidak cukup sehingga air dihitung sebagai residu; cairan pembersih tidak diganti dalam waktu lama sehingga menyebabkan kontaminasi akumulatif antarbatch; serta penundaan terlalu lama setelah sampling atau deposisi debu lingkungan yang menyebabkan kontaminasi sekunder. Pengujian ulang memiliki batas yang jelas: status B hanya mengizinkan satu kali pencucian ulang dengan intensitas dua kali dan satu kali pengujian ulang; apabila masih melampaui batas pada kali kedua, status harus langsung diubah menjadi C. Status C tidak boleh diturunkan untuk pelepasan dengan alasan pelanggan sedang membutuhkan komponen, dan pengujian ulang permukaan luar tidak boleh menggantikan pengujian ulang saluran internal. Catatan kebersihan harus memiliki pemetaan bidang dengan batch inspeksi, kupon uji dalam tungku, laporan adhesi pelapis, dan buku besar ketertelusuran metrologi. Ketika hilir mengalami gelembung pelapis atau kebocoran mikro pada segel, batch cairan pembersih, catatan sampling, dan penandatangan pelepasan untuk build terkait harus dapat ditelusuri kembali dalam 30 menit. Itulah nilai sebenarnya dari rantai bukti.
VII. Tahapan penerapan dan indikator kuantitatif
Direkomendasikan penerapan tiga tahap selama 30 hari: pada minggu pertama, bekukan klasifikasi tingkat kebersihan dan versi tabel kriteria, lalu selesaikan kalibrasi instrumen serta verifikasi perolehan kembali penambahan standar; pada minggu kedua, selesaikan pembelahan komponen verifikasi dan penetapan titik terburuk untuk komponen G3 dengan saluran internal; pada minggu ketiga hingga keempat, integrasikan catatan enam bidang ke perintah kerja dan batch inspeksi, lalu jalankan gerbang D1–D4 secara menyeluruh. Dashboard hanya perlu menampilkan enam indikator yang dapat diverifikasi: tingkat kelulusan perolehan kembali sampling, tingkat kelulusan kontrol blanko, proporsi pelepasan pertama berstatus A, tingkat kelulusan pengujian ulang pertama untuk status B, durasi penutupan penelusuran status C, serta tingkat keberhasilan simulasi penelusuran 30 menit dengan target ≥95%. Indikator ini mengukur apakah sistem penetapan dapat diverifikasi pihak ketiga, bukan apakah pencucian dilakukan lebih cepat.
Kesimpulan
Pencucian adalah tindakan; pelepasan kebersihan adalah bukti. Dengan menguraikan residu menjadi empat objek terukur—partikulat, ion, bahan organik, dan NVR—memvalidasi sampling melalui ekstraksi, pembilasan, pengelapan, serta paket blanko/penambahan standar/sampel paralel, kemudian menetapkan ambang bertingkat menggunakan Δκ, TOC, Cl⁻, NVR, dan sudut kontak, “tampak bersih” dapat diubah menjadi “berdasarkan versi kriteria mana, pada titik mana, dengan kelompok nilai ukur apa, dan dilepas oleh siapa”. Untuk komponen cetak 3D logam dengan saluran internal dan struktur kisi, kesimpulan pelepasan harus ditentukan oleh titik terburuk, bukan permukaan luar; inilah perbedaan mendasar antara metode ini dan instruksi kerja pencucian biasa. Ketika catatan kebersihan dapat ditelusuri silang dengan nomor build, hash paket parameter, batch inspeksi, dan analisis kegagalan hilir, manajemen siklus hidup penuh dari desain hingga pengiriman produk fisik yang ditekankan lantu3D benar-benar tertutup pada proses terakhir.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.