
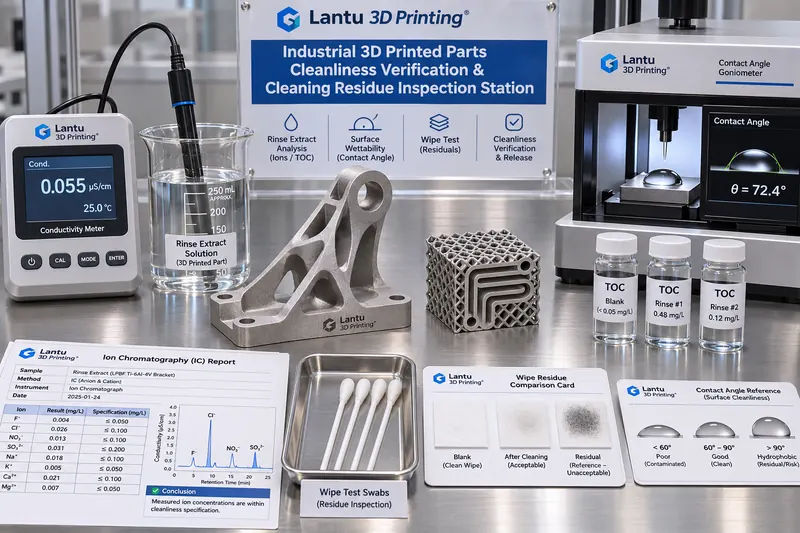
引言:洗完不等于干净,交付前的清洁度必须能被判定
金属 LPBF 零件经过去支撑、喷砂、超声清洗与烘干之后,外观看起来已经洁净,但内流道、点阵孔隙与支撑接触面仍可能残留金属粉末、清洗剂表面活性剂、盐类离子与切削液油膜。这类残留不会立刻改变尺寸报告,却会在后续阳极氧化、电镀、胶接、钎焊或装配中表现为镀层起泡、结合力不足、密封面微漏与服役期腐蚀。以一件带随形内流道的 Ti6Al4V 液压阀块为例,若清洗后流道内残留氯离子浓度偏高,盐雾 96 小时后点蚀往往首先出现在流道拐角而非外表面。问题在于,多数车间的清洗工序只有「洗几分钟、换几次水」的作业动作,没有「这一件凭什么算洗干净、能不能签字进入下一道工序」的判定证据。蓝图三维把从蓝图到实物交付视为全生命周期管理,清洁度不是一道动作,而是一份可核查的放行状态。
一、先把残留定义成可测对象,而不是一句形容词
可判定放行的第一步是把「干净」拆成四类可测残留物与对应的迁移路径:一是颗粒残留,来自未清除的粉末与喷砂磨料,风险是堵塞流道与划伤配合面;二是离子残留,来自清洗剂、自来水与手汗,重点是 Cl⁻、Na⁺、SO₄²⁻,风险是电化学腐蚀;三是有机残留,来自切削液、脱模剂与超声清洗液,风险是涂层附着力与胶接强度下降;四是不挥发残渣 NVR,是上述物质烘干后的总质量。四类对象必须分别给出取样方法、检出限与判据,不能用「目测无污物」覆盖。工程上建议按零件用途先分三级清洁等级:一般结构件(G1)、有涂层或胶接的功能件(G2)、带内流道的承压或植入相关件(G3),等级越高,取样点位与判据项越多,避免对所有零件一刀切地过度检测。
二、取样方法先冻结:萃取、冲洗、擦拭与三件套对照
判据可信的前提是取样方法本身受控。常用四种取样:整体萃取(零件浸入定量去离子水,超声或振荡规定时间后测萃取液)、内流道冲洗(用定量去离子水以固定流速与体积冲洗流道并收集流出液)、表面擦拭(用预浸润的无尘布擦拭规定面积 100 cm² 后解析)、以及烘干称量差。每次取样必须同时带三件套对照:空白对照(同批去离子水、同容器、同操作,不含零件)、加标对照(在空白中加入已知量标准物质,用于计算回收率)、平行样(同一零件相邻区域两份)。加标回收率应落在 80%–120%,否则说明取样或检测方法失效,本次数据不得用于放行。取样液体积 V、萃取时间 t、水温 T、零件湿润表面积 A 必须写入记录,因为所有浓度判据最终都要换算成单位面积残留量 μg/cm²,才可跨尺寸零件比较。
三、判据与阈值:把「干净」写成可复算的数值
建议建立一张分级判据表并冻结版本号。以 G2 功能件为例可参考:萃取液相对空白的电导率增量 Δκ ≤ 2 μS/cm(25 ℃),总有机碳 TOC ≤ 0.5 mg/L 或折算 ≤ 0.05 μg/cm²,离子色谱 Cl⁻ ≤ 5 ppm、Na⁺ ≤ 2 ppm,擦拭 NVR ≤ 0.1 mg/100 cm²,连续两次烘干称量差 ≤ 0.05%,水接触角 ≤ 30° 用于快速筛查油脂膜(接触角只作筛查,不作唯一放行依据)。G3 内流道件追加:冲洗液浊度 ≤ 1 NTU、≥10 μm 颗粒计数不超过规定上限、流道出口与入口 Δκ 差值 ≤ 1 μS/cm 以证明无明显残留在死区。所有阈值须标注依据(客户技术协议条款号、内部企标编号或引用标准版本),并写明测量仪器型号与校准有效期;没有出处的阈值只是经验值,不能作为争议时的判据。
四、内流道与点阵件:最难清洗的位置决定放行结论
随形冷却流道、点阵夹层与深盲孔是清洁度失控的高发区,因为清洗液难以置换、粉末易在死角架桥。工程做法是「验证件先行」:用同参数包、同打印方向打印一件带可剖切窗口的验证件,完成清洗后剖开,按入口段、中段拐角、末端盲区三点分别取样,确认最不利点位的残留水平;把该点位移图与取样顺序固化进工艺卡,量产件按同一冲洗体积与流速执行,不再逐件剖切。对无法剖切的量产件,采用示踪法:在末次漂洗液中加入惰性示踪剂,冲洗流出液示踪剂衰减到规定比例以下才判定置换充分。共 build 多件时,清洁度取样按件号分别记录,不得用一个样件代表整缸;跨批次切换清洗液或超声槽后,必须重做一次验证件确认,这属于变更触发点而非日常点检。
五、证据链与放行门禁:清洁度是一份状态,不是一张合格标签
每条放行记录至少绑定六个字段:件号与批号、build 号与参数包哈希、清洁等级 G1/G2/G3、取样方法编号与空白/加标/平行样编号、各判据实测值与单位面积换算结果、检测人复核人与时间戳。原始数据按 ALCOA+ 要求留痕,仪器导出曲线与色谱图随记录归档,不得只抄一个「合格」。门禁建议四级:D1 取样有效性核对(回收率与空白合格)、D2 判据逐项比对并生成 A/B/C 三态、D3 超差处置与复验、D4 放行签字并与下道工序交接。三态定义为:A 态全项合格直接放行;B 态单项轻微超差(不超过阈值 1.2 倍且非 Cl⁻ 等关键项),允许加倍复洗后重新取样,须加倍点数并由工艺会签,复验合格方可放行;C 态关键项超差、内流道阳性或空白污染,冻结该批并回查自上一个合格点之后所有 build 的清洁记录,未取得合格证据不得让步放行。
六、常见失效模式与复验边界
五类高频失效值得写进检查表:空白对照本身被污染导致整批数据作废;擦拭布解析不充分造成 NVR 假低;烘干不充分把水分当残留;清洗液长期不换导致跨批累积污染;取样后放置过久、环境落尘二次污染。复验有明确边界:B 态只允许一次加倍复洗复验,第二次仍超差直接转 C 态;C 态不得以「客户急着要」为由降格放行,也不得用外表面复测替代内流道复测。清洁度记录应与检验批、随炉试样、涂层附着力报告、量值溯源台账建立字段映射,当下游出现镀层起泡或密封微漏时,能在 30 分钟内反查到对应 build 的清洗液批次、取样记录与放行签字人,这才是证据链的价值所在。
七、落地节奏与量化指标
建议 30 天分三段落地:第 1 周冻结清洁等级划分与判据表版本,完成仪器校准与加标回收率验证;第 2 周针对 G3 内流道件完成验证件剖切与最不利点位固化;第 3–4 周把六字段记录接入工单与检验批,跑通 D1–D4 门禁。看板只放六个可核查指标:取样回收率合格率、空白对照合格率、一次放行 A 态占比、B 态复验一次通过率、C 态回查闭环时长、30 分钟反查演练达成率(目标 ≥95%)。这些指标衡量的是「这套判定能不能被第三方复核」,而不是「洗得更快」。
总结
清洗是动作,清洁度放行是证据。把残留拆成颗粒、离子、有机物与 NVR 四类可测对象,用萃取、冲洗、擦拭加空白/加标/平行样三件套冻结取样有效性,再以 Δκ、TOC、Cl⁻、NVR 与接触角构成分级阈值,才能把「看起来干净」改写成「按哪一版判据、哪一个点位、哪一组实测值、由谁签字放行」。对带内流道与点阵的金属 3D 打印件,由最不利点位而非外表面决定放行结论,是这套方法与普通清洗作业说明的根本分界。当清洁度记录能与 build 号、参数包哈希、检验批和下游失效分析互相反查时,蓝图三维所强调的从设计到实物交付的全生命周期管理,才在最后一道工序上真正闭合。