
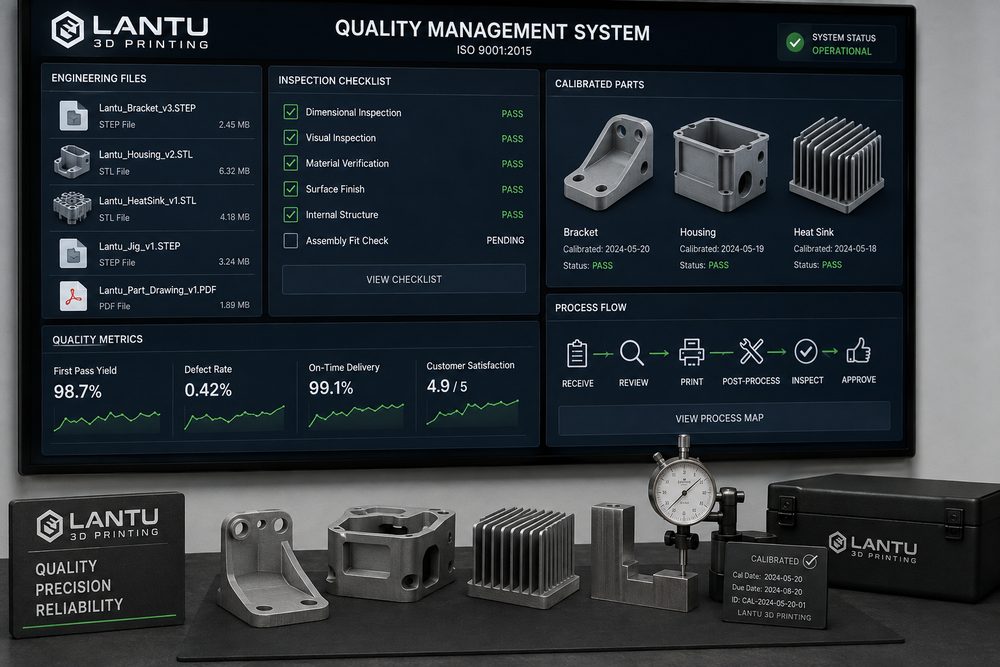
Giriş: Ölçekli teslimatta ilk sınav, tek bir cihazın kapasitesi değil standarttır
Birçok şirket 3D baskıyı ilk kez kullanırken odağını genellikle malzeme fiyatı, baskı hassasiyeti ve termin süresine verir. Ancak proje tek bir numuneden 30 parçaya, 100 parçaya ya da aylık tekrar siparişlere büyüdüğünde, teslimat istikrarını belirleyen etkenler hızla standardizasyon sistemine kayar. Aynı model dosyası sürümü net değilse eski ve yeni yapılar karışabilir; aynı PA12 naylon malzemede toz yenileme oranı farklıysa renk, tokluk ve boyutsal çekme farklılıkları ortaya çıkabilir; aynı SLA reçine parçada son kürleme süresi tutarsızsa yüzey sertliği ve montaj hissi değişebilir. lantu3D, tasarımdan fiziksel teslimata uzanan projeleri ele alırken standardizasyonu üretimin sonundaki evrak işi olarak değil, yaşam döngüsü yönetiminin bir parçası olarak görür.
Etkili bir 3D baskı standardizasyon sistemi en az beş alanı kapsamalıdır: giriş dosyası standardı, tasarım değerlendirme standardı, malzeme ve proses standardı, süreç içi kontrol standardı ve teslimat kabul standardı. Amaç, tüm projeleri tek bir iş akışına sıkıştırmak değil; farklı malzemeler, farklı partiler ve farklı kullanım senaryoları için yeniden kullanılabilir bir karar çerçevesi oluşturarak mühendislerin, satın alma ekibinin, müşterilerin ve üretim personelinin "uygun teslimat" kavrayışını aynılaştırmaktır.
Bir, giriş dosyası standardı: önce sürümü, birimi ve üretim niyetini netleştirin
3D baskıdaki üretim riski çoğu zaman dosya sisteme girer girmez oluşmaya başlar. Sık görülen sorunlar arasında STL ağ örgüsünde yüzey hataları, milimetre ile inç birimlerinin karışması, aynı isimli birden fazla dosya sürümü, montajlarda referans ilişkilerinin eksik olması ve et kalınlığı bilgisinin yalnızca sözlü iletişimde kalması yer alır. Standardizasyonun ilk adımı, giriş dosyasının adlandırma biçimini ve bilgi alanlarını tanımlamaktır. Örneğin "proje kodu-parça numarası-sürüm-malzemetarih" yapısının kullanılması önerilir; sürüm numarası V01’den başlayarak artmalı ve dondurulan sürüm müşteri ya da proje yöneticisi tarafından onaylanmalıdır. Uzun vadeli tekrar siparişe konu olan fonksiyonel parçalar için kaynak format dosyası, STL/STEP üretim dosyası, teklif ekran görüntüsü, proses değerlendirme kaydı ve nihai teslimat fotoğrafları da saklanmalıdır.
Dosya kontrol aşamasında minimum et kalınlığı, minimum delik çapı, minimum boşluk, maksimum kaplama boyutu ve kritik yüzey işaretleri belirlenmelidir. Örneğin SLS PA12 için sıradan yük taşıyan bir gövde duvar kalınlığının 1,5-2,0 mm’nin altına düşmemesi önerilir; ince ve uzun klipslerde ise yük yönüne göre yuvarlatma ve takviye kanatları eklenmelidir. SLA dış görünüş parçaları zımpara ve boya gerektiriyorsa modelde son işlem için 0,1-0,3 mm pay bırakılmalıdır. Bu kuralları sipariş kontrol listesine yazmak, "baskıdan sonra takılamadığı fark edildi" türü yeniden işlemeleri ciddi biçimde azaltır.
İki, tasarım değerlendirme standardı: DFAM ile riski öne çekin
Katmanlı üretime yönelik tasarım değerlendirmesi yalnızca modelin dilimlenip dilimlenemeyeceğine bakmamalı, hedef prosesle istikrarlı biçimde üretime uygun olup olmadığını da sorgulamalıdır. DFAM değerlendirmesi; yapısal basılabilirlik, montaj uygulanabilirliği, yüzey gereksinimi ve maliyete duyarlı noktalar olmak üzere dört kategoriye ayrılabilir. Yapısal basılabilirlikte çıkıntı açıları, kapalı boşluklar, ince duvarlar, ince kolonlar, keskin köşeler ve geniş düz yüzeylerin eğilme riski ele alınır; montaj uygulanabilirliğinde delik-mil geçmeleri, dişli insertler, klips yorulması ve konumlandırma referansları incelenir; yüzey gereksiniminde görünür yüzeyler, destek temas yüzeyleri ve son işlem seviyesi değerlendirilir; maliyete duyarlı noktalarda ise yerleşim yönü, destek hacmi, toz kullanım verimliliği ve bir parçanın makinede kapladığı süre dikkate alınır.
Örneğin bir drone gövdesi projesinde müşteri yalnızca dış yüzey formunu vermiş, vida kolonlarının dayanımını tanımlamamışsa, doğrudan baskı montaj aşamasında çatlamaya yol açabilir. Standardize edilmiş bir değerlendirme, vida kolonunun tabanına R0,8-R1,5 yuvarlatma eklenmesini, kolon duvar kalınlığının 1,0 mm’den 1,8 mm’nin üzerine çıkarılmasını ve vida tekrar sök-tak senaryolarında ısıyla yerleştirilen pirinç insert veya metal insert kullanılmasını talep eder. Bu tür revizyonlar ilk aşamada iletişimi uzatıyor gibi görünse de sonraki yeniden işleme riskini kontrol edilebilir seviyeye indirir.
Üç, malzeme ve proses penceresi: parametre seçimi izlenebilir olsun
Farklı 3D baskı teknolojilerinde standardizasyonun odak noktası da farklıdır. SLA fotopolimer baskıda reçine partisi, katman kalınlığı, destek temas noktaları, yıkama süresi, ikinci kürleme süresi ve son işlem ortamı izlenmelidir; SLS naylon baskıda toz yenileme oranı, ön ısıtma sıcaklığı, soğuma eğrisi, yerleşim yoğunluğu ve toz alma yöntemi önemlidir; SLM metal baskıda ise toz partisi, lazer gücü, tarama hızı, katman kalınlığı, koruyucu gazın oksijen seviyesi, ısıl işlem rejimi ve tahribatsız muayene gereksinimleri kaydedilmelidir. Standardizasyon, parametreleri tamamen sabitlemek değil, bir kabul edilebilir proses penceresi oluşturmaktır.
Örneğin SLS PA12’de yaygın katman kalınlığı 0,1-0,12 mm aralığında tutulabilir ve şekillendirme sonrasında eğilmeyi ve iç gerilimi azaltmak için yeterli soğutma sağlanmalıdır. Eğer parça bir görsel sunum parçasıysa yüzey homojenliği ve renk tutarlılığı önceliklendirilmelidir; fonksiyonel bir destek parçasıysa yerleşim yönü ile yük yönü ilişkisi özellikle kayıt altına alınmalıdır. Aynı uzun vadeli projede her parti için malzeme lot numarası, cihaz numarası, yerleşim ekran görüntüsü, ilk parça ölçüleri, örnekleme oranı ve anomali çözüm yöntemi kaydedilerek izlenebilir bir veri zinciri oluşturulması önerilir.
Dört, süreç içi kontrol standardı: ilk parça onayından örnekleme oranına
Standardizasyon sisteminin en önemli değeri, "yaklaşık olarak doğru" hissini kontrol edilebilir kalite göstergelerine dönüştürmesidir. Görsel parçalar için kontrol kalemleri arasında belirgin katman izleri, destek izleri, renk farkı, kırık, deformasyon, kirlenme ve montaj hissi yer alabilir; fonksiyonel parçalar için ise kritik ölçüler, delik konumları, düzlemsellik, dişli insert çekme testi, sıcaklık dayanımı veya basit yük testi eklenmelidir. İlk parça kontrolünün tüm kritik ölçüleri kapsaması, sonraki partilerde ise risk seviyesine göre örnekleme oranı belirlenmesi önerilir. Örneğin düşük riskli görünüş parçalarında %10-20, yüksek riskli montaj parçalarında ise %30-100 örnekleme uygulanabilir.
Kontrol araçları da standardize edilmelidir. Kumpas, pim mastarı, diş mastarı, sentil, elektronik terazi ve fotoğraf istasyonu düzenli olarak kalibre edilmeli veya durumları doğrulanmalıdır. Toleransı ±0,1 mm’den daha sıkı olan parçalar için prosesin ulaşılabilirliği önceden değerlendirilmelidir; gerekirse baskı sonrasında CNC finisaj veya sonradan delik delme gibi çözümlerle birlikte düşünülmeli, baskı tamamlandıktan sonra geleneksel talaşlı imalat toleranslarıyla uygunsuzluk kararı verilmemelidir.
Beş, teslimat kabul standardı: müşteri onayını yeniden kullanılabilir varlığa dönüştürün
Teslimat aşamasındaki standardizasyon; paketleme, etiketleme, kabul belgeleri ve satış sonrası geri bildirimi kapsar. Her parti en azından sipariş numarası, parça numarası, sürüm, adet, malzeme, proses, yüzey işlemi ve kontrol sonucuyla ilişkilendirilmelidir. Eğilmeye yatkın parçalar için bölmeli paketleme veya özel köpük kullanılmalı; boya uygulanmış, renklendirilmiş ya da polisajlı parçalar pakette sürtünmeden korunmalıdır. Müşteri kabulündeki geri bildirimler proje dosyasına geri yazılmalıdır; örneğin fazla sıkı montaj, renk sapması, lokal destek izi gibi sorunlar bir sonraki proses veya tasarım değerlendirmesi için girdi oluşturabilir.
lantu3D, ihtiyaçtan tasarıma, üretimden teslimata uzanan kapalı döngü yönetimini vurgular. Standardizasyon, süreci yavaşlatmak için değil, gereksiz tekrar doğrulamaları azaltmak için vardır. Müşteri ikinci kez sipariş verdiğinde platform geçmiş sürümleri, proses pencerelerini ve kontrol kayıtlarını hızla çekebilir; böylece yeniden teklif verme ve tekrar deneme süresi kısalır.
Sonuç: Standardizasyon, 3D baskıyı "yapılabilir" olmaktan çıkarıp "istikrarlı teslim" aşamasına taşır
3D baskı standardizasyon sisteminin değeri, tabloları çoğaltmakta değil; deneyimi uygulanabilir, izlenebilir ve tekrar gözden geçirilebilir bir çalışma biçimine dönüştürmektedir. Kurumsal müşteriler için iletişim maliyetini, yeniden işleme maliyetini ve kalite uyuşmazlıklarını azaltır; üretim hizmeti sağlayıcıları için ise planlama verimliliğini ve projeler arası yeniden kullanım yeteneğini artırır. Gelecekte daha fazla küçük parti üretim projesi dijital yönetime girdikçe, dosya, proses, kontrol ve teslimat verilerini bir kapalı döngüde birleştirebilenler, 3D baskıyı hızlı prototipleme aracından istikrarlı bir üretim düğümüne dönüştürme şansını daha çok yakalayacaktır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.