
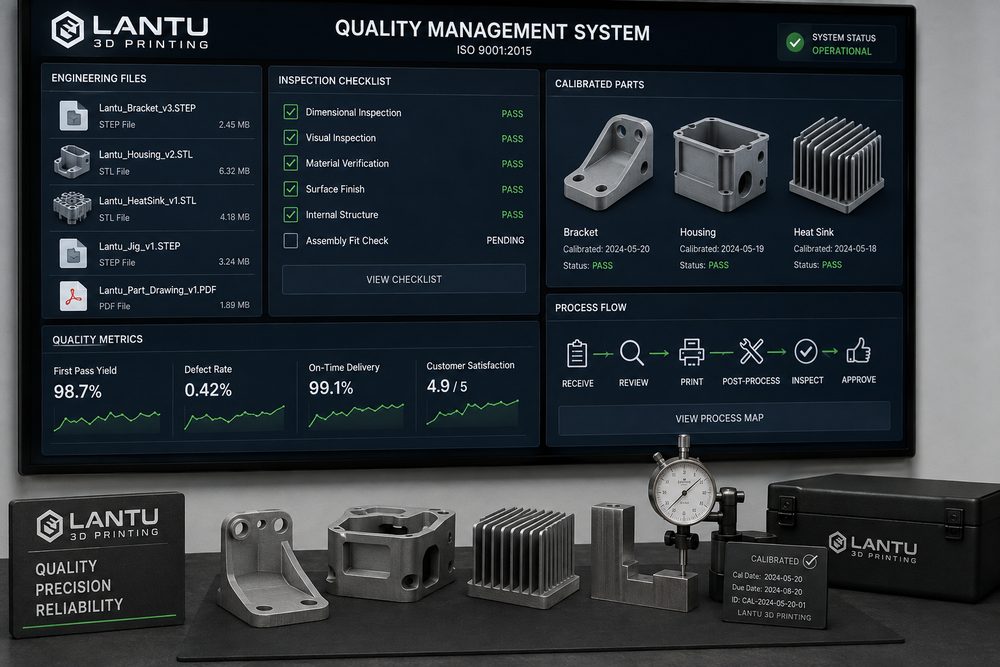
Einleitung: Bei skalierter Lieferung werden zuerst Standards geprüft, nicht die Leistung einer einzelnen Maschine
Viele Unternehmen konzentrieren sich beim ersten Einsatz von 3D-Druck meist auf Materialpreise, Druckgenauigkeit und Lieferzeit. Wenn ein Projekt jedoch von einem einzelnen Muster auf 30 Stück, 100 Stück oder eine monatliche Nachbestellung anwächst, verschiebt sich der entscheidende Faktor für die Lieferstabilität schnell hin zum Standardisierungssystem. Wenn dieselbe Modelldatei nicht eindeutig versioniert ist, kann es zu einer Mischung aus alten und neuen Strukturen kommen; wenn dasselbe PA12-Nylon je nach Pulver-Refresh-Anteil unterschiedlich verarbeitet wird, kann dies Farbton, Zähigkeit und Maßschrumpfung beeinflussen; wenn SLA-Teile nach dem Druck unterschiedlich lange nachgehärtet werden, können sich Oberflächenhärte und Montagegefühl verändern. Bei Blaupause 3D wird bei Projekten vom digitalen Entwurf bis zur physischen Lieferung Standardisierung als Teil des Lifecycle-Managements verstanden und nicht als reine Dokumentationsarbeit am Ende der Produktion.
Ein wirksames Standardisierungssystem für den 3D-Druck sollte mindestens fünf Ebenen abdecken: Standard für Eingabedateien, Standard für Konstruktionsprüfung, Standard für Material und Prozess, Standard für die Prozessprüfung sowie Standard für Lieferung und Abnahme. Ziel ist nicht, alle Projekte in denselben Ablauf zu pressen, sondern für unterschiedliche Materialien, Chargengrößen und Anwendungsszenarien einen wiederverwendbaren Bewertungsrahmen zu schaffen, damit Ingenieure, Einkauf, Kunden und Produktion ein gemeinsames Verständnis davon haben, was eine qualifizierte Lieferung ist.
1. Eingangsdatei-Standard: Version, Einheiten und Fertigungsabsicht zuerst klar benennen
Die Fertigungsrisiken beim 3D-Druck entstehen oft bereits in dem Moment, in dem die Datei in das System gelangt. Typische Probleme sind beschädigte STL-Netze, die Verwechslung von Millimeter- und Zollangaben, mehrere Dateien mit demselben Namen und unterschiedlicher Version, Baugruppen ohne definierte Bezugsbeziehungen oder Wandstärken, die nur mündlich besprochen wurden. Der erste Schritt der Standardisierung besteht darin, die Benennungslogik und die Pflichtfelder für Eingabedateien festzulegen. Empfehlenswert ist zum Beispiel ein Aufbau aus „Projektcode-Teilenummer-Versionsnummer-Material-Datum“. Die Versionsnummer beginnt mit V01 und wird fortlaufend erhöht; die freigegebene Version muss vom Kunden oder Projektverantwortlichen bestätigt werden. Für Funktionsteile mit langfristigen Folgeaufträgen sollten außerdem die Quelldatei, die Fertigungsdatei im STL-/STEP-Format, ein Screenshot des Angebots, das Protokoll der Prozessbewertung und die finalen Lieferfotos archiviert werden.
In der Dateiprüfung sollten minimale Wandstärke, minimale Lochgröße, minimaler Abstand, maximale Baugröße und die Markierung kritischer Flächen definiert werden. Am Beispiel von SLS PA12 wird für gewöhnliche tragende Gehäuse eine Wandstärke von mindestens 1,5 bis 2,0 mm empfohlen; schlanke Schnappverbindungen sollten unter Berücksichtigung der Kraftrichtung mit größeren Radien und Verstärkungsrippen ausgeführt werden. Wenn SLA-Teile für Optik, Schleifen und Lackieren vorgesehen sind, sollte das Modell ein Nachbearbeitungsmaß von 0,1 bis 0,3 mm vorsehen. Wenn diese Regeln in eine Auftragsprüfliste aufgenommen werden, lassen sich Nacharbeiten wegen „erst nach dem Druck festgestellt, dass es nicht montierbar ist“ deutlich reduzieren.
2. Konstruktionsprüfung: Risiken mit DFAM früh verlagern
Die konstruktive Prüfung für die additive Fertigung sollte nicht nur beurteilen, ob sich ein Modell slicen lässt, sondern ob es sich mit dem Zielverfahren stabil herstellen lässt. Eine DFAM-Prüfung kann in vier Kategorien gegliedert werden: Druckbarkeit der Struktur, Montierbarkeit, Oberflächenanforderungen und kostenkritische Punkte. Die Druckbarkeit der Struktur betrachtet Überhänge, geschlossene Hohlräume, dünne Wände, schlanke Stützen, scharfe Kanten und das Verzugspotenzial großer Flächen; die Montierbarkeit betrachtet Passungen von Bohrung und Welle, Gewindeeinsätze, Schnappverbindungen mit Ermüdung sowie Bezugsflächen für die Positionierung; die Oberflächenanforderungen betrachten sichtbare Flächen, Stützkontaktflächen und das gewünschte Nachbearbeitungsniveau; die kostenkritischen Punkte betrachten Bauraumorientierung, Stützvolumen, Pulverausnutzung und Maschinenzeit pro Teil.
Wenn beispielsweise ein Gehäuse für eine Drohne nur als äußere Form geliefert wird und die Festigkeit der Schraubdome nicht definiert ist, kann ein direkter Druck in der Montagephase zu Rissen führen. Eine standardisierte Prüfung würde verlangen, dass am Fuß des Schraubdoms ein Radius von R0,8 bis R1,5 vorgesehen wird, die Wandstärke des Domes von 1,0 mm auf mindestens 1,8 mm erhöht wird und bei häufigem Ein- und Ausschrauben von Schrauben an Heißschmelz-Metalleinsätzen oder metallischen Inserts gedacht wird. Solche Anpassungen verlängern zwar die Abstimmung in der Anfangsphase, senken aber die Wahrscheinlichkeit späterer Nacharbeit auf ein beherrschbares Niveau.
3. Material- und Prozessfenster: Parameterwahl nachvollziehbar machen
Der Schwerpunkt der Standardisierung unterscheidet sich je nach 3D-Druckverfahren. Bei SLA-Photopolymerisation sollten Harzcharge, Schichtdicke, Stützkontaktpunkte, Reinigungszeit, Nachhärtezeit und das Umfeld der Nachbearbeitung dokumentiert werden; bei SLS-Nylon sind der Anteil des wiederverwendeten Pulvers, Vorwärmtemperatur, Abkühlkurve, Bauteilorientierung und Entpulverungsmethode relevant; beim SLM-Metalldruck müssen Pulverschicht, Laserleistung, Scangeschwindigkeit, Schichtdicke, Sauerstoffgehalt der Schutzatmosphäre, Wärmebehandlungsregime und Anforderungen an zerstörungsfreie Prüfungen festgehalten werden. Standardisierung bedeutet nicht, Parameter starr festzuschreiben, sondern einen akzeptablen Prozesskorridor zu definieren.
Am Beispiel von SLS PA12 kann eine typische Schichtdicke bei 0,1 bis 0,12 mm liegen; nach dem Aufbau ist ausreichende Abkühlung erforderlich, um Verzug und innere Spannungen zu reduzieren. Bei einem reinen Präsentationsteil sollten Oberflächenhomogenität und Farbkonsistenz Priorität haben; bei einer Funktionshalterung sollten dagegen die Beziehung zwischen Ausrichtung im Bauraum und Belastungsrichtung vorrangig dokumentiert werden. Für ein und dasselbe Langzeitprojekt empfiehlt es sich, pro Charge die Materialcharge, die Geräte-ID, einen Screenshot der Bauteilorientierung, die Maße des Erstteils, die Stichprobenquote und die Art der Abweichungsbehandlung zu erfassen, um eine nachvollziehbare Datenkette aufzubauen.
4. Prozessprüfung: von der Erstteilfreigabe bis zur Stichprobenquote
Der Kernwert eines standardisierten Systems besteht darin, das Bauchgefühl in überprüfbare Qualitätskennzahlen zu überführen. Bei optischen Teilen können Prüfpunkte sichtbare Schichtlinien, Stützspuren, Farbabweichungen, Beschädigungen, Verzug, Verschmutzung und das Montagegefühl umfassen. Bei Funktionsteilen sollten außerdem kritische Maße, Lochpositionen, Ebenheit, Auszugskraft von Gewindeeinsätzen sowie Temperaturbeständigkeit oder einfache Lasttests geprüft werden. Die Erstteilprüfung sollte alle kritischen Maße abdecken; für nachfolgende Serien kann die Stichprobenquote je nach Risikoklasse festgelegt werden, etwa 10 bis 20 Prozent für risikoarme optische Teile und 30 bis 100 Prozent für risikoreiche Montageteile.
Auch die Prüfmittel sollten standardisiert werden. Messschieber, Grenzlehren, Gewindelehren, Fühlerlehren, elektronische Waagen und Fotoarbeitsplätze müssen regelmäßig kalibriert oder in ihrem Zustand bestätigt werden. Für Teile mit Toleranzanforderungen über ±0,1 mm sollte die Erreichbarkeit des Verfahrens im Voraus bewertet werden. Falls nötig, sollte eine Kombination mit CNC-Nachbearbeitung oder nachträglichem Bohren vorgesehen werden, anstatt das Teil erst nach dem Druck mit den Toleranzen klassischer Zerspanung als ungenügend einzustufen.
5. Abnahmestandard für die Lieferung: Kundenfreigabe in wiederverwendbares Kapital verwandeln
Die Standardisierung in der Lieferphase umfasst Verpackung, Kennzeichnung, Abnahmedokumente und Feedback nach dem Verkauf. Jede Charge sollte mindestens mit Auftragsnummer, Teilenummer, Versionsnummer, Menge, Material, Verfahren, Oberflächenbehandlung und Prüfergebnis verknüpft sein. Für verformungsanfällige Teile sollten Trennverpackungen oder kundenspezifische Schaumstoffe verwendet werden; bei lackierten, gefärbten oder polierten Teilen sollte die Verpackung Reibung und Verschmutzung vermeiden. Rückmeldungen des Kunden bei der Abnahme sollten in die Projektdokumentation zurückgeschrieben werden, etwa Probleme wie zu stramme Montage, Farbabweichung oder sichtbare Stützspuren. Diese Informationen können zur Eingabe für die nächste Prozess- oder Konstruktionsbewertung werden.
Blaupause 3D legt Wert auf ein geschlossenes Management von der Anforderung über die Konstruktion und Fertigung bis zur Lieferung. Standardisierung soll Prozesse nicht verlangsamen, sondern unnötige Mehrfachabstimmungen reduzieren. Wenn der Kunde eine zweite Bestellung aufgibt, kann die Plattform frühere Versionen, Prozessfenster und Prüfprotokolle schnell abrufen und so Zeit für erneute Angebots- und Testschleifen sparen.
Fazit: Standardisierung führt den 3D-Druck von „machbar“ zu „stabil lieferbar“
Der Wert eines Standardisierungssystems für den 3D-Druck liegt nicht darin, Tabellen zu stapeln, sondern Erfahrung in eine ausführbare, nachvollziehbare und auswertbare Arbeitsweise zu überführen. Für Unternehmenskunden senkt es Kommunikationsaufwand, Nacharbeitskosten und Qualitätsstreitigkeiten; für Fertigungsdienstleister verbessert es die Planungsleistung und die Wiederverwendbarkeit über Projekte hinweg. Mit der zunehmenden Digitalisierung von Kleinserienprojekten wird diejenige Seite im Vorteil sein, die Dateien, Prozesse, Prüfungen und Lieferdaten zu einem geschlossenen Kreislauf verbindet und den 3D-Druck damit vom Rapid-Prototyping-Werkzeug zu einem stabilen Fertigungsknoten weiterentwickelt.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.