
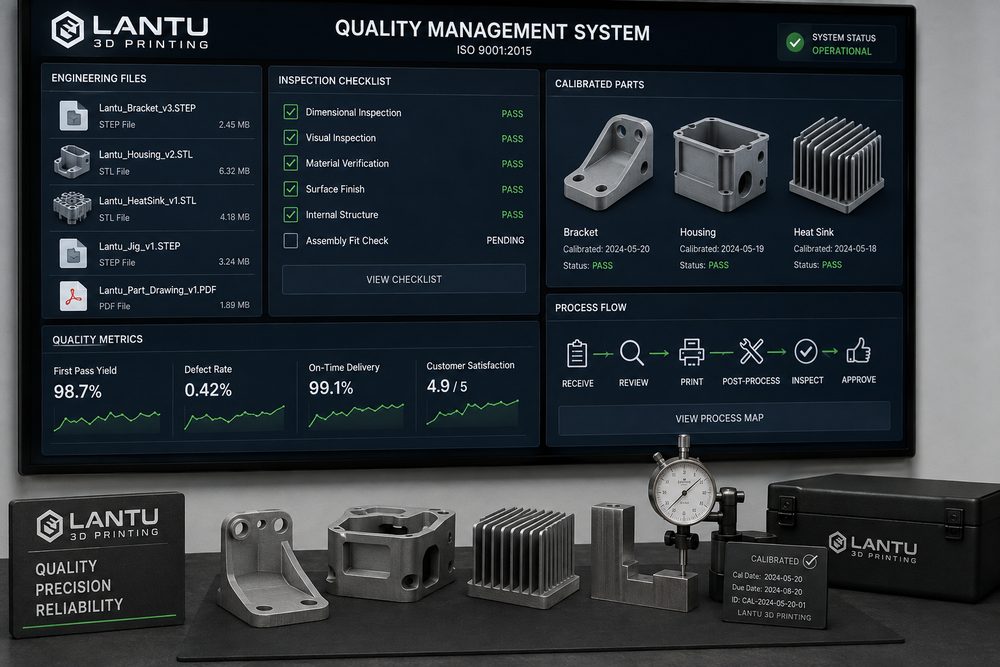
Inleiding: schaalbare levering wordt eerst getest door standaarden, niet door de capaciteit van één apparaat
Veel bedrijven richten zich bij hun eerste gebruik van 3D-printen vooral op materiaalkosten, printnauwkeurigheid en levertijd. Maar zodra een project groeit van één prototype naar 30 stuks, 100 stuks of maandelijkse nabestellingen, verschuift de factor die de leveringsstabiliteit echt bepaalt snel naar het standaardisatiesysteem. Als hetzelfde modelbestand onduidelijke versies heeft, kunnen oude en nieuwe structuren door elkaar worden gebruikt; als hetzelfde PA12-nylonmateriaal met een andere poederverversingsratio wordt gebruikt, kunnen kleur, taaiheid en maatkrimp verschillen; als dezelfde SLA-harsdelen een andere nabehandelingstijd krijgen, kunnen oppervlaktehardheid en assemblagegevoel veranderen. Bij Blauwdruk 3D, waar projecten lopen van digitaal ontwerp tot fysieke levering, wordt standaardisatie gezien als onderdeel van levenscyclusbeheer, niet als documentatiewerk aan het einde van de productie.
Een effectief standaardisatiesysteem voor 3D-printen zou ten minste vijf niveaus moeten omvatten: normen voor invoerbestanden, normen voor ontwerpbeoordeling, normen voor materiaal- en procesvensters, normen voor procesinspectie en normen voor leveringsacceptatie. Het doel is niet om elk project via exact hetzelfde proces te laten lopen, maar om binnen verschillende materialen, batchgroottes en toepassingsscenario's een herbruikbaar beoordelingskader op te bouwen, zodat engineers, inkopers, klanten en productiemedewerkers een eenduidig begrip hebben van wat een goede levering is.
1. Normen voor invoerbestanden: maak versie, eenheden en productie-intentie eerst duidelijk
De productierisico's van 3D-printen ontstaan vaak al op het moment dat het bestand het systeem binnenkomt. Veelvoorkomende problemen zijn onder meer defecte STL-meshes, verwarring tussen millimeters en inches, meerdere bestandversies met dezelfde naam, assemblages zonder duidelijke referentierelaties en wanddiktes die alleen mondeling zijn besproken. De eerste stap in standaardisatie is daarom het vastleggen van een naamgevingsmethode en informatievelden voor invoerbestanden. Een aanbevolen structuur is bijvoorbeeld projectcode-onderdeelnummer-versienummer-materiaal-datum. Versienummers beginnen bij V01 en lopen oplopend; een bevroren versie moet worden bevestigd door de klant of de projectverantwoordelijke. Voor functionele onderdelen die regelmatig opnieuw worden besteld, moeten ook het bronbestand, de productiebestanden in STL/STEP, schermafbeeldingen van de offerte, procesbeoordelingsnotities en foto's van de uiteindelijke levering worden bewaard.
Tijdens de bestandscontrole moeten minimale wanddikte, minimale gatdiameter, minimale speling, maximale buitenafmetingen en kritieke oppervlakken worden vastgelegd. Neem als voorbeeld SLS PA12: voor een gewone dragende behuizing wordt doorgaans een wanddikte van niet minder dan 1,5-2,0 mm aanbevolen; slanke clips moeten, afhankelijk van de belastingsrichting, worden voorzien van grotere afrondingen en verstevigingsribben. Als een SLA-uiterlijkdeel na het schuren en lakken wordt afgewerkt, moet in het model 0,1-0,3 mm extra worden gereserveerd voor nabehandeling. Door deze regels op te nemen in een ontvangstcontrolelijst kunnen herbewerkingen doordat een onderdeel pas na het printen niet passend blijkt, aanzienlijk worden verminderd.
2. Normen voor ontwerpbeoordeling: gebruik DFAM om risico's naar voren te halen
Een ontwerpbeoordeling voor additieve productie moet niet alleen bepalen of een model kan worden gesliced, maar ook of het stabiel kan worden geproduceerd met het beoogde proces. Een DFAM-beoordeling kan worden onderverdeeld in vier categorieën: printbaarheid van de structuur, realiseerbaarheid van de assemblage, oppervlakte-eisen en kostengevoelige punten. Printbaarheid van de structuur richt zich op overhanghoeken, gesloten holtes, dunne wanden, smalle pilaren, scherpe hoeken en kromtrekking van grote vlakken; realiseerbaarheid van de assemblage richt zich op passing van gaten en assen, draadinserts, clipvermoeiing en positioneringsreferenties; oppervlakte-eisen richten zich op zichtvlakken, contactvlakken van support en het niveau van nabehandeling; kostengevoelige punten richten zich op oriëntatie in de bouwkamer, supportvolume, poederbenutting en machinetijd per onderdeel.
Neem bijvoorbeeld een project voor een dronebehuizing. Als de klant alleen een esthetisch oppervlak aanlevert en geen sterkte-eis voor de schroefkolommen definieert, kan direct printen tijdens de assemblagefase tot scheurvorming leiden. Een gestandaardiseerde beoordeling vereist dan dat aan de basis van de schroefkolom een afronding van R0,8-R1,5 wordt toegevoegd, dat de wanddikte van de kolom wordt verhoogd van 1,0 mm naar meer dan 1,8 mm, en dat bij herhaald demonteren en monteren van schroeven wordt overwogen om een heat-set messing insert of een metalen inzetstuk toe te passen. Zulke wijzigingen lijken de communicatie in het begin te verlengen, maar verlagen de kans op herbewerking later tot een beheersbaar niveau.
3. Materiaal- en procesvensters: maak parameterkeuze traceerbaar
Verschillende 3D-printprocessen vragen om een andere nadruk in standaardisatie. Bij SLA-fotopolymerisatie gaat het om harsbatch, laagdikte, supportcontactpunten, reinigingstijd, uithardingstijd en de omgeving voor nabehandeling; bij SLS-nylon gaat het om de verhouding tussen vers poeder en gerecycled poeder, voorverwarmingstemperatuur, afkoelcurve, opvuldichtheid en ontpoederingsmethode; bij SLM-metaalprinten moeten poederbatch, laservermogen, scansnelheid, laagdikte, zuurstofgehalte in de beschermgasomgeving, warmtebehandelingsschema en eisen voor niet-destructief onderzoek worden vastgelegd. Standaardisatie betekent niet dat parameters volledig worden vastgezet, maar dat er een acceptabel procesvenster wordt vastgesteld.
Neem als voorbeeld SLS PA12: een typische laagdikte kan worden gehouden op 0,1-0,12 mm, en na het vormen is voldoende afkoeling nodig om kromtrekken en inwendige spanningen te beperken. Voor een decoratief showpiece staan oppervlakte-eenvormigheid en kleurconsistentie voorop; voor een functionele beugel moeten juist de oriëntatie in de bouwkamer en de relatie met de belastingsrichting worden vastgelegd. Voor een langlopend project wordt aanbevolen om per batch de materiaalbatch, het machinenummer, een screenshot van de lay-out, de afmetingen van het eerste artikel, het steekproefpercentage en de aanpak bij afwijkingen te registreren, zodat een volledig traceerbare dataketen ontstaat.
4. Normen voor procesinspectie: van eerste artikelgoedkeuring tot steekproefpercentage
De kernwaarde van een standaardisatiesysteem is dat het gevoel van ongeveer goed wordt omgezet in meetbare kwaliteitsindicatoren. Voor onderdelen met een esthetische functie kunnen inspectiepunten bestaan uit zichtbare laaglijnen, supportsporen, kleurverschillen, beschadigingen, vervorming, verontreiniging en assemblagegevoel; voor functionele onderdelen moeten ook kritieke maten, gatposities, vlakheid, uittreksterkte van draadinserts en eenvoudige testen op temperatuur- of belastingsbestendigheid worden toegevoegd. De inspectie van het eerste artikel moet alle kritieke afmetingen omvatten; voor daaropvolgende series kan op basis van risiconiveau een steekproefpercentage worden vastgesteld, bijvoorbeeld 10%-20% voor laag-risico zichtonderdelen en 30%-100% voor hoog-risico assemblageonderdelen.
Ook de meetmiddelen moeten worden gestandaardiseerd. Schuifmaten, pennenmaten, draadmeters, voelermaatjes, elektronische weegschalen en fotostations moeten regelmatig worden gekalibreerd of op status worden gecontroleerd. Voor onderdelen met toleranties strenger dan ±0,1 mm moet vooraf worden beoordeeld of het proces deze nauwkeurigheid kan halen; indien nodig moet een combinatie met CNC-afwerking of naboren worden voorzien, in plaats van het onderdeel pas na het printen af te keuren op basis van de toleranties van conventionele verspaning.
5. Normen voor leveringsacceptatie: maak klantbevestiging tot herbruikbare kennis
Standaardisatie in de leveringsfase omvat verpakking, etikettering, acceptatiedocumenten en terugkoppeling na levering. Aan elke batch moeten ten minste ordernummer, onderdeelnummer, versienummer, hoeveelheid, materiaal, proces, oppervlakteafwerking en inspectieconclusie worden gekoppeld. Voor onderdelen die snel vervormen moet gebruik worden gemaakt van gescheiden verpakking of op maat gemaakt schuim; voor gelakte, geverfde of gepolijste onderdelen moet wrijving en vervuiling tijdens de verpakking worden vermeden. Feedback van de klant tijdens de acceptatie moet worden teruggeschreven in het projectdossier; problemen zoals te strakke passing, kleurafwijking of zichtbare supportsporen kunnen zo input worden voor de volgende proces- of ontwerpbeoordeling.
Blauwdruk 3D benadrukt gesloten-lusbeheer van behoefte, ontwerp, productie en levering. Standaardisatie maakt het proces niet trager, maar vermindert onnodige herhaalde bevestigingen. Wanneer een klant voor de tweede keer bestelt, kan het platform snel eerdere versies, procesvensters en inspectieregistraties ophalen, waardoor de tijd voor opnieuw offreren en opnieuw experimenteren afneemt.
Conclusie: standaardisatie laat 3D-printen groeien van kan worden gemaakt naar stabiel geleverd
De waarde van een standaardisatiesysteem voor 3D-printen ligt niet in het opstapelen van formulieren, maar in het vastleggen van ervaring in een werkmethode die uitvoerbaar, traceerbaar en evalueerbaar is. Voor zakelijke klanten verlaagt dit de communicatiekosten, herbewerkingskosten en kwaliteitsgeschillen; voor de productiepartij verhoogt het de plannings-efficiëntie en de herbruikbaarheid tussen projecten. Naarmate meer kleinschalige productieprojecten digitaal worden beheerd, zal degene die bestand, proces, inspectie en leveringsdata tot een gesloten lus kan verbinden, de grootste kans hebben om 3D-printen van een snelle prototypingtool te ontwikkelen tot een stabiele productieknoop.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.