
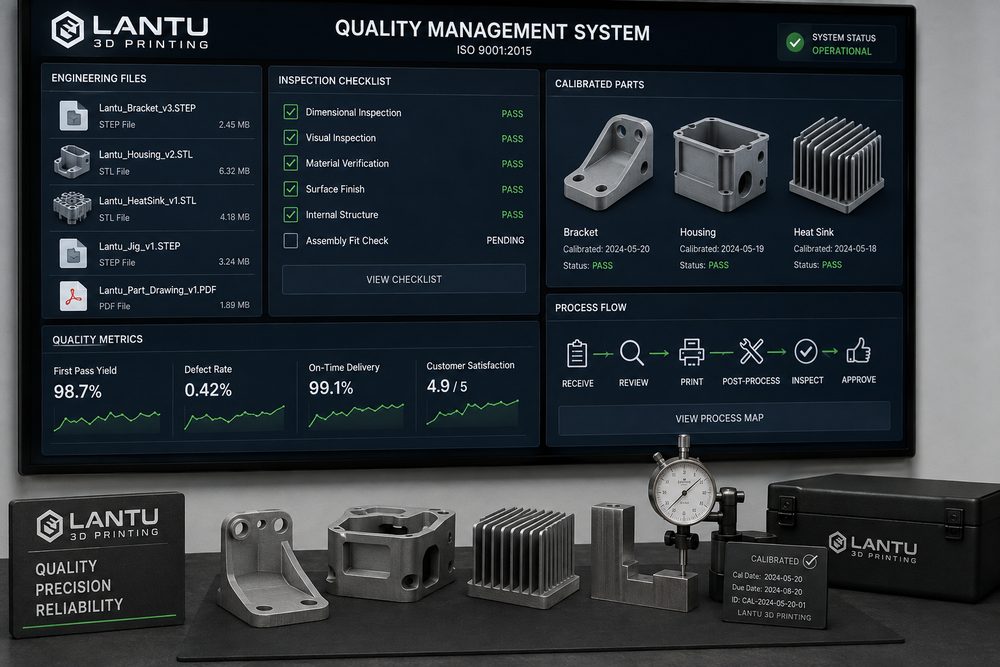
Introducción: la entrega a escala pone a prueba прежде que nada el estándar, no la capacidad de una sola máquina
Muchas empresas, cuando usan impresión 3D por primera vez, suelen centrarse en el precio del material, la precisión de impresión y el plazo de entrega. Pero cuando el proyecto pasa de una muestra a 30 piezas, 100 piezas o incluso a reposiciones mensuales, el factor que realmente determina la estabilidad de la entrega cambia rápidamente hacia el sistema de estandarización. Si el mismo archivo de modelo no tiene una versión clara, puede mezclarse la estructura antigua con la nueva; si el mismo material de nylon PA12 tiene una proporción distinta de renovación del polvo, pueden aparecer diferencias en color, tenacidad y contracción dimensional; si la misma pieza de resina SLA no tiene un tiempo de poscurado consistente, pueden variar la dureza superficial y la sensación de ensamblaje. lantu3D, al gestionar proyectos desde el diseño hasta la entrega física, considera la estandarización como parte de la gestión del ciclo de vida, y no como una mera tarea documental al final de la producción.
Un sistema eficaz de estandarización para impresión 3D debería cubrir al menos cinco niveles: estándar de archivos de entrada, estándar de revisión de diseño, estándar de proceso y material, estándar de inspección en proceso y estándar de aceptación de entrega. Su objetivo no es convertir todos los proyectos en el mismo flujo, sino establecer un marco de decisión reutilizable para diferentes materiales, volúmenes y escenarios de aplicación, de modo que ingenieros, compras, clientes y personal de producción compartan una misma comprensión de lo que significa una entrega conforme.
1. Estándar de archivos de entrada: dejar claras la versión, la unidad y la intención de fabricación
El riesgo de fabricación en impresión 3D suele empezar en el momento en que el archivo entra en el sistema. Los problemas habituales incluyen mallas STL con errores, confusión entre unidades en milímetros y pulgadas, varias versiones de archivos con el mismo nombre, ensamblajes sin relaciones de referencia y espesores de pared que solo existen en la comunicación verbal. El primer paso de la estandarización es definir el método de nombrado y los campos de información del archivo de entrada. Por ejemplo, se recomienda usar una estructura como “código de proyecto-número de pieza-número de versión-material-fecha”, con versiones que empiecen en V01 y aumenten de forma progresiva, y con la versión congelada confirmada por el cliente o el responsable del proyecto. Para piezas funcionales que se repiten durante mucho tiempo, también deben conservarse el archivo fuente, los archivos de fabricación STL/STEP, la captura de la cotización, el registro de revisión del proceso y las fotos de entrega final.
En la fase de comprobación de archivos, deben definirse el espesor mínimo de pared, el diámetro mínimo de agujero, la holgura mínima, el tamaño máximo de envolvente y las marcas de superficies clave. Tomando como ejemplo SLS con PA12, para una carcasa estructural de carga habitual se recomienda un espesor de pared no inferior a 1,5-2,0 mm; los clips esbeltos deben incorporar radios y nervaduras según la dirección de carga. En piezas de apariencia SLA que requieran lijado y pintura, el modelo debe reservar un margen de posprocesado de 0,1-0,3 mm. Al incorporar estas reglas en una lista de verificación de aceptación de pedidos, se reduce de forma notable el retrabajo de descubrir “después de imprimir que no encaja”.
2. Estándar de revisión de diseño: trasladar el riesgo hacia delante con DFAM
La revisión de diseño orientada a la fabricación aditiva no debe limitarse a decidir si el modelo puede laminarse, sino evaluar si puede fabricarse de forma estable con el proceso objetivo. La revisión DFAM puede dividirse en cuatro categorías: imprimibilidad estructural, viabilidad de ensamblaje, requisitos de superficie y puntos sensibles de coste. La imprimibilidad estructural se centra en el ángulo de voladizo, cavidades cerradas, paredes delgadas, columnas finas, esquinas agudas y riesgo de deformación en grandes superficies planas; la viabilidad de ensamblaje se centra en ajuste eje-agujero, insertos roscados, fatiga de clips y referencias de posicionamiento; los requisitos de superficie se centran en caras visibles, superficies de contacto con soportes y nivel de posprocesado; y los puntos sensibles de coste se centran en la orientación de colocación, el volumen de soportes, el aprovechamiento del polvo y el tiempo de ocupación de máquina por pieza.
Por ejemplo, en un proyecto de carcasa para dron, si el cliente solo entrega una superficie estética y no define la resistencia del pilar del tornillo, la impresión directa puede provocar grietas durante el ensamblaje. La revisión estandarizada exigiría añadir un radio R0,8-R1,5 en la base del pilar del tornillo, aumentar el grosor de pared del pilar desde 1,0 mm hasta más de 1,8 mm, y considerar tuercas insertables por calor o insertos metálicos en escenarios de desmontaje repetido. Aunque estos cambios parezcan incrementar el tiempo de comunicación inicial, pueden reducir el riesgo de retrabajo posterior a un nivel controlable.
3. Ventana de material y proceso: que la selección de parámetros tenga base y trazabilidad
La estandarización difiere según el proceso de impresión 3D. En SLA de fotopolimerización deben controlarse el lote de resina, el espesor de capa, los puntos de contacto de soporte, el tiempo de limpieza, el tiempo de poscurado y el entorno de posprocesado; en SLS de nylon deben controlarse la proporción de renovación del polvo, la temperatura de precalentamiento, la curva de enfriamiento, la densidad de colocación y el método de depolvo; en impresión metálica SLM deben registrarse el lote de polvo, la potencia láser, la velocidad de escaneo, el espesor de capa, el contenido de oxígeno del gas protector, el tratamiento térmico y los requisitos de ensayos no destructivos. La estandarización no consiste en fijar los parámetros de forma rígida, sino en establecer una “ventana de proceso aceptable”.
Tomando como ejemplo PA12 en SLS, el espesor de capa habitual puede controlarse entre 0,1 y 0,12 mm, y tras la fabricación se requiere un enfriamiento suficiente para reducir la deformación y las tensiones internas. Si se trata de una pieza de exhibición estética, debe priorizarse la uniformidad superficial y la consistencia de color; si se trata de un soporte funcional, debe registrarse primero la relación entre la orientación de colocación y la dirección de carga. Para un mismo proyecto de larga duración, se recomienda registrar por cada lote el número de lote del material, el número de equipo, la captura de colocación, las dimensiones de la primera pieza, el porcentaje de muestreo y el método de gestión de anomalías, formando así una cadena de datos trazable.
4. Estándar de inspección en proceso: desde la confirmación de la primera pieza hasta el porcentaje de muestreo
El valor central del sistema de estandarización es transformar el “más o menos parece bien” en indicadores de calidad verificables. Para piezas de apariencia, los elementos de inspección pueden incluir líneas de capa visibles, marcas de soporte, diferencias de color, daños, deformaciones, contaminación y sensación de ensamblaje; para piezas funcionales, además deben incluirse dimensiones clave, posición de agujeros, planitud, extracción de insertos roscados, resistencia a la temperatura o pruebas sencillas de carga. Se recomienda que la inspección de la primera pieza cubra todas las dimensiones críticas; en lotes posteriores, el porcentaje de muestreo puede fijarse según el nivel de riesgo, por ejemplo, 10%-20% para piezas estéticas de bajo riesgo y 30%-100% para piezas de ensamblaje de alto riesgo.
Las herramientas de inspección también deben estandarizarse. El calibre, galgas de pines, calibres de rosca, galgas de espesor, básculas electrónicas y estaciones fotográficas deben calibrarse o verificarse periódicamente. Para piezas con tolerancias superiores a ±0,1 mm, debe evaluarse con antelación la capacidad del proceso y, si es necesario, combinar un acabado CNC o una solución de taladrado posterior, en lugar de aplicar al final criterios de tolerancia propios del mecanizado tradicional y declararlas no conformes.
5. Estándar de aceptación de entrega: convertir la confirmación del cliente en un activo reutilizable
La estandarización en la entrega incluye el embalaje, el etiquetado, los documentos de aceptación y la retroalimentación posventa. Cada lote debe vincular al menos el número de pedido, número de pieza, versión, cantidad, material, proceso, método de acabado superficial y resultado de inspección. Para piezas propensas a la deformación, deben usarse embalajes con separadores o espuma personalizada; para piezas pintadas, teñidas o pulidas, debe evitarse la contaminación por fricción dentro del embalaje. La retroalimentación del cliente durante la aceptación debe incorporarse al archivo del proyecto; por ejemplo, un ajuste demasiado apretado, una desviación de color o marcas locales de soporte visibles pueden convertirse en entradas para la siguiente revisión del proceso o del diseño.
lantu3D pone énfasis en una gestión de circuito cerrado desde la demanda, el diseño y la fabricación hasta la entrega. La estandarización no pretende ralentizar el proceso, sino reducir las confirmaciones repetitivas innecesarias. Cuando el cliente realiza un segundo pedido, la plataforma puede recuperar rápidamente la versión histórica, la ventana de proceso y los registros de inspección, reduciendo el tiempo de rehacer presupuestos y repetir pruebas.
Conclusión: la estandarización hace que la impresión 3D pase de “ser posible” a “entregar con estabilidad”
El valor de un sistema de estandarización para impresión 3D no está en acumular formularios, sino en convertir la experiencia en una forma de trabajo ejecutable, trazable y revisable. Para los clientes empresariales, reduce costes de comunicación, retrabajo y disputas de calidad; para el proveedor de fabricación, mejora la eficiencia de planificación y la capacidad de reutilización entre proyectos. En el futuro, a medida que más proyectos de fabricación en pequeños lotes entren en la gestión digital, quien consiga enlazar datos de archivos, procesos, inspección y entrega en un circuito cerrado tendrá más posibilidades de convertir la impresión 3D de una herramienta de prototipado rápido en un nodo de fabricación estable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.