
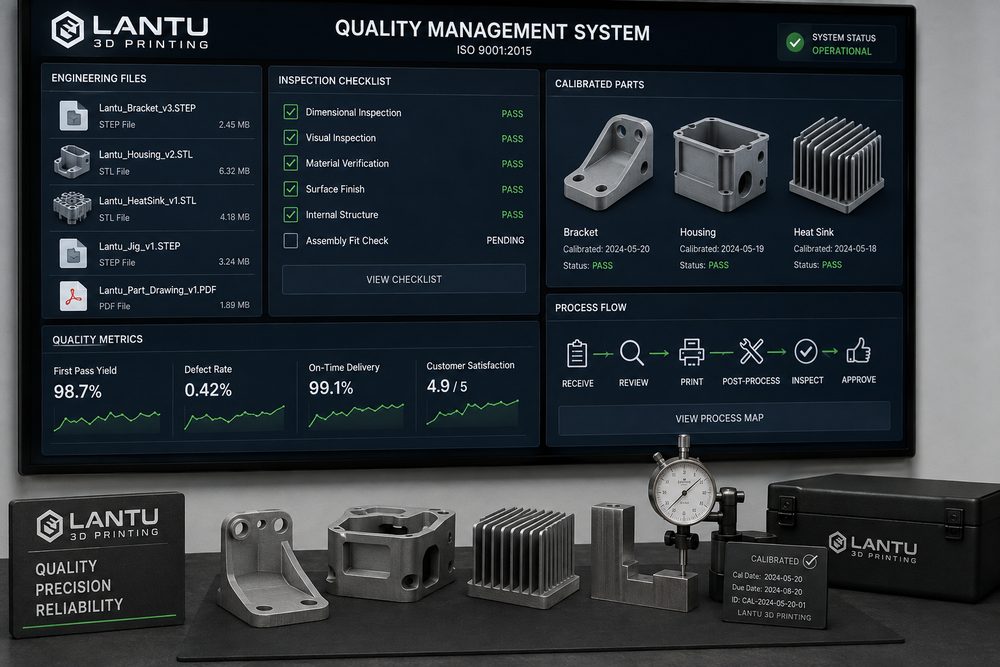
Введение: при масштабировании поставок в первую очередь проверяется стандарт, а не возможности одной машины
Многие компании, впервые используя 3D-печать, в первую очередь обращают внимание на цену материала, точность печати и сроки изготовления. Но когда проект вырастает с одной детали до 30, 100 и даже до ежемесячных допечаток, решающим фактором устойчивости поставки очень быстро становится система стандартизации. Если у одной и той же CAD-модели неясна версия, можно смешать старую и новую конструкцию; если у одного и того же материала PA12 различается доля обновления порошка, могут появиться отличия в цвете, прочности и усадке; если для одной и той же SLA-детали время последующего отверждения неодинаково, меняются поверхностная твёрдость и ощущение при сборке. lantu3D, работая с проектами от цифрового дизайна до физической поставки, рассматривает стандартизацию как часть управления жизненным циклом, а не как бумажную работу на финальном этапе производства.
Эффективная система стандартизации 3D-печати должна как минимум охватывать пять уровней: стандарт входных файлов, стандарт проектного ревью, стандарт материалов и процесса, стандарт контроля в процессе и стандарт приемки поставки. Её цель — не сделать все проекты одинаковыми, а создать воспроизводимую систему оценки для разных материалов, разных партий и разных сценариев применения, чтобы инженеры, закупка, клиенты и производственники одинаково понимали, что считается надлежащей поставкой.
1. Стандарт входных файлов: сначала чётко определить версию, единицы измерения и намерение изготовления
Риски 3D-печати часто возникают уже в тот момент, когда файл попадает в систему. Типичные проблемы включают повреждённую STL-сетку, путаницу между миллиметрами и дюймами, несколько файлов с одинаковым именем, отсутствие базовых связей в сборке и передачу сведений о толщине стенки только устно. Первый шаг стандартизации — установить правила именования входных файлов и перечень обязательных полей. Например, можно рекомендовать структуру «код проекта-номер детали-версия-материал-дата», где номер версии начинается с V01 и увеличивается последовательно, а заморозка версии должна быть подтверждена клиентом или руководителем проекта. Для функциональных деталей, которые будут заказываться повторно на протяжении длительного времени, также следует сохранять исходные файлы, производственные файлы STL/STEP, скриншоты расчёта стоимости, протоколы технологического ревью и фотографии конечной поставки.
На этапе проверки файлов необходимо задавать минимальную толщину стенки, минимальный диаметр отверстия, минимальный зазор, максимальные габариты и отметки критических поверхностей. Например, для SLS PA12 толщина стенки для обычного несущего корпуса обычно должна быть не менее 1,5–2,0 мм; для длинных защёлок следует с учётом направления нагрузки добавлять скругления и рёбра жёсткости. Если SLA-деталь относится к внешнему виду и требует шлифовки и окраски, в модели нужно предусмотреть запас на постобработку 0,1–0,3 мм. Если эти правила внести в чек-лист приёма заказа, можно существенно сократить переделки по сценарию «распечатали — и только потом поняли, что не собирается».
2. Стандарт проектного ревью: переносить риски вперёд с помощью DFAM
Проектное ревью для аддитивного производства должно не просто отвечать на вопрос, можно ли нарезать модель на слои, а оценивать, пригодна ли она для стабильного изготовления выбранным процессом. Ревью DFAM можно разделить на четыре группы: технологическая печатаемость конструкции, реализуемость сборки, требования к поверхности и узлы, чувствительные к себестоимости. Технологическая печатаемость включает нависающие участки, закрытые полости, тонкие стенки, тонкие стойки, острые углы и риск коробления больших плоскостей; реализуемость сборки — посадки отверстий и валов, резьбовые вставки, усталость защёлок и базовые поверхности; требования к поверхности — видимые зоны, места контакта с поддержками и уровень постобработки; чувствительные к себестоимости точки — ориентация укладки, объём поддержек, коэффициент использования порошка и время занятости машины на одну деталь.
Например, в проекте корпуса для беспилотника клиент может предоставить только внешнюю поверхность, не задав прочность стоек под винты. Если печатать напрямую, на этапе сборки стойка может треснуть. Стандартизированное ревью потребует добавить скругление R0,8–R1,5 у основания стойки, увеличить толщину её стенки с 1,0 мм до более чем 1,8 мм и, при многократном монтаже и демонтаже винтов, предусмотреть термовставку из латуни или металлический инсерты. Такое изменение кажется дополнительным расходом времени на раннем этапе, но позволяет снизить вероятность переделок на последующих стадиях до контролируемого уровня.
3. Окно материалов и процесса: параметры должны иметь обоснование
У разных технологий 3D-печати разные приоритеты стандартизации. Для SLA-фотополимеризации важно учитывать партию смолы, толщину слоя, точки контакта поддержек, время промывки, время вторичного отверждения и условия постобработки; для SLS-нейлона — долю обновления порошка, температуру предварительного прогрева, кривую охлаждения, плотность укладки и способ удаления порошка; для металлической печати SLM — партию порошка, мощность лазера, скорость сканирования, толщину слоя, содержание кислорода в защитной атмосфере, режим термообработки и требования к неразрушающему контролю. Стандартизация не означает жёсткое фиксирование параметров без отклонений, она означает создание «приемлемого технологического окна».
Для SLS PA12, например, типичная толщина слоя может составлять 0,1–0,12 мм, а после формования требуется достаточное охлаждение для снижения коробления и внутренних напряжений. Если это демонстрационная деталь для внешнего вида, приоритетом будут равномерность поверхности и однородность цвета; если это функциональный кронштейн, в первую очередь нужно фиксировать взаимосвязь ориентации укладки и направления нагрузки. Для одного долгосрочного проекта рекомендуется в каждой партии записывать номер партии материала, номер оборудования, скриншот укладки, размеры первой детали, долю выборочного контроля и способ обработки отклонений, формируя прослеживаемую цепочку данных.
4. Стандарт контроля в процессе: от подтверждения первой детали до доли выборочного контроля
Суть стандартизированной системы в том, чтобы перевести понятие «примерно подходит» в измеримые показатели качества. Для деталей внешнего вида в контроль могут входить заметные слои, следы поддержек, разница в цвете, повреждения, деформация, загрязнение и ощущение при сборке. Для функциональных деталей дополнительно следует включать критические размеры, положение отверстий, плоскостность, усилие вырыва резьбовых вставок, стойкость к температуре или простое испытание нагрузкой. Проверка первой детали должна охватывать все критические размеры, а для последующих партий долю выборочного контроля можно устанавливать по уровню риска: например, для низкорисковых деталей внешнего вида — 10%–20%, для высокорисковых сборочных деталей — 30%–100%.
Измерительный инструмент также должен быть стандартизирован. Штангенциркули, калибры-штифты, резьбовые калибры, щупы, электронные весы и фотопосты должны регулярно проходить калибровку или подтверждение состояния. Для деталей с допуском строже ±0,1 мм необходимо заранее оценивать достижимость процесса; при необходимости следует комбинировать печать с CNC-финишной обработкой или дорасточкой отверстий, а не оценивать готовую деталь по нормам традиционной мехобработки уже после печати и объявлять её несоответствующей.
5. Стандарт приемки поставки: превратить подтверждение клиента в повторно используемый актив
Стандартизация на этапе поставки включает упаковку, маркировку, документы приёмки и обратную связь по эксплуатации. Каждая партия должна как минимум быть связана с номером заказа, номером детали, версией, количеством, материалом, технологией, способом финишной обработки и заключением по контролю. Для склонных к деформации деталей следует использовать разделённую упаковку или индивидуально изготовленный пеноматериал; для окрашенных, тонированных или полированных изделий необходимо исключить загрязнение от трения в упаковке. Обратную связь клиента при приёмке нужно возвращать в проектный архив: слишком тугая сборка, отклонение по цвету, заметные следы поддержек на отдельных участках и тому подобные проблемы могут стать входными данными для следующей версии технологии или проектного ревью.
lantu3D делает акцент на замкнутом управлении цепочкой от требований и проектирования до производства и поставки. Стандартизация нужна не для того, чтобы замедлить процесс, а чтобы сократить количество лишних повторных подтверждений. Когда клиент размещает повторный заказ, платформа может быстро извлечь историческую версию, технологическое окно и записи контроля, экономя время на повторном расчёте и повторных экспериментах.
Заключение: стандартизация переводит 3D-печать из режима «можем сделать» в режим «стабильно поставляем»
Ценность системы стандартизации 3D-печати заключается не в накоплении форм, а в превращении опыта в рабочий процесс, который можно выполнять, отслеживать и анализировать повторно. Для корпоративного заказчика это снижает издержки на коммуникацию, переделки и споры о качестве; для производственного сервиса — повышает эффективность планирования и возможность повторного использования решений между проектами. В будущем, по мере того как всё больше мелкосерийных производственных проектов будет переходить в цифровое управление, выиграет тот, кто сумеет связать в единый контур данные о файлах, технологии, контроле и поставке, превратив 3D-печать из инструмента быстрого прототипирования в стабильный производственный узел.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.