
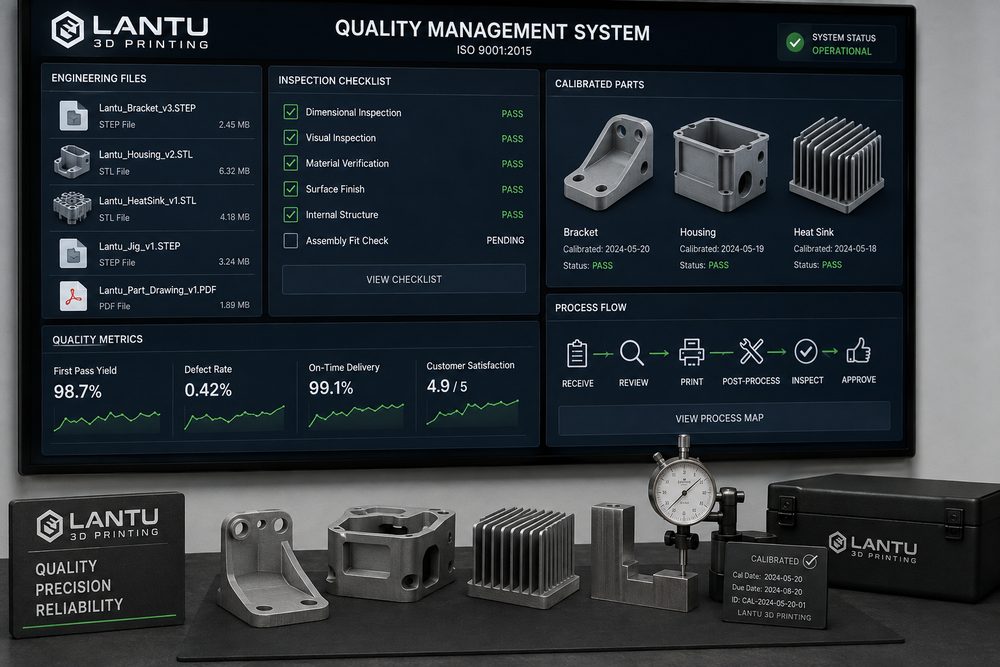
Introduzione: la consegna su scala mette alla prova prima di tutto gli standard, non la capacità della singola macchina
Molte aziende, quando iniziano a utilizzare la stampa 3D, si concentrano soprattutto sul prezzo dei materiali, sulla precisione di stampa e sui tempi di consegna. Ma quando un progetto passa da un singolo campione a 30 pezzi, 100 pezzi o a riordini mensili, i fattori che determinano davvero la stabilità della consegna si spostano rapidamente verso il sistema di standardizzazione. Se lo stesso file di modello non ha una versione chiara, si può arrivare a mescolare strutture vecchie e nuove; se lo stesso materiale in PA12 ha una diversa percentuale di recupero della polvere, possono emergere differenze di colore, tenacità e ritiro dimensionale; se gli stessi pezzi in resina SLA non vengono post-curati con tempi coerenti, possono cambiare la durezza superficiale e la sensazione in fase di montaggio. lantu3D, quando gestisce progetti che vanno dalla progettazione al prodotto fisico consegnato, considera la standardizzazione come parte della gestione del ciclo di vita, non come semplice lavoro documentale a fine produzione.
Un sistema efficace di standardizzazione per la stampa 3D dovrebbe coprire almeno cinque livelli: standard dei file in ingresso, standard di revisione del progetto, standard di processo e materiali, standard di ispezione in corso d’opera e standard di accettazione della consegna. Il suo obiettivo non è trasformare ogni progetto nello stesso flusso di lavoro, ma costruire un quadro decisionale riutilizzabile per materiali, lotti e scenari applicativi diversi, così che ingegneri, acquisti, clienti e operatori di produzione condividano una stessa idea di “consegna conforme”.
1. Standard dei file in ingresso: chiarire fin da subito versione, unità di misura e intenzione produttiva
Nel processo di stampa 3D, il rischio produttivo spesso nasce già nel momento in cui il file entra nel sistema. I problemi più comuni includono mesh STL con superfici aperte, confusione tra millimetri e pollici, più versioni di file con lo stesso nome, assiemi privi di riferimenti di base e informazioni sugli spessori presenti solo nella comunicazione verbale. Il primo passo della standardizzazione è definire il sistema di denominazione dei file e i campi informativi richiesti. Ad esempio, si consiglia di usare una struttura del tipo “codice progetto-codice pezzo-numero versione-materiale-data”. Il numero di versione dovrebbe partire da V01 e aumentare progressivamente, mentre la versione congelata deve essere confermata dal cliente o dal responsabile di progetto. Per i componenti funzionali destinati a riordini nel tempo, è opportuno conservare anche il file sorgente, i file di produzione STL/STEP, le schermate del preventivo, i verbali di revisione di processo e le foto del prodotto finale consegnato.
Nella fase di controllo del file, è necessario definire spessore minimo delle pareti, diametro minimo dei fori, gioco minimo, ingombro massimo e marcatura delle superfici critiche. Prendendo come esempio la SLS in PA12, per un guscio portante standard si consiglia uno spessore non inferiore a 1,5-2,0 mm; per clip sottili e allungate occorre valutare la direzione del carico e aggiungere raggi di raccordo e nervature; per parti estetiche in SLA che richiedono levigatura e verniciatura, il modello dovrebbe prevedere un margine di post-processing di 0,1-0,3 mm. Inserire queste regole nella checklist di accettazione degli ordini riduce in modo significativo le rilavorazioni dovute al classico problema del “lo stampiamo e poi scopriamo che non si monta”.
2. Standard di revisione del progetto: anticipare il rischio con il DFAM
La revisione progettuale orientata alla manifattura additiva non dovrebbe limitarsi a stabilire se il modello possa essere slicato, ma deve valutare se sia adatto a essere prodotto in modo stabile con il processo target. La revisione DFAM può essere suddivisa in quattro categorie: stampabilità strutturale, realizzabilità dell’assemblaggio, requisiti superficiali e punti sensibili ai costi. La stampabilità strutturale riguarda angoli di overhang, cavità chiuse, pareti sottili, colonne esili, spigoli vivi e rischio di deformazione su grandi superfici piane; la realizzabilità dell’assemblaggio riguarda accoppiamenti foro-albero, inserti filettati, fatica delle clip e riferimenti di posizionamento; i requisiti superficiali riguardano superfici visibili, punti di contatto dei supporti e livello di finitura; i punti sensibili ai costi riguardano orientamento di stampa, volume dei supporti, utilizzo della polvere e tempo macchina per singolo pezzo.
Per esempio, in un progetto di scocca per drone, se il cliente fornisce solo la superficie estetica ma non definisce la resistenza dei montanti delle viti, una stampa diretta può portare a cricche nella fase di assemblaggio. Una revisione standardizzata richiederà di aggiungere un raccordo R0,8-R1,5 alla base del montante, aumentare lo spessore della parete da 1,0 mm ad almeno 1,8 mm e, nei casi di frequente smontaggio, valutare inserti in rame a caldo o inserti metallici. Questi interventi possono sembrare un aumento dei tempi di comunicazione iniziali, ma riducono il rischio di rilavorazione finale a un livello controllabile.
3. Finestra di processo di materiali e parametri: rendere tracciabile la scelta dei parametri
La standardizzazione ha priorità diverse a seconda della tecnologia di stampa 3D. Per la SLA fotopolimerica occorre controllare lotto di resina, altezza di strato, punti di contatto dei supporti, tempo di lavaggio, tempo di post-curing e ambiente di post-processing; per la SLS in nylon bisogna monitorare percentuale di recupero della polvere, temperatura di preriscaldo, curva di raffreddamento, densità di impilamento e modalità di rimozione della polvere; per la stampa metallica SLM è necessario registrare lotto di polvere, potenza laser, velocità di scansione, spessore di strato, contenuto di ossigeno dell’atmosfera protettiva, trattamenti termici e requisiti di controllo non distruttivo. La standardizzazione non significa fissare rigidamente i parametri, ma definire una “finestra di processo accettabile”.
Nel caso della SLS in PA12, lo spessore di strato tipico può essere controllato entro 0,1-0,12 mm, e dopo la formatura è necessario un raffreddamento completo per ridurre deformazioni e tensioni interne. Se si tratta di un pezzo estetico espositivo, conviene privilegiare uniformità superficiale e coerenza cromatica; se invece è una staffa funzionale, è prioritario registrare il rapporto tra orientamento di stampa e direzione del carico. Per un progetto a lungo termine, è consigliabile registrare per ogni lotto il numero di lotto del materiale, l’identificativo della macchina, lo screenshot dell’orientamento, le dimensioni del primo pezzo, la percentuale di campionamento e le modalità di gestione delle anomalie, creando così una catena di dati completamente tracciabile.
4. Standard di ispezione in corso d’opera: dalla conferma del primo pezzo alla percentuale di campionamento
Il valore centrale di un sistema standardizzato è trasformare il “più o meno va bene” in indicatori di qualità verificabili. Per i componenti estetici, gli elementi di controllo possono includere segni visibili degli strati, tracce dei supporti, differenze di colore, danni, deformazioni, contaminazioni e sensazione al montaggio; per i componenti funzionali, occorre aggiungere dimensioni critiche, posizioni dei fori, planarità, tenuta degli inserti filettati, resistenza alla temperatura o semplici prove di carico. La verifica del primo pezzo dovrebbe coprire tutte le dimensioni critiche; per i lotti successivi, la percentuale di campionamento può essere definita in base al livello di rischio, per esempio 10%-20% per pezzi estetici a basso rischio e 30%-100% per pezzi di assemblaggio ad alto rischio.
Anche gli strumenti di ispezione dovrebbero essere standardizzati. Calibri, spine, calibri per filetti, spessimetri, bilance elettroniche e postazioni fotografiche devono essere calibrati regolarmente o almeno verificati prima dell’uso. Per i pezzi con tolleranze più strette di ±0,1 mm, è necessario valutare in anticipo la raggiungibilità del processo; se necessario, si può combinare la stampa con finitura CNC o con foratura successiva, invece di giudicare il pezzo non conforme solo perché, a stampa ultimata, non soddisfa i criteri tipici della lavorazione tradizionale.
5. Standard di accettazione della consegna: trasformare la conferma del cliente in un patrimonio riutilizzabile
La standardizzazione della fase di consegna comprende imballaggio, etichettatura, documenti di accettazione e feedback post-vendita. Ogni lotto dovrebbe essere collegato almeno a numero ordine, codice pezzo, numero versione, quantità, materiale, processo, tipo di finitura superficiale ed esito dell’ispezione. Per i pezzi soggetti a deformazione si devono usare imballaggi separati o schiume su misura; per pezzi verniciati, colorati o lucidati, è necessario evitare sfregamenti e contaminazioni durante il trasporto. Il feedback del cliente in fase di accettazione dovrebbe essere reinserito nell’archivio del progetto: problemi come assemblaggio troppo stretto, deviazioni di colore o segni di supporto troppo evidenti possono diventare input per la successiva revisione di processo o di design.
lantu3D pone l’accento sulla gestione a ciclo chiuso, dalla richiesta iniziale alla progettazione, dalla produzione alla consegna. La standardizzazione non serve a rallentare il flusso, ma a ridurre le conferme inutilmente ripetute. Quando il cliente effettua un secondo ordine, la piattaforma può recuperare rapidamente versioni storiche, finestre di processo e registri di controllo, riducendo il tempo necessario per rifare preventivi e sperimentazioni.
Conclusione: la standardizzazione porta la stampa 3D da “si può fare” a “si può consegnare in modo stabile”
Il valore di un sistema di standardizzazione per la stampa 3D non consiste nell’accumulare moduli, ma nel trasformare l’esperienza in un modo di lavoro eseguibile, tracciabile e analizzabile. Per i clienti aziendali significa minori costi di comunicazione, di rilavorazione e di contestazione della qualità; per i fornitori di servizi manifatturieri significa maggiore efficienza nella pianificazione e più capacità di riuso tra progetti diversi. In futuro, con l’ingresso di sempre più progetti di produzione in piccoli lotti nella gestione digitale, chi saprà collegare file, processo, ispezione e dati di consegna in un unico ciclo chiuso avrà più possibilità di trasformare la stampa 3D da strumento di prototipazione rapida a nodo produttivo stabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.