
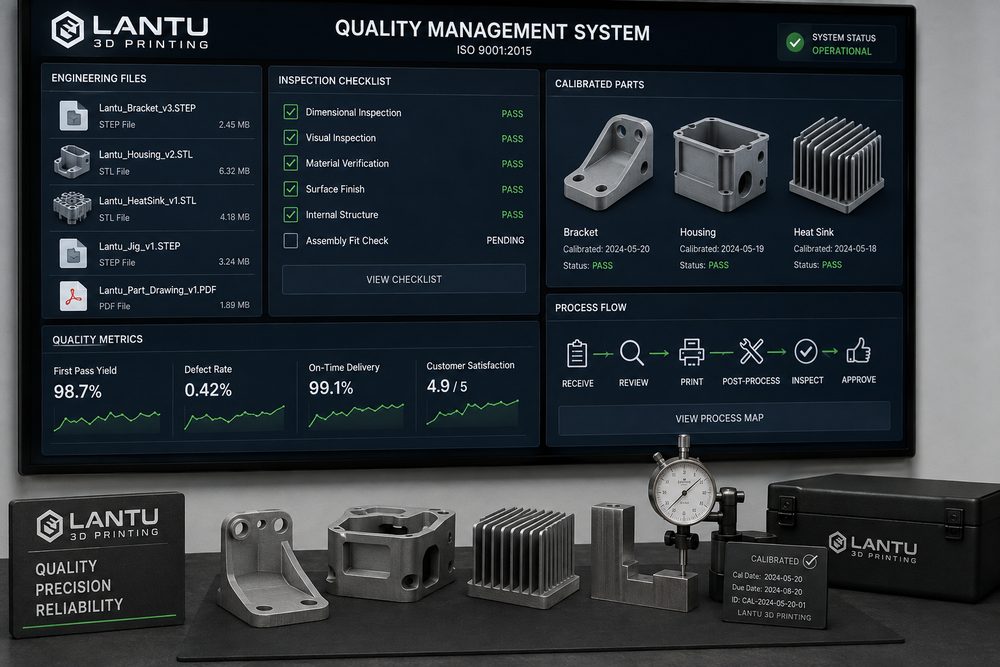
Mở đầu: giao hàng quy mô lớn trước hết thử thách tiêu chuẩn, không phải năng lực của một máy đơn lẻ
Nhiều doanh nghiệp khi lần đầu sử dụng in 3D thường tập trung vào giá vật liệu, độ chính xác in và thời gian giao hàng. Nhưng khi dự án mở rộng từ một mẫu lên 30 chi tiết, 100 chi tiết, thậm chí đặt bổ sung theo tháng, yếu tố thực sự quyết định sự ổn định trong bàn giao sẽ nhanh chóng chuyển sang hệ thống chuẩn hóa. Nếu file mô hình giống nhau nhưng phiên bản không rõ ràng, có thể dẫn đến việc dùng lẫn cấu trúc cũ và mới; nếu cùng là vật liệu nylon PA12 nhưng tỷ lệ làm mới bột khác nhau, có thể gây chênh lệch màu sắc, độ dai và độ co ngót kích thước; nếu cùng là chi tiết nhựa SLA nhưng thời gian hậu đóng rắn không đồng nhất, độ cứng bề mặt và cảm giác lắp ráp có thể thay đổi. Khi xử lý các dự án từ bản thiết kế đến bàn giao thực tế, Blue Map 3D xem chuẩn hóa là một phần của quản lý vòng đời, chứ không phải công việc giấy tờ ở khâu cuối sản xuất.
Một hệ thống chuẩn hóa in 3D hiệu quả tối thiểu phải bao phủ năm tầng: tiêu chuẩn file đầu vào, tiêu chuẩn đánh giá thiết kế, tiêu chuẩn công nghệ vật liệu, tiêu chuẩn kiểm tra trong quá trình và tiêu chuẩn nghiệm thu bàn giao. Mục tiêu của nó không phải biến mọi dự án thành cùng một quy trình, mà là xây dựng một khung đánh giá có thể tái sử dụng trong các vật liệu, các lô sản xuất và các tình huống ứng dụng khác nhau, để kỹ sư, mua hàng, khách hàng và sản xuất cùng hiểu thống nhất thế nào là “bàn giao đạt”.
1. Tiêu chuẩn file đầu vào: trước hết phải nói rõ phiên bản, đơn vị và ý đồ chế tạo
Rủi ro trong in 3D thường bắt đầu ngay từ lúc file được đưa vào hệ thống. Những vấn đề phổ biến gồm lưới STL bị hở mặt, nhầm đơn vị giữa milimet và inch, nhiều file cùng tên nhưng khác phiên bản, cụm lắp ráp thiếu quan hệ chuẩn, và thông tin độ dày thành chỉ được truyền miệng. Bước chuẩn hóa đầu tiên là quy định cách đặt tên file và các trường thông tin bắt buộc. Ví dụ có thể dùng cấu trúc “mã dự án - mã chi tiết - số phiên bản - vật liệu - ngày tháng”, trong đó số phiên bản bắt đầu từ V01 và tăng dần, còn phiên bản chốt phải được khách hàng hoặc người phụ trách dự án xác nhận. Với các chi tiết chức năng cần đặt hàng lặp lại lâu dài, nên lưu cả file gốc, file chế tạo định dạng STL/STEP, ảnh chụp báo giá, biên bản đánh giá công nghệ và ảnh giao hàng cuối cùng.
Ở giai đoạn kiểm tra file, cần thiết lập các ngưỡng như độ dày thành tối thiểu, đường kính lỗ tối thiểu, khe hở tối thiểu, kích thước bao tối đa và đánh dấu bề mặt quan trọng. Lấy SLS PA12 làm ví dụ, với vỏ chịu lực thông thường, độ dày thành nên không thấp hơn 1,5-2,0mm; với ngàm dài mảnh, cần tăng bo góc và gân tăng cứng theo hướng chịu lực. Với chi tiết SLA dạng ngoại quan cần chà nhám và sơn phủ, mô hình cần chừa thêm 0,1-0,3mm cho xử lý sau in. Khi các quy tắc này được đưa vào danh sách kiểm tra nhận đơn, số lần làm lại kiểu “in xong mới phát hiện không lắp được” sẽ giảm rõ rệt.
2. Tiêu chuẩn đánh giá thiết kế: dùng DFAM để đẩy rủi ro về phía trước
Đánh giá thiết kế cho sản xuất bồi đắp không nên chỉ hỏi mô hình có thể cắt lát hay không, mà phải xem nó có phù hợp để sản xuất ổn định bằng công nghệ mục tiêu hay không. Đánh giá DFAM có thể chia thành bốn nhóm: khả năng in được của cấu trúc, khả năng lắp ráp, yêu cầu bề mặt và điểm nhạy về chi phí. Khả năng in được của cấu trúc chú ý đến góc treo, khoang kín, thành mỏng, cột mảnh, góc nhọn và nguy cơ cong vênh ở mặt phẳng lớn; khả năng lắp ráp chú ý đến lắp ghép trục-lỗ, insert ren, độ bền ngàm và chuẩn định vị; yêu cầu bề mặt chú ý đến mặt nhìn thấy, bề mặt tiếp xúc với support và cấp độ hậu xử lý; còn điểm nhạy về chi phí chú ý đến hướng đặt, thể tích support, hiệu suất sử dụng bột và thời gian chiếm máy của từng chi tiết.
Ví dụ, với một dự án vỏ máy bay không người lái, nếu khách chỉ đưa bề mặt ngoại quan mà không định nghĩa độ bền trụ vít, việc in trực tiếp có thể gây nứt trong giai đoạn lắp ráp. Đánh giá chuẩn hóa sẽ yêu cầu thêm bán kính R0,8-R1,5 ở chân trụ vít, tăng độ dày thành trụ từ 1,0mm lên trên 1,8mm, đồng thời xem xét dùng insert đồng nhiệt hoặc insert kim loại trong trường hợp tháo lắp vít nhiều lần. Những điều chỉnh này tuy làm tăng thời gian trao đổi ban đầu, nhưng có thể kéo xác suất làm lại ở giai đoạn sau xuống mức kiểm soát được.
3. Vật liệu và cửa sổ công nghệ: để việc chọn tham số có căn cứ tra cứu
Các công nghệ in 3D khác nhau sẽ có trọng tâm chuẩn hóa khác nhau. SLA quang trùng hợp cần chú ý đến lô nhựa, chiều dày lớp, điểm tiếp xúc support, thời gian rửa, thời gian chiếu hậu và môi trường hậu xử lý; SLS nylon cần chú ý đến tỷ lệ làm mới bột, nhiệt độ tiền nung, đường cong làm nguội, mật độ sắp xếp và phương pháp làm sạch bột; còn in kim loại SLM cần ghi nhận lô bột, công suất laser, tốc độ quét, chiều dày lớp, hàm lượng oxy trong khí bảo vệ, chế độ nhiệt luyện và yêu cầu kiểm tra không phá hủy. Chuẩn hóa không có nghĩa là cố định cứng mọi tham số, mà là xây dựng một “cửa sổ công nghệ có thể chấp nhận”.
Lấy PA12 SLS làm ví dụ, chiều dày lớp thường có thể kiểm soát ở mức 0,1-0,12mm, và sau tạo hình cần làm nguội đầy đủ để giảm cong vênh và ứng suất trong. Nếu là chi tiết trưng bày ngoại quan, nên ưu tiên độ đồng đều bề mặt và nhất quán màu sắc; nếu là giá đỡ chức năng, nên ưu tiên ghi lại mối quan hệ giữa hướng đặt và hướng chịu lực. Với cùng một dự án dài hạn, nên ghi chép mỗi lô về mã lô vật liệu, số thiết bị, ảnh chụp cách sắp xếp, kích thước mẫu đầu tiên, tỷ lệ lấy mẫu kiểm tra và cách xử lý bất thường, từ đó tạo thành chuỗi dữ liệu có thể truy xuất.
4. Tiêu chuẩn kiểm tra trong quá trình: từ xác nhận mẫu đầu tiên đến tỷ lệ kiểm tra ngẫu nhiên
Giá trị cốt lõi của hệ thống chuẩn hóa là biến cảm giác “có vẻ ổn” thành chỉ tiêu chất lượng có thể kiểm tra. Với chi tiết ngoại quan, các hạng mục kiểm tra có thể gồm vân lớp nhìn thấy rõ, vết support, lệch màu, sứt vỡ, biến dạng, nhiễm bẩn và cảm giác lắp ráp. Với chi tiết chức năng, ngoài ra còn cần thêm kích thước quan trọng, vị trí lỗ, độ phẳng, lực kéo của insert ren, khả năng chịu nhiệt hoặc thử tải đơn giản. Mẫu đầu tiên nên được kiểm tra đầy đủ tất cả kích thước quan trọng; các lô sau có thể đặt tỷ lệ kiểm tra ngẫu nhiên theo mức độ rủi ro, ví dụ chi tiết ngoại quan rủi ro thấp kiểm 10%-20%, chi tiết lắp ráp rủi ro cao kiểm 30%-100%.
Dụng cụ kiểm tra cũng cần được chuẩn hóa. Thước cặp, dưỡng kim, dưỡng ren, thước lá, cân điện tử và vị trí chụp ảnh nên được hiệu chuẩn hoặc xác nhận trạng thái định kỳ. Với các chi tiết yêu cầu dung sai cao hơn ±0,1mm, cần đánh giá khả năng đạt được của công nghệ từ trước; nếu cần, có thể kết hợp gia công CNC tinh hoặc khoan lại sau in, thay vì chờ đến khi in xong mới dùng dung sai gia công truyền thống để kết luận là không đạt.
5. Tiêu chuẩn nghiệm thu bàn giao: biến xác nhận của khách hàng thành tài sản có thể tái sử dụng
Chuẩn hóa ở giai đoạn bàn giao bao gồm đóng gói, nhãn mác, hồ sơ nghiệm thu và phản hồi sau bán hàng. Mỗi lô nên ít nhất liên kết với số đơn hàng, mã chi tiết, phiên bản, số lượng, vật liệu, công nghệ, phương pháp xử lý bề mặt và kết luận kiểm tra. Với chi tiết dễ biến dạng, nên dùng bao bì phân khoang hoặc xốp cắt riêng; với chi tiết sơn phủ, nhuộm màu hoặc đánh bóng, cần tránh ma sát gây bẩn trong quá trình đóng gói. Phản hồi nghiệm thu của khách cũng nên được ghi ngược lại vào hồ sơ dự án, chẳng hạn vấn đề lắp quá chặt, sai lệch màu, vết support cục bộ quá rõ, tất cả đều có thể trở thành đầu vào cho phiên bản công nghệ hoặc đánh giá thiết kế tiếp theo.
Blue Map 3D nhấn mạnh quản lý vòng kín từ nhu cầu, thiết kế, chế tạo đến bàn giao. Chuẩn hóa không phải làm quy trình chậm đi, mà là giảm số lần xác nhận lặp lại không cần thiết. Khi khách hàng đặt hàng lần thứ hai, hệ thống có thể nhanh chóng truy xuất phiên bản lịch sử, cửa sổ công nghệ và hồ sơ kiểm tra, từ đó giảm thời gian báo giá lại và thử sai lại.
Kết luận: chuẩn hóa giúp in 3D đi từ “làm được” đến “bàn giao ổn định”
Giá trị của hệ thống chuẩn hóa in 3D không nằm ở việc chất đống biểu mẫu, mà ở việc cô đọng kinh nghiệm thành một phương thức làm việc có thể thực thi, truy xuất và tổng kết. Với khách hàng doanh nghiệp, nó giúp giảm chi phí giao tiếp, chi phí làm lại và tranh chấp chất lượng; với đơn vị dịch vụ chế tạo, nó giúp nâng cao hiệu suất xếp lịch sản xuất và khả năng tái sử dụng giữa các dự án. Trong tương lai, khi ngày càng nhiều dự án sản xuất số lượng nhỏ được quản lý bằng dữ liệu, ai có thể nối file, quy trình, kiểm tra và dữ liệu bàn giao thành một vòng kín, người đó sẽ có nhiều cơ hội nâng in 3D từ công cụ tạo mẫu nhanh thành một mắt xích sản xuất ổn định.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.