
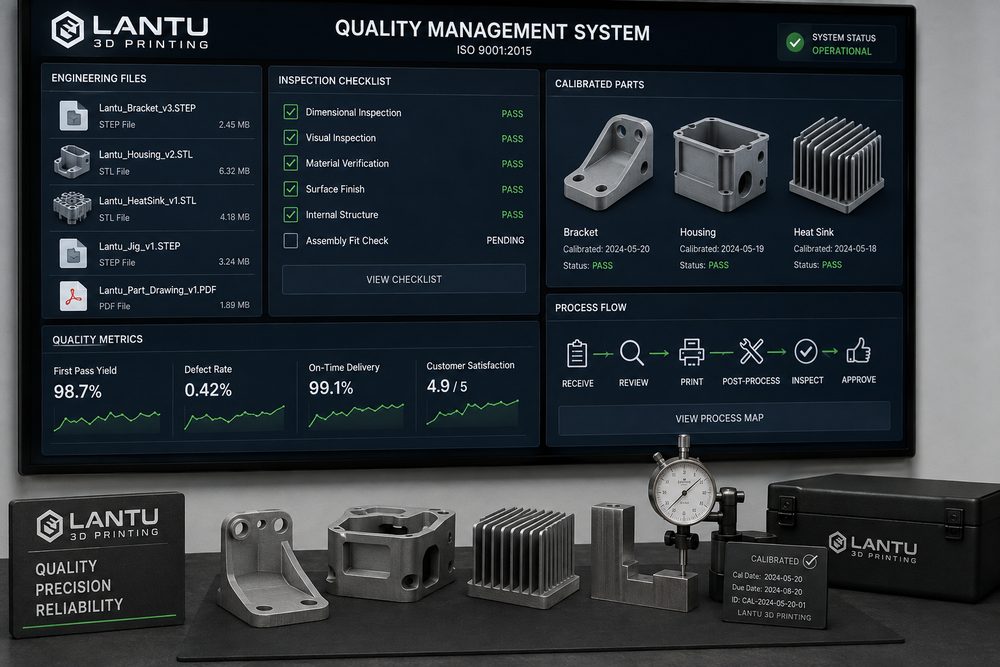
Pendahuluan: Pengiriman dalam Skala Besar Terlebih Dahulu Menguji Standar, Bukan Kemampuan Satu Mesin
Banyak perusahaan saat pertama kali menggunakan 3D printing biasanya berfokus pada harga material, presisi cetak, dan lead time. Namun ketika proyek berkembang dari satu sampel menjadi 30 unit, 100 unit, atau bahkan pemesanan ulang bulanan, faktor yang benar-benar menentukan stabilitas pengiriman akan segera bergeser ke sistem standarisasi. Jika file model yang sama memiliki versi yang tidak jelas, struktur lama dan baru bisa tercampur; jika material PA12 yang sama memiliki rasio refresh powder yang berbeda, warna, ketangguhan, dan penyusutan dimensi dapat berubah; jika bagian resin SLA yang sama menjalani post-curing dengan waktu yang tidak konsisten, kekerasan permukaan dan rasa saat perakitan bisa berbeda. Dalam menangani proyek dari desain hingga pengiriman fisik, lantu3D memandang standarisasi sebagai bagian dari manajemen siklus hidup, bukan sekadar pekerjaan dokumentasi di akhir produksi.
Sebuah sistem standarisasi 3D printing yang efektif setidaknya harus mencakup lima lapisan: standar file input, standar review desain, standar proses material, standar inspeksi selama proses, dan standar penerimaan saat pengiriman. Tujuannya bukan menjadikan semua proyek mengikuti alur yang sama, melainkan membangun kerangka penilaian yang dapat digunakan kembali dalam berbagai material, berbagai volume batch, dan berbagai skenario aplikasi, sehingga engineer, purchasing, pelanggan, dan staf produksi memiliki pemahaman yang sama tentang apa yang dimaksud dengan “pengiriman yang layak”.
1. Standar File Input: Tegaskan Dulu Versi, Satuan, dan Niat Manufaktur
Risiko manufaktur pada 3D printing sering kali muncul sejak file masuk ke sistem. Masalah yang umum antara lain mesh STL yang rusak, kebingungan antara satuan milimeter dan inci, beberapa file dengan nama yang sama tetapi versi berbeda, assembly yang tidak memiliki hubungan referensi, atau informasi ketebalan dinding yang hanya tersampaikan lewat komunikasi lisan. Langkah pertama standarisasi adalah menetapkan metode penamaan file dan field informasi yang wajib ada. Misalnya, disarankan memakai struktur “kode proyek-nomor part-versi-material-tanggal”, dengan nomor versi dimulai dari V01 dan meningkat secara berurutan, sementara versi yang telah dibekukan harus dikonfirmasi oleh pelanggan atau penanggung jawab proyek. Untuk komponen fungsional yang akan dipesan ulang dalam jangka panjang, source file, file manufaktur STL/STEP, tangkapan layar penawaran, catatan review proses, dan foto pengiriman akhir juga harus disimpan.
Pada tahap pemeriksaan file, perlu ditetapkan ketebalan dinding minimum, diameter lubang minimum, celah minimum, ukuran keseluruhan maksimum, dan penanda permukaan kritis. Sebagai contoh untuk SLS PA12, ketebalan dinding pada housing beban umum disarankan tidak kurang dari 1,5-2,0 mm, sementara klip yang memanjang perlu diberi radius dan rib tambahan sesuai arah beban; untuk part tampilan SLA yang akan diampelas dan dicat, dimensi model sebaiknya menyisakan margin pascaproses 0,1-0,3 mm. Dengan memasukkan aturan ini ke checklist penerimaan order, rework akibat kasus “baru sadar tidak bisa dirakit setelah dicetak” dapat dikurangi secara signifikan.
2. Standar Review Desain: Pindahkan Risiko Lebih Awal dengan DFAM
Review desain untuk additive manufacturing tidak boleh hanya menilai apakah model bisa di-slice, tetapi harus menilai apakah model tersebut cocok diproduksi secara stabil dengan proses target. Review DFAM dapat dibagi menjadi empat kategori: ketercetakannya struktur, keterlaksanaan perakitan, kebutuhan permukaan, dan titik sensitif biaya. Ketercetakannya struktur mencakup sudut overhang, rongga tertutup, dinding tipis, kolom ramping, sudut tajam, dan risiko warping pada bidang besar; keterlaksanaan perakitan mencakup kecocokan lubang-poros, insert ulir, kelelahan klip, dan datum penempatan; kebutuhan permukaan mencakup permukaan yang terlihat, bekas kontak support, dan tingkat finishing; titik sensitif biaya mencakup orientasi penempatan, volume support, pemanfaatan powder, dan waktu mesin per unit.
Misalnya, pada proyek casing drone, jika pelanggan hanya memberikan permukaan estetika tetapi tidak mendefinisikan kekuatan pilar sekrup, pencetakan langsung bisa menyebabkan retak saat perakitan. Review standar akan meminta penambahan radius R0,8-R1,5 di pangkal pilar sekrup, meningkatkan ketebalan dinding pilar dari 1,0 mm menjadi di atas 1,8 mm, dan pada skenario bongkar-pasang berulang mempertimbangkan heat-set brass insert atau insert logam. Perubahan seperti ini memang menambah waktu komunikasi di awal, tetapi dapat menurunkan risiko rework di tahap akhir ke level yang terkendali.
3. Jendela Material dan Proses: Parameter Harus Punya Dasar yang Jelas
Fokus standarisasi berbeda untuk tiap proses 3D printing. SLA resin curing perlu memperhatikan batch resin, ketebalan layer, titik kontak support, waktu pembersihan, waktu secondary curing, dan lingkungan pascaproses; SLS nylon perlu memperhatikan rasio refresh powder, temperatur preheat, kurva pendinginan, kepadatan penempatan, dan metode pembersihan powder; sedangkan 3D printing logam SLM perlu mencatat batch powder, daya laser, kecepatan scan, ketebalan layer, kadar oksigen atmosfer pelindung, prosedur heat treatment, dan persyaratan pengujian non-destruktif. Standarisasi bukan berarti mengunci semua parameter secara kaku, melainkan membangun “jendela proses yang dapat diterima”.
Sebagai contoh pada SLS PA12, ketebalan layer umum dapat dikendalikan pada 0,1-0,12 mm, dan setelah pembentukan diperlukan pendinginan yang cukup agar warping dan tegangan internal berkurang. Jika part tersebut untuk display, maka keseragaman permukaan dan konsistensi warna harus diprioritaskan; jika merupakan bracket fungsional, maka hubungan antara arah penempatan dan arah beban harus didokumentasikan terlebih dahulu. Untuk proyek jangka panjang yang sama, disarankan mencatat nomor batch material, nomor perangkat, tangkapan layar penempatan, dimensi first article, proporsi sampling, dan cara penanganan anomali pada setiap batch, sehingga terbentuk rantai data yang dapat ditelusuri.
4. Standar Inspeksi Proses: Dari Konfirmasi First Article hingga Rasio Sampling
Nilai inti dari sistem standarisasi adalah mengubah “terasa kurang lebih sama” menjadi indikator kualitas yang bisa diperiksa. Untuk komponen estetika, item inspeksi dapat mencakup layer line yang terlihat jelas, bekas support, perbedaan warna, kerusakan, deformasi, kontaminasi, dan rasa saat perakitan; untuk komponen fungsional, perlu ditambahkan dimensi kritis, posisi lubang, kerataan, pull-out test untuk insert ulir, serta uji tahan panas atau uji beban sederhana. Inspeksi first article disarankan mencakup semua dimensi kritis, sedangkan batch berikutnya dapat menggunakan rasio sampling sesuai tingkat risiko, misalnya 10%-20% untuk part estetika berisiko rendah dan 30%-100% untuk part perakitan berisiko tinggi.
Alat inspeksi juga harus distandarkan. Jangka sorong, gauge pin, thread gauge, feeler gauge, timbangan elektronik, dan stasiun foto perlu dikalibrasi atau diverifikasi kondisinya secara berkala. Untuk part dengan toleransi lebih ketat dari ±0,1 mm, kemampuan proses harus dievaluasi terlebih dahulu; jika perlu, gunakan kombinasi CNC finishing atau pengeboran ulang, alih-alih menilai part gagal hanya karena memakai standar toleransi machining konvensional setelah proses cetak selesai.
5. Standar Penerimaan Pengiriman: Ubah Konfirmasi Pelanggan Menjadi Aset yang Dapat Digunakan Ulang
Tahap pengiriman yang distandarkan mencakup kemasan, label, dokumen penerimaan, dan umpan balik purna jual. Setiap batch setidaknya harus terkait dengan nomor pesanan, nomor part, versi, jumlah, material, proses, metode finishing permukaan, dan hasil inspeksi. Untuk part yang mudah berubah bentuk, gunakan kemasan terpisah atau foam yang dibuat khusus; untuk part yang dicat, diwarnai, atau dipoles, hindari gesekan dan kontaminasi di dalam kemasan. Umpan balik saat penerimaan pelanggan juga harus dimasukkan kembali ke arsip proyek, misalnya masalah terlalu rapat saat perakitan, deviasi warna, atau bekas support lokal yang terlalu terlihat, semuanya dapat menjadi input untuk review proses atau desain pada versi berikutnya.
lantu3D menekankan manajemen loop tertutup dari kebutuhan, desain, manufaktur, hingga pengiriman. Standarisasi bukan untuk membuat proses menjadi lambat, melainkan untuk mengurangi konfirmasi ulang yang tidak perlu. Saat pelanggan melakukan pemesanan kedua, platform dapat dengan cepat mengambil versi historis, jendela proses, dan catatan inspeksi, sehingga waktu untuk penawaran ulang dan trial-and-error dapat dipangkas.
Kesimpulan: Standarisasi Membawa 3D Printing dari “Bisa Dibuat” Menjadi “Stabil Terkirim”
Nilai sistem standarisasi 3D printing bukan terletak pada penumpukan tabel, melainkan pada pengubahan pengalaman menjadi cara kerja yang dapat dieksekusi, ditelusuri, dan ditinjau ulang. Bagi pelanggan korporat, sistem ini menurunkan biaya komunikasi, rework, dan sengketa kualitas; bagi penyedia layanan manufaktur, sistem ini meningkatkan efisiensi penjadwalan produksi dan kemampuan reuse lintas proyek. Ke depan, seiring semakin banyak proyek manufaktur volume kecil masuk ke manajemen digital, pihak yang mampu menyambungkan data file, proses, inspeksi, dan pengiriman menjadi satu loop tertutup akan lebih berpeluang mengubah 3D printing dari alat rapid prototyping menjadi node manufaktur yang andal.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.