
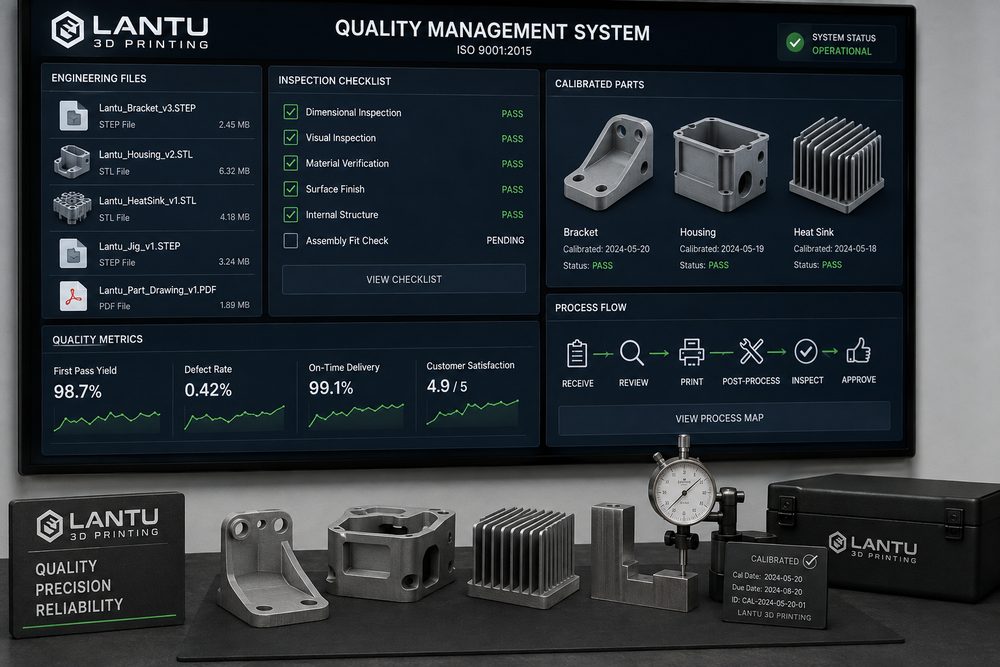
Introduction : à grande échelle, ce sont d’abord les standards, et non la seule performance de la machine, qui sont mis à l’épreuve
Dans beaucoup d’entreprises, les premières utilisations de l’impression 3D se concentrent sur le prix des matériaux, la précision d’impression et les délais. Mais lorsque le projet passe d’une pièce à 30 unités, 100 unités, voire à des réassorts mensuels, les facteurs qui déterminent réellement la stabilité de livraison se déplacent rapidement vers le système de standardisation. Un même fichier modèle, si sa version n’est pas claire, peut entraîner un mélange entre anciennes et nouvelles structures ; une même matière PA12, si le taux de renouvellement de la poudre varie, peut provoquer des différences de couleur, de résistance et de retrait dimensionnel ; une même pièce en résine SLA, si le post-durcissement n’est pas constant, peut présenter des écarts de dureté de surface et de ressenti à l’assemblage. Lorsque Blueprints 3D traite des projets allant de la conception au livrable physique, la standardisation est considérée comme une composante de la gestion du cycle de vie, et non comme une simple tâche documentaire en fin de production.
Un système efficace de standardisation de l’impression 3D doit au minimum couvrir cinq niveaux : standards des fichiers d’entrée, standards de revue de conception, standards matériaux et procédés, standards de contrôle en cours de fabrication et standards d’acceptation à la livraison. L’objectif n’est pas de faire entrer tous les projets dans un seul et même flux, mais de construire, selon les matériaux, les volumes et les cas d’usage, un cadre de décision réutilisable, afin que les ingénieurs, les achats, les clients et la production partagent la même définition de ce qu’est une livraison conforme.
1. Standards des fichiers d’entrée : clarifier d’abord la version, l’unité et l’intention de fabrication
Les risques de fabrication en impression 3D apparaissent souvent dès l’entrée du fichier dans le système. Les problèmes les plus fréquents incluent des maillages STL défectueux, une confusion entre millimètres et pouces, plusieurs versions d’un même fichier portant le même nom, des assemblages sans référence de base, ou encore des informations d’épaisseur de paroi transmises uniquement oralement. La première étape de la standardisation consiste à définir un format de nommage et des champs d’information pour les fichiers d’entrée. Par exemple, il est recommandé d’adopter une structure de type « code projet - référence pièce - numéro de version - matériau - date ». Le numéro de version commence à V01 et s’incrémente, et la version figée doit être confirmée par le client ou le responsable projet. Pour les pièces fonctionnelles appelées à être récommandées sur le long terme, il faut également conserver le fichier source, les fichiers de fabrication STL/STEP, les captures de devis, les comptes rendus de revue procédé et les photos finales de livraison.
Lors de la phase de contrôle des fichiers, il convient de définir l’épaisseur minimale de paroi, le diamètre minimal des trous, le jeu minimal, l’encombrement maximal et les surfaces critiques à marquer. À titre d’exemple, pour du SLS PA12, une épaisseur de paroi d’au moins 1,5 à 2,0 mm est recommandée pour une coque structurelle standard ; les clips longs et fins doivent intégrer des congés et des nervures en fonction du sens des efforts ; pour une pièce esthétique en SLA destinée à être poncée puis peinte, il faut prévoir une surcote de 0,1 à 0,3 mm pour les opérations de post-traitement. Le fait d’intégrer ces règles dans une checklist de prise de commande réduit fortement les reprises liées à une découverte tardive d’incompatibilités d’assemblage.
2. Standards de revue de conception : utiliser le DFAM pour déplacer les risques en amont
La revue de conception orientée fabrication additive ne doit pas seulement vérifier si le modèle peut être tranché ; elle doit surtout déterminer s’il peut être fabriqué de façon stable avec le procédé cible. Une revue DFAM peut être structurée autour de quatre catégories : imprimabilité structurelle, faisabilité d’assemblage, exigences de surface et points sensibles au coût. L’imprimabilité structurelle s’intéresse aux surplombs, aux cavités fermées, aux parois minces, aux colonnes fines, aux angles vifs et au risque de gauchissement des grandes surfaces. La faisabilité d’assemblage couvre les ajustements trou-arbre, les inserts filetés, la fatigue des clips et les références de positionnement. Les exigences de surface concernent les faces visibles, les zones de contact des supports et le niveau de finition post-traitement. Les points sensibles au coût portent sur l’orientation, le volume de support, le taux d’utilisation de poudre et le temps machine par pièce.
Par exemple, pour un capot de drone, si le client fournit uniquement les surfaces extérieures sans définir la résistance des colonnettes de vis, l’impression directe peut conduire à une fissuration au montage. Une revue standardisée exigera l’ajout d’un congé de R0,8 à R1,5 à la base de la colonne, une augmentation de l’épaisseur de paroi au-delà de 1,8 mm à partir d’une valeur initiale de 1,0 mm, et, dans le cas d’assemblages soumis à des démontages répétés, l’intégration d’inserts en laiton ou métalliques. Ces ajustements semblent allonger la phase de dialogue initiale, mais ils réduisent la probabilité de reprise en aval à un niveau maîtrisable.
3. Fenêtre matériau et procédé : rendre le choix des paramètres traçable et justifiable
Selon le procédé d’impression 3D, le cœur de la standardisation n’est pas le même. En SLA, il faut surveiller le lot de résine, l’épaisseur de couche, les points de contact des supports, le temps de nettoyage, la durée du post-durcissement et l’environnement de post-traitement. En SLS, les points clés sont le taux de renouvellement de la poudre, la température de préchauffage, la courbe de refroidissement, la densité d’implantation et la méthode de dépoudrage. En impression métal SLM, il faut enregistrer le lot de poudre, la puissance laser, la vitesse de balayage, l’épaisseur de couche, la teneur en oxygène de l’atmosphère protectrice, le traitement thermique et les exigences de contrôle non destructif. La standardisation ne consiste pas à figer les paramètres une fois pour toutes, mais à définir une fenêtre de procédé acceptable.
Pour du SLS PA12, l’épaisseur de couche courante peut être maintenue entre 0,1 et 0,12 mm, et la pièce doit être suffisamment refroidie après fabrication pour réduire le gauchissement et les contraintes internes. Pour une pièce d’exposition, on privilégiera l’uniformité de surface et la cohérence de couleur. Pour une pièce fonctionnelle de type support, il faudra plutôt documenter la relation entre orientation d’impression et direction des efforts. Pour un même projet récurrent, il est recommandé d’enregistrer à chaque lot le numéro de lot matière, l’identifiant machine, la capture d’implantation, les dimensions du premier article, le taux d’échantillonnage et le mode de traitement des écarts, afin de constituer une chaîne de traçabilité complète.
4. Standards de contrôle en cours de fabrication : du premier article au taux d’échantillonnage
La valeur centrale d’un système de standardisation est de transformer le « c’est à peu près bon » en indicateurs qualité vérifiables. Pour les pièces d’aspect, les critères de contrôle peuvent inclure des strates visibles, des marques de support, des écarts de couleur, des cassures, des déformations, des contaminations et le ressenti à l’assemblage. Pour les pièces fonctionnelles, il faut ajouter les dimensions critiques, les positions de trous, la planéité, l’arrachement des inserts filetés et des essais simples de température ou de charge. Le contrôle du premier article doit couvrir l’ensemble des dimensions critiques ; ensuite, pour les lots, le taux d’échantillonnage peut être défini selon le niveau de risque. Par exemple, pour une pièce esthétique à faible risque, on peut contrôler 10 % à 20 % du lot, alors que pour une pièce d’assemblage à risque élevé, le contrôle peut aller de 30 % à 100 %.
Les moyens de contrôle doivent eux aussi être standardisés. Pied à coulisse, piges, jauges filetées, cales d’épaisseur, balance électronique et poste photo doivent faire l’objet d’une vérification périodique ou d’une confirmation d’état. Pour les pièces dont la tolérance est supérieure à ±0,1 mm, la faisabilité du procédé doit être évaluée en amont, et il peut être nécessaire de combiner l’impression avec une finition CNC ou un perçage secondaire, plutôt que d’appliquer après coup une tolérance d’usinage conventionnelle comme critère de non-conformité.
5. Standards d’acceptation à la livraison : transformer la validation client en actif réutilisable
La standardisation de la phase de livraison inclut l’emballage, l’étiquetage, les documents d’acceptation et le retour d’expérience. Chaque lot doit au minimum être associé à un numéro de commande, une référence pièce, un numéro de version, une quantité, un matériau, un procédé, un mode de traitement de surface et une conclusion de contrôle. Pour les pièces susceptibles de se déformer, il faut utiliser des emballages séparateurs ou de la mousse sur mesure ; pour les pièces peintes, teintées ou polies, il faut éviter les frottements pendant le conditionnement. Les retours du client au moment de l’acceptation doivent être réinjectés dans le dossier projet. Un assemblage trop serré, un écart de couleur ou des marques locales de supports peuvent tous servir d’entrée à la prochaine revue de conception ou de procédé.
Blueprints 3D met l’accent sur une gestion en boucle fermée allant du besoin à la livraison, en passant par la conception et la fabrication. La standardisation ne vise pas à ralentir les flux, mais à réduire les confirmations inutiles et répétées. Lorsqu’un client passe une seconde commande, la plateforme peut retrouver rapidement les versions historiques, les fenêtres de procédé et les rapports de contrôle, ce qui réduit le temps nécessaire pour refaire un devis et recommencer les essais.
Conclusion : la standardisation fait passer l’impression 3D de « faisable » à « livrable de manière stable »
La valeur d’un système de standardisation pour l’impression 3D ne réside pas dans l’accumulation de formulaires, mais dans la transformation de l’expérience en une méthode de travail exécutable, traçable et réexploitable. Pour les clients industriels, cela réduit les coûts de communication, les reprises et les litiges qualité ; pour le prestataire de fabrication, cela améliore l’efficacité de planification et la réutilisation interprojets. À mesure que davantage de projets de fabrication en petites séries entrent dans une gestion numérique, ceux qui sauront relier fichiers, procédés, contrôles et données de livraison en une boucle fermée auront plus de chances de faire évoluer l’impression 3D, d’un simple outil de prototypage rapide, vers un maillon de production fiable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.