
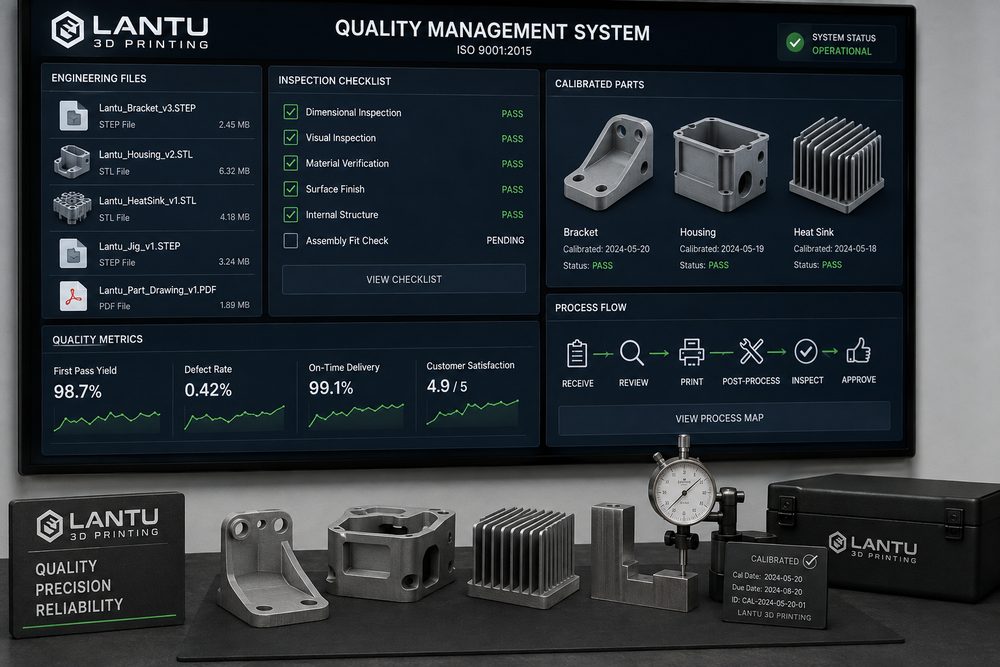
परिचय: बड़े पैमाने पर डिलीवरी में पहले मानक की परीक्षा होती है, न कि किसी एक मशीन की क्षमता की
बहुत-सी कंपनियाँ जब पहली बार 3D प्रिंटिंग का उपयोग करती हैं, तो उनका ध्यान आमतौर पर सामग्री की कीमत, प्रिंटिंग सटीकता और डिलीवरी समय पर होता है। लेकिन जब प्रोजेक्ट एक नमूने से बढ़कर 30, 100 या मासिक पुनःआदेश तक पहुँचता है, तब डिलीवरी स्थिरता को तय करने वाला मुख्य कारक जल्दी ही मानकीकरण प्रणाली बन जाता है। यदि समान मॉडल फ़ाइल का संस्करण स्पष्ट न हो, तो पुराने और नए ढाँचे मिश्रित हो सकते हैं; यदि समान PA12 नायलॉन सामग्री में पाउडर रीफ्रेश अनुपात अलग हो, तो रंग, मजबूती और आयामी सिकुड़न में अंतर आ सकता है; यदि समान SLA रेज़िन भागों की पोस्ट-क्योरिंग अवधि एक जैसी न हो, तो सतह कठोरता और असेंबली अनुभव बदल सकता है। ब्लूप्रिंट थ्रीडी में ब्लूप्रिंट डिज़ाइन से भौतिक डिलीवरी तक के प्रोजेक्टों को संभालते समय, मानकीकरण को उत्पादन के अंतिम चरण की दस्तावेज़ी कार्रवाई नहीं, बल्कि जीवनचक्र प्रबंधन का हिस्सा माना जाता है।
एक प्रभावी 3D प्रिंटिंग मानकीकरण प्रणाली को कम से कम पाँच स्तरों को कवर करना चाहिए: इनपुट फ़ाइल मानक, डिज़ाइन समीक्षा मानक, सामग्री और प्रक्रिया मानक, प्रक्रिया निरीक्षण मानक और डिलीवरी स्वीकृति मानक। इसका उद्देश्य हर प्रोजेक्ट को एक ही प्रक्रिया में बाँधना नहीं, बल्कि विभिन्न सामग्रियों, विभिन्न बैचों और विभिन्न उपयोग परिदृश्यों में पुन: उपयोग योग्य निर्णय-ढाँचा बनाना है, ताकि इंजीनियर, खरीद, ग्राहक और उत्पादन टीम सभी के लिए "स्वीकृत डिलीवरी" का अर्थ एक जैसा हो।
एक, इनपुट फ़ाइल मानक: पहले संस्करण, इकाई और निर्माण इरादे को स्पष्ट करें
3D प्रिंटिंग में निर्माण जोखिम अक्सर उस क्षण से ही शुरू हो जाता है जब फ़ाइल सिस्टम में प्रवेश करती है। आम समस्याओं में STL मेश टूट-फूट, इकाइयों में मिलीमीटर और इंच का भ्रम, एक ही नाम वाली कई फ़ाइलों के संस्करण, असेंबली में संदर्भ संबंधों की कमी, और दीवार की मोटाई से जुड़ी जानकारी का केवल मौखिक रूप में होना शामिल है। मानकीकरण का पहला कदम इनपुट फ़ाइल के नामकरण और सूचना-क्षेत्र को निर्धारित करना है। उदाहरण के लिए, "प्रोजेक्ट-कोड-भाग-क्रमांक-версия-सामग्री-तारीख" जैसी संरचना सुझाई जाती है; संस्करण संख्या V01 से शुरू होकर बढ़ती है, और स्थिर संस्करण की पुष्टि ग्राहक या प्रोजेक्ट-प्रभारी द्वारा की जानी चाहिए। लंबे समय तक पुनःआदेश वाले कार्यात्मक भागों के लिए स्रोत फ़ॉर्मेट फ़ाइल, STL/STEP निर्माण फ़ाइल, कोटेशन स्क्रीनशॉट, प्रक्रिया समीक्षा रिकॉर्ड और अंतिम डिलीवरी फ़ोटो भी सुरक्षित रखनी चाहिए।
फ़ाइल जाँच चरण में न्यूनतम दीवार मोटाई, न्यूनतम छेद व्यास, न्यूनतम अंतराल, अधिकतम समग्र आयाम और प्रमुख सतह पहचान चिह्न तय होने चाहिए। उदाहरण के लिए, SLS PA12 में सामान्य भार वहन करने वाले बाहरी आवरण की दीवार मोटाई आम तौर पर 1.5-2.0 मिमी से कम नहीं होनी चाहिए; लंबे और पतले क्लिप के लिए बल की दिशा के अनुसार रेडियस और रिब जोड़े जाने चाहिए। यदि SLA बाहरी दृश्य भाग को पॉलिश और पेंट करना है, तो मॉडल आयाम में 0.1-0.3 मिमी का पोस्ट-प्रोसेसिंग मार्जिन छोड़ा जाना चाहिए। इन नियमों को ऑर्डर-स्वीकृति चेकलिस्ट में लिखने से "प्रिंट होने के बाद पता चला कि फिट नहीं हो रहा" जैसी पुनःकार्य स्थितियाँ काफी कम हो जाती हैं।
दो, डिज़ाइन समीक्षा मानक: DFAM के माध्यम से जोखिम को पहले चरण में लाएँ
एडिटिव मैन्युफैक्चरिंग के लिए डिज़ाइन समीक्षा का उद्देश्य केवल यह देखना नहीं होना चाहिए कि मॉडल स्लाइस हो सकता है या नहीं, बल्कि यह भी तय करना चाहिए कि वह लक्ष्य प्रक्रिया से स्थिर रूप से बनाया जा सकता है या नहीं। DFAM समीक्षा को चार श्रेणियों में बाँटा जा सकता है: संरचनात्मक प्रिंटेबिलिटी, असेंबली व्यवहार्यता, सतह आवश्यकताएँ और लागत-संवेदनशील बिंदु। संरचनात्मक प्रिंटेबिलिटी में ओवरहैंग कोण, बंद गुहाएँ, पतली दीवारें, पतले स्तंभ, नुकीले कोने और बड़े समतल भागों के मुड़ने का जोखिम शामिल है; असेंबली व्यवहार्यता में छेद-शाफ्ट फिट, थ्रेडेड इंसर्ट, क्लिप थकान और पोज़िशनिंग बेंचमार्क शामिल हैं; सतह आवश्यकताओं में दृश्य सतह, सपोर्ट संपर्क सतह और पोस्ट-प्रोसेसिंग स्तर शामिल हैं; लागत-संवेदनशील बिंदुओं में प्लेसमेंट दिशा, सपोर्ट वॉल्यूम, पाउडर उपयोग दर और प्रति भाग मशीन समय शामिल हैं।
उदाहरण के लिए, यदि किसी ड्रोन बॉडी प्रोजेक्ट में ग्राहक केवल बाहरी घुमावदार सतह देता है और स्क्रू-कॉलम की मजबूती परिभाषित नहीं करता, तो सीधे प्रिंट करने पर असेंबली चरण में दरार आ सकती है। मानकीकृत समीक्षा में स्क्रू-कॉलम के आधार पर R0.8-R1.5 का रेडियस जोड़ने, कॉलम दीवार मोटाई को 1.0 मिमी से बढ़ाकर 1.8 मिमी से अधिक करने, और बार-बार खोलने-बंद करने वाले परिदृश्यों में हीट-सेट ब्रास नट या मेटल इंसर्ट पर विचार करने की माँग होगी। ऐसा संशोधन भले ही शुरुआती संवाद समय बढ़ाए, लेकिन बाद के पुनःकार्य की संभावना को नियंत्रित स्तर तक कम कर देता है।
तीन, सामग्री और प्रक्रिया विंडो: पैरामीटर चयन को प्रमाणित और ट्रेस करने योग्य बनाएँ
विभिन्न 3D प्रिंटिंग प्रक्रियाओं में मानकीकरण का फोकस अलग होता है। SLA फ़ोटो-क्योरिंग में रेज़िन बैच, लेयर मोटाई, सपोर्ट संपर्क बिंदु, सफाई समय, द्वितीयक क्योरिंग समय और पोस्ट-प्रोसेसिंग वातावरण पर ध्यान देना चाहिए; SLS नायलॉन में पाउडर रीफ्रेश अनुपात, प्रीहीट तापमान, कूलिंग कर्व, लेआउट घनत्व और पाउडर हटाने की विधि पर ध्यान देना चाहिए; जबकि SLM धातु प्रिंटिंग में पाउडर बैच, लेज़र पावर, स्कैन गति, लेयर मोटाई, संरक्षक गैस में ऑक्सीजन स्तर, हीट ट्रीटमेंट व्यवस्था और नॉन-डिस्ट्रक्टिव टेस्टिंग आवश्यकताओं का रिकॉर्ड होना चाहिए। मानकीकरण का अर्थ पैरामीटर को पूरी तरह स्थिर कर देना नहीं, बल्कि एक "स्वीकार्य प्रक्रिया विंडो" बनाना है।
उदाहरण के लिए SLS PA12 में सामान्य लेयर मोटाई 0.1-0.12 मिमी के बीच नियंत्रित की जा सकती है, और बने हुए भागों को पर्याप्त रूप से ठंडा करना चाहिए ताकि मुड़ने और आंतरिक तनाव को कम किया जा सके। यदि भाग बाहरी प्रदर्शन के लिए है, तो सतह की एकरूपता और रंग-समानता को प्राथमिकता दी जानी चाहिए; यदि भाग कार्यात्मक ब्रैकेट है, तो प्लेसमेंट दिशा और लोड दिशा के संबंध का रिकॉर्ड अधिक महत्वपूर्ण होगा। एक ही लंबे प्रोजेक्ट के लिए, प्रत्येक बैच में सामग्री बैच नंबर, मशीन नंबर, लेआउट स्क्रीनशॉट, प्रथम-नमूना आयाम, सैंपलिंग अनुपात और असामान्यता निपटान विधि दर्ज करने की सलाह दी जाती है, जिससे एक ट्रेस करने योग्य डेटा-चेन बनती है।
चार, प्रक्रिया निरीक्षण मानक: प्रथम नमूना पुष्टि से लेकर सैंपलिंग अनुपात तक
मानकीकरण प्रणाली का मुख्य मूल्य यह है कि "लगभग ठीक है" को जाँचे जा सकने वाले गुणवत्ता संकेतकों में बदला जाए। बाहरी सौंदर्य वाले भागों के लिए निरीक्षण बिंदुओं में स्पष्ट लेयर-निशान, सपोर्ट के निशान, रंग-अंतर, टूट-फूट, विकृति, प्रदूषण और असेंबली अनुभव शामिल हो सकते हैं; कार्यात्मक भागों के लिए मुख्य आयाम, छेद की स्थिति, समतलता, थ्रेडेड इंसर्ट पुल-आउट, तापमान सहनशीलता या सरल लोड परीक्षण भी जोड़े जाने चाहिए। प्रथम-नमूना निरीक्षण में सभी महत्वपूर्ण आयामों को कवर करना चाहिए, जबकि बाद की मात्रा के लिए जोखिम-स्तर के अनुसार सैंपलिंग अनुपात तय किया जा सकता है, जैसे कम-जोखिम वाले दृश्य भागों के लिए 10%-20% सैंपलिंग और उच्च-जोखिम वाले असेंबली भागों के लिए 30%-100%।
निरीक्षण उपकरण भी मानकीकृत होने चाहिए। वर्नियर कैलिपर, पिन गेज, थ्रेड गेज, फीलर गेज, इलेक्ट्रॉनिक स्केल और फोटो स्टेशन की स्थिति को नियमित रूप से कैलिब्रेट या सत्यापित किया जाना चाहिए। जिन भागों की टॉलरेंस आवश्यकता ±0.1 मिमी से अधिक सख्त है, उनके लिए पहले से प्रक्रिया की क्षमता का आकलन करना चाहिए; आवश्यकता होने पर 3D प्रिंटिंग के साथ CNC फिनिशिंग या बाद में ड्रिलिंग योजना जोड़नी चाहिए, बजाय इसके कि प्रिंट पूरा होने के बाद पारंपरिक मशीनिंग सहनशीलता के आधार पर उसे अस्वीकार कर दिया जाए।
पाँच, डिलीवरी स्वीकृति मानक: ग्राहक की पुष्टि को पुन: उपयोग योग्य संपत्ति बनाएँ
डिलीवरी चरण में मानकीकरण में पैकेजिंग, लेबल, स्वीकृति दस्तावेज़ और बाद की प्रतिक्रिया शामिल हैं। प्रत्येक बैच को कम से कम ऑर्डर नंबर, भाग नंबर, संस्करण, मात्रा, सामग्री, प्रक्रिया, सतह उपचार विधि और निरीक्षण निष्कर्ष से जोड़ा जाना चाहिए। आसानी से विकृत होने वाले भागों के लिए विभाजित पैकेजिंग या कस्टम फोम का उपयोग करना चाहिए; पेंट किए गए, रंगे हुए या पॉलिश किए हुए भागों के लिए पैकेजिंग में घर्षण-जनित प्रदूषण से बचना चाहिए। ग्राहक की स्वीकृति प्रतिक्रिया को प्रोजेक्ट फ़ाइल में वापस दर्ज किया जाना चाहिए, जैसे असेंबली का बहुत कसा होना, रंग का अंतर, या स्थानीय सपोर्ट-निशान दिखाई देना—ये सभी अगली प्रक्रिया या डिज़ाइन समीक्षा के लिए इनपुट बन सकते हैं।
ब्लूप्रिंट थ्रीडी आवश्यकता, डिज़ाइन, निर्माण और डिलीवरी तक बंद-लूप प्रबंधन पर ज़ोर देता है। मानकीकरण का उद्देश्य प्रक्रिया को धीमा करना नहीं, बल्कि अनावश्यक दोहराव वाली पुष्टि को कम करना है। जब ग्राहक दूसरी बार ऑर्डर देता है, तो प्लेटफ़ॉर्म ऐतिहासिक संस्करण, प्रक्रिया विंडो और निरीक्षण रिकॉर्ड को जल्दी से निकाल सकता है, जिससे पुन: उद्धरण और पुन: परीक्षण का समय कम हो जाता है।
निष्कर्ष: मानकीकरण 3D प्रिंटिंग को "कर सकने" से "स्थिर डिलीवरी" की ओर ले जाता है
3D प्रिंटिंग मानकीकरण प्रणाली का मूल्य तालिकाएँ भरने में नहीं, बल्कि अनुभव को लागू करने योग्य, ट्रेस करने योग्य और पुनरावलोकन योग्य कार्य-प्रणाली में बदलने में है। उद्यम ग्राहकों के लिए यह संचार लागत, पुनःकार्य लागत और गुणवत्ता विवादों को कम करता है; निर्माण-सेवा प्रदाताओं के लिए यह उत्पादन योजना दक्षता और क्रॉस-प्रोजेक्ट पुन: उपयोग क्षमता बढ़ाता है। भविष्य में, जैसे-जैसे अधिक छोटे-बैच निर्माण प्रोजेक्ट डिजिटल प्रबंधन में आएँगे, जो भी व्यक्ति फ़ाइल, प्रक्रिया, निरीक्षण और डिलीवरी डेटा को एक बंद-लूप में जोड़ सकेगा, उसके पास 3D प्रिंटिंग को तेज़ प्रोटोटाइपिंग टूल से एक स्थिर निर्माण नोड में अपग्रेड करने का बेहतर अवसर होगा।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।