
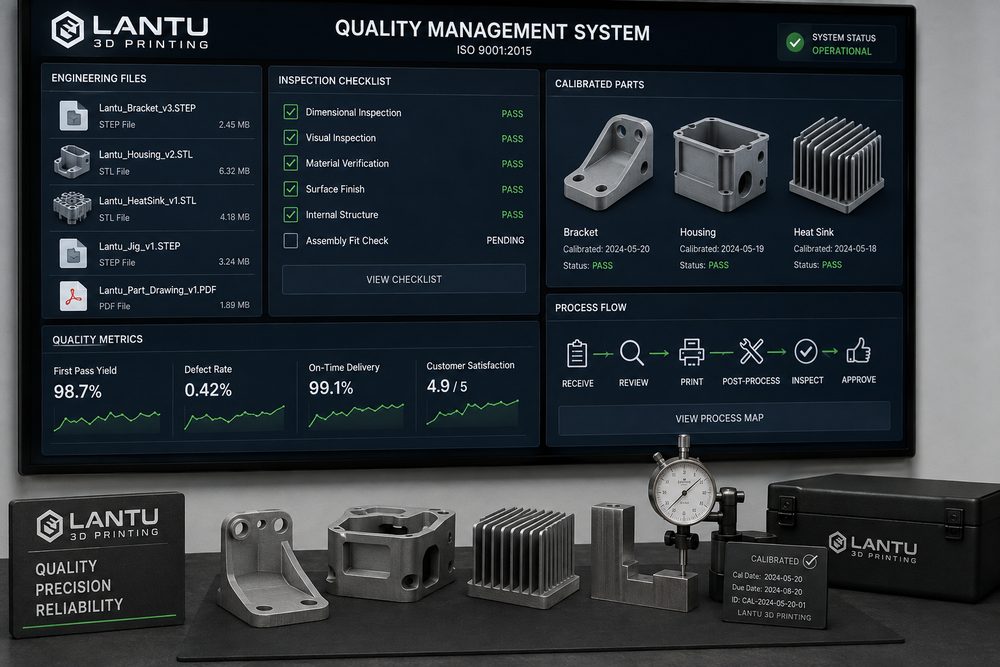
Pengenalan: Penghantaran berskala terlebih dahulu menguji piawaian, bukan keupayaan satu mesin
Banyak perusahaan ketika mula menggunakan pencetakan 3D memberi tumpuan terutamanya kepada harga bahan, ketepatan cetakan dan masa penghantaran. Namun apabila projek berkembang daripada satu sampel kepada 30 unit, 100 unit atau pesanan berulang setiap bulan, faktor yang benar-benar menentukan kestabilan penghantaran akan segera beralih kepada sistem piawaian. Jika fail model yang sama mempunyai versi yang tidak jelas, ia boleh menyebabkan struktur lama dan baharu bercampur; jika bahan nilon PA12 yang sama mempunyai nisbah pembaharuan serbuk yang berbeza, ia boleh menyebabkan perbezaan warna, keliatan dan pengecutan dimensi; jika komponen resin SLA yang sama menjalani pengerasan pasca cetak pada tempoh yang tidak seragam, kekerasan permukaan dan rasa pemasangan juga boleh berubah. Apabila lantu3D mengurus projek daripada reka bentuk kepada penghantaran fizikal, piawaian dilihat sebagai sebahagian daripada pengurusan kitar hayat, bukan sekadar kerja dokumentasi di hujung pengeluaran.
Satu sistem piawaian pencetakan 3D yang berkesan sekurang-kurangnya harus merangkumi lima lapisan: piawaian fail input, piawaian semakan reka bentuk, piawaian proses bahan, piawaian pemeriksaan proses dan piawaian penerimaan serahan. Matlamatnya bukan untuk menjadikan semua projek menggunakan aliran kerja yang sama, tetapi untuk membina rangka kerja penilaian yang boleh diguna semula merentas bahan, batch dan senario aplikasi yang berbeza, supaya jurutera, pembelian, pelanggan dan staf pengeluaran mempunyai kefahaman yang sama tentang apa yang dimaksudkan dengan "serahan yang lulus".
1. Piawaian fail input: jelaskan versi, unit dan niat pembuatan terlebih dahulu
Risiko pembuatan dalam pencetakan 3D sering sudah bermula pada saat fail dimasukkan ke dalam sistem. Masalah biasa termasuk permukaan mesh STL yang rosak, kekeliruan antara unit milimeter dan inci, banyak fail dengan nama yang sama tetapi versi berbeza, pemasangan yang tidak mempunyai hubungan datum, dan maklumat ketebalan dinding yang hanya disampaikan secara lisan. Langkah pertama piawaian ialah menetapkan kaedah penamaan fail dan medan maklumat. Sebagai contoh, disarankan menggunakan struktur "kod projek-nombor bahagian-nombor versi-bahan-tarikh", dengan nombor versi bermula daripada V01 dan meningkat secara berturut-turut; versi yang dibekukan mesti disahkan oleh pelanggan atau ketua projek. Bagi komponen fungsi yang dipesan semula untuk jangka panjang, fail format sumber, fail pembuatan STL/STEP, tangkapan skrin sebut harga, rekod semakan proses dan foto penghantaran akhir juga perlu disimpan.
Pada peringkat semakan fail, ketebalan dinding minimum, diameter lubang minimum, jurang minimum, saiz keseluruhan maksimum dan penandaan permukaan kritikal perlu ditetapkan. Dengan SLS PA12 sebagai contoh, ketebalan dinding biasa untuk bekas galas beban disyorkan tidak kurang daripada 1.5-2.0mm; klip nipis dan panjang perlu ditambah fillet dan rusuk mengikut arah beban. Bagi komponen rupa SLA yang memerlukan pengisaran dan semburan cat, saiz model perlu memberi margin pasca pemprosesan sebanyak 0.1-0.3mm. Dengan menulis peraturan ini ke dalam senarai semak penerimaan pesanan, kerja semula akibat "baru sedar selepas dicetak bahawa ia tidak boleh dipasang" dapat dikurangkan dengan ketara.
2. Piawaian semakan reka bentuk: gunakan DFAM untuk memindahkan risiko ke hadapan
Semakan reka bentuk bagi pembuatan aditif tidak seharusnya hanya menilai sama ada model boleh dihiris, tetapi perlu menilai sama ada ia sesuai untuk dibuat secara stabil dengan proses sasaran. Semakan DFAM boleh dibahagikan kepada empat kategori: kebolehcetakan struktur, kebolehlaksanaan pemasangan, keperluan permukaan dan titik sensitif kos. Kebolehcetakan struktur memberi tumpuan kepada sudut overhang, rongga tertutup, dinding nipis, tiang halus, penjuru tajam dan risiko melengkung pada permukaan besar; kebolehlaksanaan pemasangan memberi tumpuan kepada padanan lubang dan aci, sisipan berulir, keletihan klip dan datum kedudukan; keperluan permukaan memberi tumpuan kepada permukaan yang boleh dilihat, permukaan sentuhan sokongan dan tahap pasca pemprosesan; titik sensitif kos memberi tumpuan kepada arah penempatan, isipadu sokongan, kadar penggunaan serbuk dan masa mesin bagi setiap unit.
Sebagai contoh, jika sebuah projek sarung dron hanya menyediakan permukaan bentuk luaran tetapi tidak mentakrifkan kekuatan tiang skru, pencetakan terus mungkin menyebabkan retak semasa pemasangan. Semakan piawaian akan mewajibkan fillet R0.8-R1.5 pada akar tiang skru, menaikkan ketebalan dinding tiang daripada 1.0mm kepada lebih daripada 1.8mm, dan mempertimbangkan nat tembaga panas atau sisipan logam dalam senario buka-pasang skru berulang. Pengubahsuaian seperti ini kelihatan menambah masa komunikasi awal, tetapi sebenarnya menurunkan kebarangkalian kerja semula pada peringkat akhir ke tahap yang terkawal.
3. Tetingkap bahan dan proses: jadikan pemilihan parameter sesuatu yang boleh dijejaki
Setiap proses pencetakan 3D mempunyai fokus piawaian yang berbeza. SLA fotopolimer perlu memberi perhatian kepada batch resin, ketebalan lapisan, titik sentuhan sokongan, masa pencucian, masa pengerasan sekunder dan persekitaran pasca pemprosesan; SLS nilon perlu memberi perhatian kepada nisbah pembaharuan serbuk, suhu prapanas, lengkung penyejukan, ketumpatan penempatan dan kaedah pembuangan serbuk; pencetakan logam SLM pula perlu merekod batch serbuk, kuasa laser, kelajuan imbasan, ketebalan lapisan, kandungan oksigen atmosfera perlindungan, rejim rawatan haba dan keperluan ujian tanpa musnah. Piawaian bukan bermaksud membekukan semua parameter, tetapi membina "tetingkap proses yang boleh diterima".
Dengan PA12 SLS sebagai contoh, ketebalan lapisan biasa boleh dikawal pada 0.1-0.12mm, dan selepas pembentukan komponen perlu disejukkan secukupnya untuk mengurangkan lengkungan dan tegasan dalaman. Jika ia komponen paparan luaran, keseragaman permukaan dan konsistensi warna harus diutamakan; jika ia pendakap fungsi, hubungan antara arah penempatan dan arah beban perlu direkodkan dengan keutamaan. Bagi projek jangka panjang yang sama, disyorkan setiap batch merekodkan nombor lot bahan, nombor mesin, tangkapan skrin penempatan, dimensi sampel pertama, nisbah pemeriksaan dan kaedah pengendalian anomali, supaya rantaian data yang boleh dikesan dapat dibentuk.
4. Piawaian pemeriksaan proses: daripada pengesahan sampel pertama kepada nisbah pemeriksaan sampel
Nilai teras sistem piawaian ialah menukar "rasanya hampir sama" kepada indikator kualiti yang boleh diperiksa. Bagi komponen rupa, item pemeriksaan boleh termasuk garis lapisan yang jelas, kesan sokongan, perbezaan warna, kerosakan, ubah bentuk, pencemaran dan rasa pemasangan; bagi komponen fungsi, dimensi kritikal, kedudukan lubang, kerataan, daya tarik keluar sisipan berulir, rintangan suhu atau ujian beban ringkas juga perlu ditambah. Pemeriksaan sampel pertama disarankan meliputi semua dimensi kritikal; bagi batch seterusnya, nisbah pemeriksaan boleh ditetapkan mengikut tahap risiko, contohnya 10%-20% untuk komponen rupa berisiko rendah dan 30%-100% untuk komponen pemasangan berisiko tinggi.
Alat pemeriksaan juga harus dipiawaikan. Angkup vernier, tolok pin, tolok ulir, tolok celah, penimbang elektronik dan stesen fotografi perlu ditentukur atau disahkan keadaannya secara berkala. Bagi komponen dengan keperluan toleransi lebih ketat daripada ±0.1mm, kebolehcapaian proses perlu dinilai lebih awal; jika perlu, gabungan dengan pemesinan CNC atau pelan penggerudian semula harus dipertimbangkan, bukannya menilai ia tidak lulus hanya selepas cetakan siap berdasarkan toleransi pemesinan tradisional.
5. Piawaian penerimaan serahan: jadikan pengesahan pelanggan sebagai aset yang boleh diguna semula
Piawaian semasa serahan merangkumi pembungkusan, label, dokumen penerimaan dan maklum balas selepas jualan. Setiap batch sekurang-kurangnya perlu dihubungkan dengan nombor pesanan, nombor bahagian, nombor versi, kuantiti, bahan, proses, kaedah rawatan permukaan dan keputusan pemeriksaan. Untuk komponen yang mudah berubah bentuk, pembungkusan berasingan atau buih tersuai perlu digunakan; untuk komponen yang dicat, diwarnakan atau digilap, geseran dan pencemaran perlu dielakkan di dalam pembungkusan. Maklum balas semasa penerimaan pelanggan hendaklah dikemas kini semula ke dalam arkib projek; contohnya pemasangan terlalu ketat, sisihan warna, kesan sokongan tempatan yang ketara dan sebagainya semuanya boleh menjadi input kepada semakan proses atau reka bentuk versi seterusnya.
lantu3D menekankan pengurusan gelung tertutup daripada keperluan, reka bentuk, pembuatan hingga serahan. Piawaian bukan bertujuan memperlahankan proses, tetapi mengurangkan pengesahan berulang yang tidak perlu. Apabila pelanggan membuat pesanan kali kedua, platform boleh mendapatkan semula versi sejarah, tetingkap proses dan rekod pemeriksaan dengan pantas, sekali gus mengurangkan masa untuk sebut harga semula dan percubaan semula.
Kesimpulan: Piawaian menjadikan pencetakan 3D bergerak daripada "boleh buat" kepada "penghantaran stabil"
Nilai sistem piawaian pencetakan 3D bukan terletak pada penambahan borang, tetapi pada mengukuhkan pengalaman menjadi kaedah kerja yang boleh dilaksanakan, boleh dijejaki dan boleh dikaji semula. Bagi pelanggan perusahaan, ia boleh mengurangkan kos komunikasi, kos kerja semula dan pertikaian kualiti; bagi penyedia perkhidmatan pembuatan, ia boleh meningkatkan kecekapan penjadualan dan keupayaan guna semula antara projek. Pada masa hadapan, apabila lebih banyak projek pembuatan kecil memasuki pengurusan digital, siapa yang dapat menyambungkan data fail, proses, pemeriksaan dan serahan menjadi satu gelung tertutup akan mempunyai peluang yang lebih besar untuk menaik taraf pencetakan 3D daripada alat prototaip pantas kepada nod pembuatan yang stabil.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.