
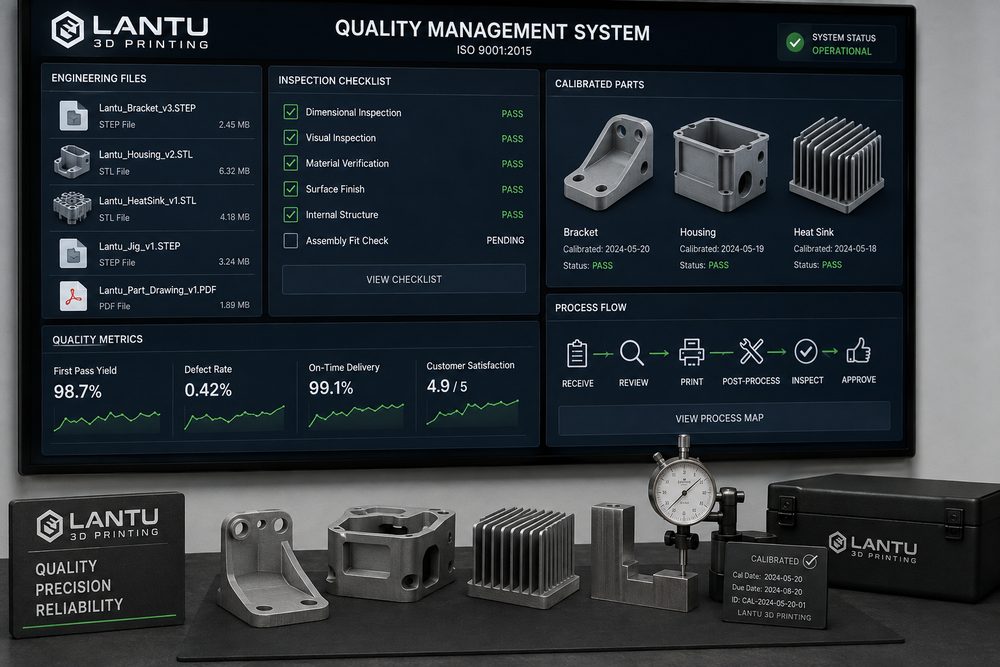
Introdução: a entrega em escala testa primeiro o padrão, não a capacidade de uma única máquina
Em muitas empresas, ao usar impressão 3D pela primeira vez, a atenção costuma se concentrar no preço do material, na precisão de impressão e no prazo. Mas, quando o projeto sai de uma peça única e passa para 30, 100 ou até reabastecimentos mensais, os fatores que realmente determinam a estabilidade da entrega mudam rapidamente para o sistema de padronização. Se o mesmo arquivo de modelo estiver com versões pouco claras, pode haver mistura de estruturas antigas e novas; se o mesmo material de nylon PA12 tiver proporções diferentes de renovação do pó, podem surgir diferenças de cor, tenacidade e contração dimensional; se a mesma peça em resina SLA tiver tempos de pós-cura inconsistentes, a dureza da superfície e a sensação de montagem podem variar. Ao lidar com projetos que vão do design ao objeto físico, a Blueplan 3D trata a padronização como parte da gestão do ciclo de vida, e não como trabalho documental no fim da produção.
Um sistema eficaz de padronização para impressão 3D deve cobrir, no mínimo, cinco níveis: padrão de arquivos de entrada, padrão de revisão de projeto, padrão de processo e materiais, padrão de inspeção em processo e padrão de aceitação da entrega. O objetivo não é fazer todos os projetos seguirem o mesmo fluxo, mas sim criar uma estrutura de decisão reutilizável para diferentes materiais, lotes e cenários de aplicação, de modo que engenheiros, compras, clientes e produção tenham uma compreensão uniforme do que é uma entrega aceitável.
1. Padrão dos arquivos de entrada: deixe claros versão, unidade e intenção de fabricação
O risco na impressão 3D muitas vezes começa no momento em que o arquivo entra no sistema. Problemas comuns incluem malha STL com furos, confusão entre milímetros e polegadas, várias versões de arquivos com o mesmo nome, conjuntos sem relação de referência e informações de espessura que existem apenas na comunicação verbal. O primeiro passo da padronização é definir o método de nomenclatura e os campos de informação do arquivo de entrada. Por exemplo, recomenda-se usar a estrutura “código do projeto-código da peça-número da versão-material-data”, com a versão iniciando em V01 e avançando de forma incremental, e com a versão congelada confirmada pelo cliente ou pelo responsável do projeto. Para peças funcionais com recompra de longo prazo, também devem ser guardados o arquivo fonte, os arquivos de fabricação STL/STEP, capturas de orçamento, registros de revisão de processo e fotos finais da entrega.
Na etapa de verificação do arquivo, devem ser definidos espessura mínima de parede, diâmetro mínimo de furo, folga mínima, dimensão máxima do envelope e marcação de superfícies críticas. Tomando o SLS em PA12 como exemplo, a espessura de parede recomendada para uma carcaça estrutural comum não deve ser inferior a 1,5–2,0 mm; clipes longos e finos precisam considerar a direção da carga e adicionar raios e nervuras. Para peças de aparência em SLA que exigem lixamento e pintura, a geometria deve prever uma margem de pós-processamento de 0,1–0,3 mm. Ao registrar essas regras em uma checklist de recebimento, reduz-se significativamente o retrabalho de “imprimir e só depois descobrir que não encaixa”.
2. Padrão de revisão de projeto: use o DFAM para antecipar riscos
A revisão de projeto voltada à manufatura aditiva não deve avaliar apenas se o modelo pode ser fatiado, mas se ele é adequado para ser fabricado com estabilidade pelo processo-alvo. A revisão DFAM pode ser dividida em quatro categorias: imprimibilidade estrutural, viabilidade de montagem, requisitos de superfície e pontos sensíveis de custo. A imprimibilidade estrutural considera ângulos de overhang, cavidades fechadas, paredes finas, colunas delgadas, cantos vivos e risco de empenamento em grandes superfícies; a viabilidade de montagem considera ajuste furo-eixo, inserções roscadas, fadiga de travas e referências de posicionamento; os requisitos de superfície consideram faces visíveis, marcas de suporte e nível de acabamento; e os pontos sensíveis de custo consideram orientação de posicionamento, volume de suporte, taxa de aproveitamento do pó e tempo de ocupação da máquina por peça.
Por exemplo, em um projeto de carcaça de drone, se o cliente fornecer apenas a superfície externa sem definir a resistência dos pilares dos parafusos, uma impressão direta pode resultar em trinca na montagem. Uma revisão padronizada exigiria adicionar um raio R0,8–R1,5 na base do pilar, aumentar a espessura da parede do pilar de 1,0 mm para 1,8 mm ou mais e, em cenários com desmontagem repetida dos parafusos, considerar inserções de cobre por calor ou inserções metálicas. Embora essas alterações pareçam aumentar o tempo de comunicação inicial, elas reduzem a probabilidade de retrabalho posterior a um nível controlável.
3. Janela de materiais e processo: fazer a escolha dos parâmetros ter base rastreável
Diferentes tecnologias de impressão 3D têm focos distintos de padronização. Em SLA por fotopolimerização, é preciso monitorar lote da resina, altura de camada, pontos de contato dos suportes, tempo de lavagem, tempo de pós-cura e ambiente de acabamento. Em SLS com nylon, é necessário controlar proporção de renovação do pó, temperatura de pré-aquecimento, curva de resfriamento, densidade de posicionamento e método de remoção do pó. Já na impressão metálica por SLM, devem ser registrados lote do pó, potência do laser, velocidade de varredura, espessura de camada, teor de oxigênio na atmosfera protetora, regime de tratamento térmico e requisitos de ensaio não destrutivo. A padronização não consiste em congelar os parâmetros, mas em estabelecer uma “janela de processo aceitável”.
No caso do PA12 em SLS, uma espessura de camada comum pode ser controlada em 0,1–0,12 mm, e a peça formada deve passar por resfriamento suficiente para reduzir empenamento e tensões internas. Se for uma peça de exposição visual, deve-se priorizar uniformidade superficial e consistência de cor; se for um suporte funcional, a relação entre direção de posicionamento e direção de carga deve ser registrada como prioridade. Para o mesmo projeto de longo prazo, recomenda-se registrar por lote o código do material, o número da máquina, a captura de posicionamento, as dimensões da primeira peça, a proporção de inspeção e o tratamento de anomalias, formando uma cadeia de dados rastreável.
4. Padrão de inspeção em processo: da confirmação da primeira peça à proporção de amostragem
O valor central de um sistema de padronização está em transformar o “parece mais ou menos certo” em indicadores de qualidade verificáveis. Para peças de aparência, os itens de inspeção podem incluir linhas de camada visíveis, marcas de suporte, diferença de cor, danos, deformações, contaminação e sensação de montagem. Para peças funcionais, devem ser adicionados dimensões críticas, posição de furos, planicidade, teste de extração de inserção roscada, resistência térmica ou testes simples de carga. A inspeção da primeira peça deve cobrir todas as dimensões críticas; nas produções seguintes, a proporção de amostragem pode ser definida por nível de risco, por exemplo, 10%–20% para peças de aparência de baixo risco e 30%–100% para peças de montagem de alto risco.
As ferramentas de inspeção também devem ser padronizadas. Paquímetros, calibres pino, calibradores de rosca, lâminas de folga, balanças eletrônicas e estações de fotografia devem ser calibrados ou verificados regularmente. Para peças com tolerância acima de ±0,1 mm, a capacidade do processo deve ser avaliada com antecedência; se necessário, deve-se combinar usinagem CNC ou uma solução de furação posterior, em vez de concluir que a peça está fora de especificação apenas após a impressão, usando critérios de tolerância típicos de usinagem tradicional.
5. Padrão de aceitação da entrega: transformar a confirmação do cliente em um ativo reutilizável
A padronização na fase de entrega inclui embalagem, etiqueta, documentação de aceitação e feedback pós-venda. Cada lote deve estar vinculado, no mínimo, ao número do pedido, código da peça, versão, quantidade, material, processo, método de acabamento de superfície e resultado da inspeção. Para peças suscetíveis à deformação, devem ser usadas embalagens com divisórias ou espuma sob medida. Para peças pintadas, tingidas ou polidas, é preciso evitar contaminação por atrito durante a embalagem. O feedback da aceitação do cliente deve ser incorporado ao arquivo do projeto; por exemplo, ajuste excessivamente apertado, desvio de cor, marcas locais de suporte evidentes e outros problemas podem virar insumos para a próxima revisão de processo ou de projeto.
A Blueplan 3D enfatiza a gestão em ciclo fechado, do requisito ao design, da fabricação à entrega. Padronização não serve para tornar o processo mais lento, mas para reduzir confirmações repetidas desnecessárias. Quando o cliente faz um segundo pedido, a plataforma pode recuperar rapidamente versões históricas, janelas de processo e registros de inspeção, reduzindo o tempo gasto com novo orçamento e novos testes.
Conclusão: a padronização leva a impressão 3D de “ser possível fazer” para “entregar com estabilidade”
O valor de um sistema de padronização para impressão 3D não está em acumular formulários, mas em cristalizar a experiência em um método de trabalho executável, rastreável e passível de revisão. Para clientes corporativos, isso reduz custos de comunicação, retrabalho e disputas de qualidade; para prestadores de serviço de manufatura, aumenta a eficiência do planejamento e a capacidade de reutilização entre projetos. No futuro, à medida que mais projetos de manufatura em pequenos lotes entrarem na gestão digital, quem conseguir conectar dados de arquivo, processo, inspeção e entrega em um ciclo fechado terá mais chances de elevar a impressão 3D de ferramenta de prototipagem rápida a um nó de produção estável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.