
はじめに:量産的な納品でまず問われるのは設備性能ではなく標準化です
多くの企業が3Dプリントを初めて使う際、注目しがちなのは材料価格、造形精度、納期です。しかし、案件が1個の試作品から30個、100個、さらには月次の追加発注へと拡大すると、納品の安定性を左右する要因は急速に標準化体制へ移ります。同じモデルファイルでも版管理が曖昧であれば新旧構造が混在し、同じPA12ナイロンでも粉末のリフレッシュ比率が異なれば色、靭性、寸法収縮に差が出ます。SLA樹脂部品でも後硬化時間が揃わなければ、表面硬度や組み付け感が変化します。ブループリント3Dでは、設計から実物納品までのプロジェクトを扱う際、標準化を生産末端の文書作業ではなく、ライフサイクル管理の一部として捉えます。
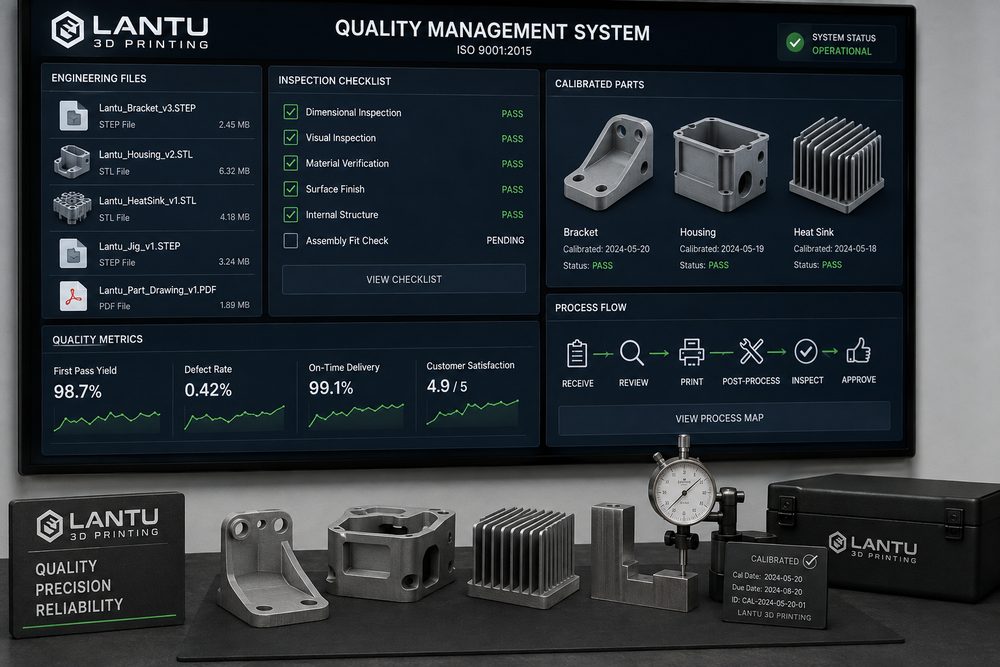
有効な3Dプリント標準化体系は、少なくとも5つの層をカバーする必要があります。入力ファイル標準、設計レビュー標準、材料・工程標準、工程検査標準、そして納品検収標準です。目的は、すべての案件を同一の流れに押し込むことではありません。材料、ロット、用途が異なっても再利用可能な判断基準を整え、エンジニア、購買、顧客、製造担当が「合格納品とは何か」を共通理解できるようにすることです。
一、入力ファイル標準:版数、単位、製造意図を最初に明確化する
3Dプリントの製造リスクは、ファイルがシステムに入った瞬間から発生し始めます。典型的な問題として、STLメッシュの破損、単位のmmとinchの混同、同名ファイルの複数版、アセンブリの基準関係の欠落、肉厚情報が口頭共有だけで終わっていることなどが挙げられます。標準化の第一歩は、入力ファイルの命名規則と必須情報項目を定めることです。例えば、「案件コード-部品番号-版数-材料-日付」という構造を推奨し、版数はV01から順に増やし、確定版は顧客またはプロジェクト責任者の確認を必須にします。長期継続で再発注される機能部品については、元データ、製造用STL/STEP、見積スクリーンショット、工程レビュー記録、最終納品写真も保存しておくべきです。
ファイル確認の段階では、最小肉厚、最小穴径、最小クリアランス、最大外形寸法、重要面のマーキングを設定します。SLSのPA12を例にすると、一般的な荷重を受ける外装シェルの肉厚は1.5〜2.0mm以上が目安で、細長いクリップは荷重方向を踏まえてR形状やリブを追加する必要があります。SLAの外観部品で研磨や塗装を行う場合は、後加工を見越して0.1〜0.3mm程度の余裕を設けてモデル化します。こうしたルールを受注チェックシートに落とし込むことで、「印刷してから組めないことが判明する」手戻りを大幅に減らせます。
二、設計レビュー標準:DFAMでリスクを前倒しする
積層造形向けの設計レビューは、モデルがスライス可能かどうかだけを判定するものではありません。目標工法で安定して製造できるかを判断する場です。DFAMレビューは、構造の造形適性、組付けの実現性、表面要求、コスト感度の4分類で進めると整理しやすくなります。構造の造形適性では、オーバーハング角度、閉じた空洞、薄肉、細い柱、鋭角、大面積平面の反りリスクを見ます。組付けの実現性では、穴と軸の嵌合、ねじインサート、クリップ疲労、位置決め基準を確認します。表面要求では、見える面、サポート接触面、後処理レベルを評価します。コスト感度では、配置方向、サポート量、粉末利用率、1個あたりの占有時間を見ます。
例えば、あるドローン外装の案件で、顧客が外形曲面だけを提示し、ねじ柱の強度を定義していない場合、単純に造形すると組立時に割れる可能性があります。標準化されたレビューでは、ねじ柱の根元にR0.8〜R1.5のフィレットを付け、柱壁厚を1.0mmから1.8mm以上へ引き上げ、繰り返しの分解組立があるなら熱圧入ナットや金属インサートの採用まで検討します。前段のやり取りは増えますが、後工程の手戻りを大きく抑えられます。
三、材料と工程ウィンドウ:パラメータ選定を根拠あるものにする
3Dプリントの工法ごとに、標準化の重点は異なります。SLA光造形では、樹脂ロット、層厚、サポート接触点、洗浄時間、二次硬化時間、後処理環境を管理します。SLSナイロンでは、粉末のリフレッシュ比率、予熱温度、冷却曲線、配置密度、脱粉方法が重要です。SLM金属造形では、粉末ロット、レーザー出力、走査速度、層厚、保護ガス中の酸素濃度、熱処理条件、非破壊検査の要件を記録する必要があります。標準化とは、パラメータを完全固定することではなく、「許容される工程ウィンドウ」を定義することです。
SLSのPA12を例にすると、一般的な層厚は0.1〜0.12mmで、成形後は十分な冷却時間を取って反りや内部応力を抑えます。外観展示用の部品なら、表面の均一性と色の安定性を優先します。機能ブラケットなら、配置方向と荷重方向の関係を優先的に記録します。長期案件では、ロットごとに材料番号、設備番号、配置画像、初回品寸法、抜き取り比率、異常時の処置を記録し、追跡可能なデータ連鎖を作ることが重要です。
四、工程検査標準:初回品確認から抜き取り比率までを数値化する
標準化体系の核心は、「だいたい合っている」を検査可能な品質指標へ変えることにあります。外観部品の検査項目には、目立つ積層痕、サポート痕、色むら、破損、変形、汚れ、組み付け感などが含まれます。機能部品では、さらに重要寸法、穴位置、平面度、ねじインサートの引き抜き、耐熱性、簡易荷重試験も加えます。初回品検査ではすべての重要寸法を確認し、その後の量産ではリスクに応じて抜き取り比率を設定します。例えば低リスクの外観部品は10〜20%、高リスクの組立部品は30〜100%を目安にします。
検査治具や計測器の標準化も必要です。ノギス、ピンゲージ、ねじゲージ、シックネスゲージ、電子秤、撮影用ステーションは、定期的に校正または状態確認を行います。公差が±0.1mmより厳しい部品については、造形工法で達成可能かを事前に評価し、必要であればCNC仕上げや後加工の穴あけを組み合わせます。造形後になってから従来の切削公差で不合格判定する運用は避けるべきです。
五、納品検収標準:顧客確認を再利用可能な資産にする
納品段階の標準化には、梱包、ラベル、検収書類、アフターフィードバックが含まれます。各ロットは、注文番号、部品番号、版数、数量、材料、工法、表面処理、検査結果に紐づける必要があります。変形しやすい部品には仕切り付き梱包や専用フォーム材を使用し、塗装品、染色品、研磨品は梱包内で擦れによる汚染を防ぎます。顧客検収時のフィードバックは案件アーカイブへ必ず戻し、組立がきつい、色差がある、局所的なサポート痕が目立つなどの指摘を次版の工法改善や設計レビューの入力にします。
ブループリント3Dは、要件、設計、製造、納品までのクローズドループ管理を重視します。標準化の目的は、工程を遅くすることではなく、不要な再確認を減らすことです。顧客が2回目以降の発注を行う際には、過去の版数、工程ウィンドウ、検査記録をすぐに参照でき、再見積もりや試行錯誤にかかる時間を大幅に短縮できます。
まとめ:標準化は3Dプリントを「できる」から「安定納品できる」へ変えます
3Dプリント標準化体系の価値は、表を増やすことではなく、経験を実行可能で追跡可能、さらに振り返り可能な仕事の形に固定することにあります。企業顧客にとっては、コミュニケーションコスト、手戻りコスト、品質紛争を減らせます。製造サービス側にとっては、段取り効率と案件横断の再利用性を高められます。今後、より多くの小ロット製造案件がデジタル管理へ移行する中で、ファイル、工程、検査、納品データを一本の閉ループに結べる企業ほど、3Dプリントを高速試作ツールから安定した製造ノードへ進化させられるでしょう。