
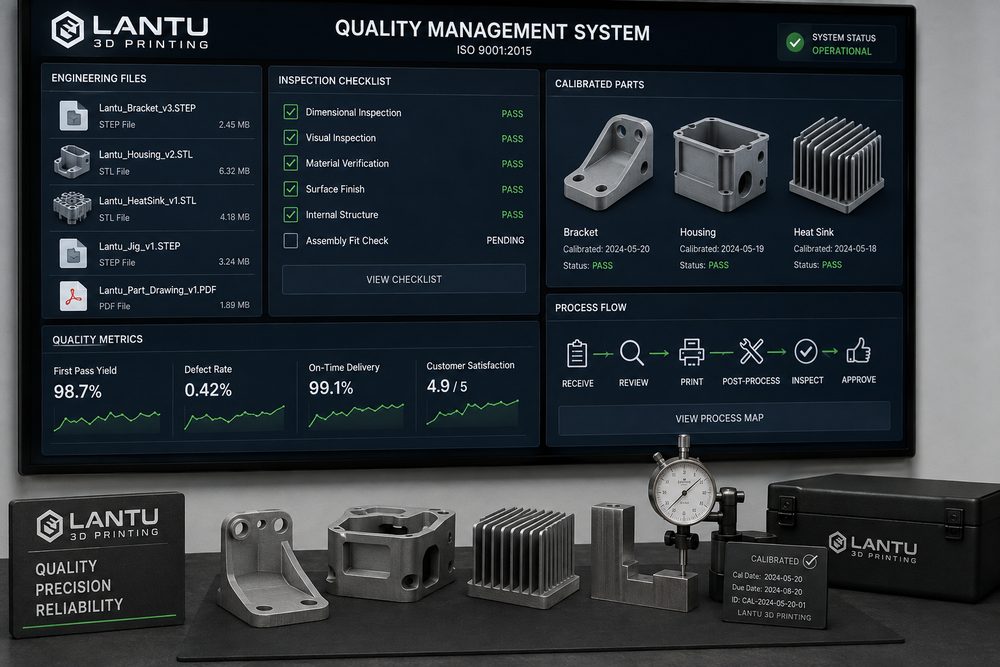
المقدمة: التسليم على نطاق أوسع يختبر المعايير أولاً، لا قدرة الجهاز الفردي
عندما تستخدم الشركات الطباعة ثلاثية الأبعاد للمرة الأولى، ينصبّ التركيز عادةً على سعر المادة، ودقة الطباعة، ومدة التسليم. لكن عندما يتوسع المشروع من عينة واحدة إلى 30 قطعة أو 100 قطعة، أو إلى طلبات متكررة شهرية، فإن العوامل التي تحدد استقرار التسليم تنتقل سريعاً إلى منظومة توحيد المعايير. فقد يؤدي عدم وضوح نسخة ملف النموذج نفسه إلى خلط بين الهياكل القديمة والجديدة؛ كما أن اختلاف نسبة تجديد مسحوق مادة PA12 النايلونية ذاتها قد يسبب فروقاً في اللون والمتانة والانكماش البعدي؛ أما إن لم تتطابق مدة المعالجة اللاحقة لقطع SLA الراتنجية، فقد تظهر فروق في صلابة السطح وشعور التجميع. في بلوبرنت ثلاثي الأبعاد، وعند التعامل مع المشاريع الممتدة من التصميم حتى التسليم المادي، يُنظر إلى توحيد المعايير بوصفه جزءاً من إدارة دورة الحياة، لا مجرد عمل توثيقي في نهاية الإنتاج.
ولكي تكون منظومة توحيد معايير الطباعة ثلاثية الأبعاد فعالة، ينبغي أن تغطي على الأقل خمسة مستويات: معايير ملفات الإدخال، ومعايير مراجعة التصميم، ومعايير المواد والعملية، ومعايير الفحص أثناء الإنتاج، ومعايير القبول عند التسليم. والهدف ليس تحويل كل المشاريع إلى مسار واحد، بل إنشاء إطار قابل لإعادة الاستخدام لاتخاذ القرار عبر المواد والكميات وسيناريوهات الاستخدام المختلفة، بحيث يتشارك المهندس، والمشتري، والعميل، وموظف الإنتاج فهماً موحداً لمفهوم «التسليم المقبول».
أولاً: معايير ملفات الإدخال — وضّح النسخة والوحدة ونية التصنيع منذ البداية
غالباً ما تبدأ مخاطر التصنيع في الطباعة ثلاثية الأبعاد منذ لحظة دخول الملف إلى النظام. ومن المشكلات الشائعة: تشوه شبكي في ملف STL، أو الخلط بين الوحدات المترية والبوصة، أو وجود عدة نسخ تحمل الاسم نفسه، أو نقص العلاقات المرجعية في التجميع، أو بقاء معلومات سماكة الجدران في نطاق التواصل الشفهي فقط. وتكمن الخطوة الأولى في التوحيد في تحديد أسلوب تسمية الملفات والحقول المعلوماتية اللازمة. على سبيل المثال، يُنصح باستخدام بنية من نوع «رمز المشروع-رقم القطعة-رقم النسخة-المادة-التاريخ»، مع بدء ترقيم النسخ من V01 تصاعدياً، على أن يتم تثبيت النسخة المعتمدة بعد تأكيد العميل أو مدير المشروع. أما بالنسبة للأجزاء الوظيفية التي يعاد طلبها على المدى الطويل، فيجب أيضاً حفظ ملف المصدر الأصلي، وملفات التصنيع بصيغتي STL/STEP، ولقطة العرض السعري، وسجل مراجعة العملية، وصور التسليم النهائية.
وفي مرحلة فحص الملفات، ينبغي تحديد الحد الأدنى لسماكة الجدار، والقطر الأدنى للفتحات، والفراغ الأدنى، وأقصى أبعاد الغلاف، وعلامات الأسطح الحرجة. فعلى سبيل المثال، في حالة SLS PA12، يُنصح بأن لا تقل سماكة الجدار في الأغلفة الحاملة العادية عن 1.5 إلى 2.0 مم، بينما تتطلب المشابك النحيفة والطويلة إضافة أنصاف أقطار وتقويات بحسب اتجاه الحمل؛ أما القطع الشكلية المطبوعة بتقنية SLA والتي تحتاج إلى صنفرة وطلاء، فيجب أن يترك في النموذج هامش معالجة لاحقة يتراوح بين 0.1 و0.3 مم. وعند إدراج هذه القواعد في قائمة فحص الاستلام، يمكن خفض حالات إعادة العمل الناتجة عن اكتشاف عدم قابلية التجميع بعد الطباعة بشكل ملحوظ.
ثانياً: معايير مراجعة التصميم — انقل المخاطر إلى الأمام عبر DFAM
لا ينبغي أن تقتصر مراجعة التصميم الموجهة للتصنيع بالإضافة على تحديد ما إذا كان النموذج قابلاً للتقطيع الطبقي، بل يجب أن تحكم أيضاً مدى ملاءمته للتصنيع المستقر عبر العملية المستهدفة. ويمكن تقسيم مراجعة DFAM إلى أربع فئات: قابلية الطباعة البنيوية، وقابلية التجميع، ومتطلبات السطح، ونقاط الحساسية من حيث التكلفة. فالقابلية البنيوية تركّز على زوايا البروز، والتجاويف المغلقة، والجدران الرقيقة، والأعمدة الدقيقة، والحواف الحادة، ومخاطر التواء الأسطح الكبيرة؛ بينما تركز قابلية التجميع على توافق الفتحات والمحاور، وحشوات القلاوظ، وإجهاد المشابك، ومراجع التموضع؛ أما متطلبات السطح فتركز على الأسطح المرئية، وآثار الدعامات، ومستوى المعالجة اللاحقة؛ في حين تعنى نقاط الحساسية في التكلفة باتجاه التموضع، وحجم الدعامات، واستفادة المسحوق، وزمن إشغال الماكينة لكل قطعة.
على سبيل المثال، إذا كان مشروع غلاف لطائرة مسيّرة قد قُدِّم فيه للعميل فقط شكل السطح الخارجي دون تحديد قوة أعمدة البراغي، فإن الطباعة المباشرة قد تؤدي إلى تشققات أثناء التجميع. أما المراجعة المعيارية فتتطلب إضافة نصف قطر R0.8 إلى R1.5 عند قاعدة عمود البرغي، ورفع سماكة الجدار من 1.0 مم إلى أكثر من 1.8 مم، والنظر في استخدام صامولة نحاسية حرارية أو حشوة معدنية في حالات الفك والتركيب المتكرر. قد تبدو هذه التعديلات وكأنها تزيد من وقت التواصل الأولي، لكنها تخفض احتمالية إعادة العمل في المراحل اللاحقة إلى مستوى يمكن التحكم فيه.
ثالثاً: نافذة المواد والعملية — اجعل اختيار المعلمات قابلاً للتتبع
تختلف أولويات التوحيد باختلاف تقنيات الطباعة ثلاثية الأبعاد. ففي SLA بالمعالجة الضوئية، ينبغي التركيز على دفعة الراتنج، وسماكة الطبقة، ونقاط تلامس الدعامات، وزمن الغسل، وزمن المعالجة الثانوية، وبيئة ما بعد المعالجة؛ وفي SLS الخاص بالنايلون، يجب التركيز على نسبة تجديد المسحوق، ودرجة حرارة التسخين المسبق، ومنحنى التبريد، وكثافة التموضع، وطريقة إزالة المسحوق؛ أما في SLM المعدني، فيلزم تسجيل دفعة المسحوق، وقدرة الليزر، وسرعة المسح، وسماكة الطبقة، ومحتوى الأكسجين في جو الحماية، ونظام المعالجة الحرارية، ومتطلبات الفحص غير الإتلافي. والتوحيد هنا لا يعني تثبيت جميع المعلمات بشكل جامد، بل إنشاء «نافذة عملية مقبولة».
فعلى سبيل المثال، في SLS PA12 يمكن التحكم في سماكة الطبقة ضمن 0.1 إلى 0.12 مم، مع ضرورة التبريد الكافي بعد التشكيل لتقليل الالتواء والإجهاد الداخلي. وإذا كانت القطعة مخصصة للعرض الشكلي، فيُفضَّل التركيز على تجانس السطح وتوافق اللون؛ أما إذا كانت حاملاً وظيفياً، فيجب إعطاء الأولوية لتوثيق علاقة اتجاه التموضع باتجاه الحمل. وفي المشاريع طويلة الأمد ذات الطبيعة المتكررة، يُنصح بتسجيل رقم دفعة المادة، ورقم الجهاز، ولقطة التموضع، وأبعاد العينة الأولى، ونسبة الفحص، وطريقة معالجة أي شذوذ، وذلك لبناء سلسلة بيانات قابلة للتتبع.
رابعاً: معايير الفحص أثناء العملية — من اعتماد العينة الأولى إلى نسبة الفحص العشوائي
تكمن القيمة الأساسية لمنظومة التوحيد في تحويل عبارة «يبدو جيداً تقريباً» إلى مؤشرات جودة قابلة للفحص. وبالنسبة للأجزاء الشكلية، يمكن أن تشمل بنود الفحص: آثار الطبقات الواضحة، وآثار الدعامات، واختلاف اللون، والتلف، والالتواء، والتلوث، وشعور التجميع؛ أما الأجزاء الوظيفية، فينبغي أن تضاف إليها الأبعاد الحرجة، ومواقع الفتحات، والاستواء، واختبار سحب حشوات القلاوظ، وقياس تحمل الحرارة أو اختبار حمل بسيط. ويوصى بأن يغطي فحص العينة الأولى جميع الأبعاد الحرجة، بينما يمكن ضبط نسبة الفحص للدفعات اللاحقة بحسب مستوى المخاطر، مثل 10% إلى 20% للأجزاء الشكلية منخفضة المخاطر، و30% إلى 100% للأجزاء التجميعية عالية المخاطر.
كما ينبغي توحيد أدوات الفحص نفسها. فيجب معايرة القدمة ذات الورنية، ومقاييس الدبابيس، ومقاييس القلاوظ، ومقاييس الفجوات، والميزان الإلكتروني، ومحطات التصوير بشكل دوري أو التأكد من حالتها. وبالنسبة للأجزاء التي تتطلب سماحية أعلى من ±0.1 مم، يجب تقييم قابلية العملية لتحقيق ذلك مسبقاً، وإن لزم الأمر، الجمع بين الطباعة والتشطيب CNC أو الحفر اللاحق، بدلاً من الحكم على القطعة بعد الطباعة باستخدام سماحيات تشغيل تقليدية لا تنطبق على العملية من الأساس.
خامساً: معايير القبول عند التسليم — اجعل تأكيد العميل أصلاً قابلاً لإعادة الاستخدام
يشمل توحيد المعايير في مرحلة التسليم: التغليف، والوسم، ووثائق القبول، والتغذية الراجعة لما بعد البيع. ويجب أن يرتبط كل دفعة على الأقل برقم الطلب، ورقم القطعة، ورقم النسخة، والكمية، والمادة، والعملية، وطريقة المعالجة السطحية، ونتيجة الفحص. أما الأجزاء المعرضة للتشوه، فينبغي استخدام تغليف بفواصل أو إسفنج مخصص؛ وبالنسبة للأجزاء المطلية أو المصبوغة أو المصقولة، يجب تجنب الاحتكاك داخل التغليف لمنع التلوث. كما يجب أن تُعاد ملاحظات العميل عند الاستلام إلى ملف المشروع، مثل الضيق في التجميع، أو اختلاف اللون، أو وضوح آثار الدعامات في موضع محدد، إذ يمكن أن تصبح هذه الملاحظات مدخلاً لمراجعة العملية أو التصميم في النسخة التالية.
وتؤكد بلوبرنت ثلاثي الأبعاد على إدارة مغلقة الحلقة تبدأ من المتطلبات مروراً بالتصميم والتصنيع وصولاً إلى التسليم. فالتوحيد لا يعني إبطاء العملية، بل تقليل التكرار غير الضروري في التأكيدات. وعندما يقدّم العميل طلباً ثانياً، يمكن للمنصة استرجاع النسخ التاريخية، ونافذة العملية، وسجلات الفحص بسرعة، مما يقلل زمن إعادة التسعير والتجربة والخطأ.
الخلاصة: التوحيد ينقل الطباعة ثلاثية الأبعاد من «القدرة على التنفيذ» إلى «التسليم المستقر»
تكمن قيمة منظومة توحيد معايير الطباعة ثلاثية الأبعاد ليس في تراكم الجداول، بل في تحويل الخبرة إلى أسلوب عمل قابل للتنفيذ، والتتبع، والمراجعة. بالنسبة للشركات العميلة، يخفّض ذلك تكاليف التواصل، وإعادة العمل، والنزاعات المتعلقة بالجودة؛ وبالنسبة لمقدمي خدمات التصنيع، فإنه يرفع كفاءة التخطيط الإنتاجي وقدرة إعادة الاستخدام بين المشاريع. وفي المستقبل، ومع دخول المزيد من مشاريع التصنيع منخفض الكمية إلى الإدارة الرقمية، ستكون الفرصة الأكبر لمن يستطيع ربط بيانات الملفات، والعملية، والفحص، والتسليم في حلقة متكاملة، ليحول الطباعة ثلاثية الأبعاد من أداة للنمذجة السريعة إلى عقدة تصنيع مستقرة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.