
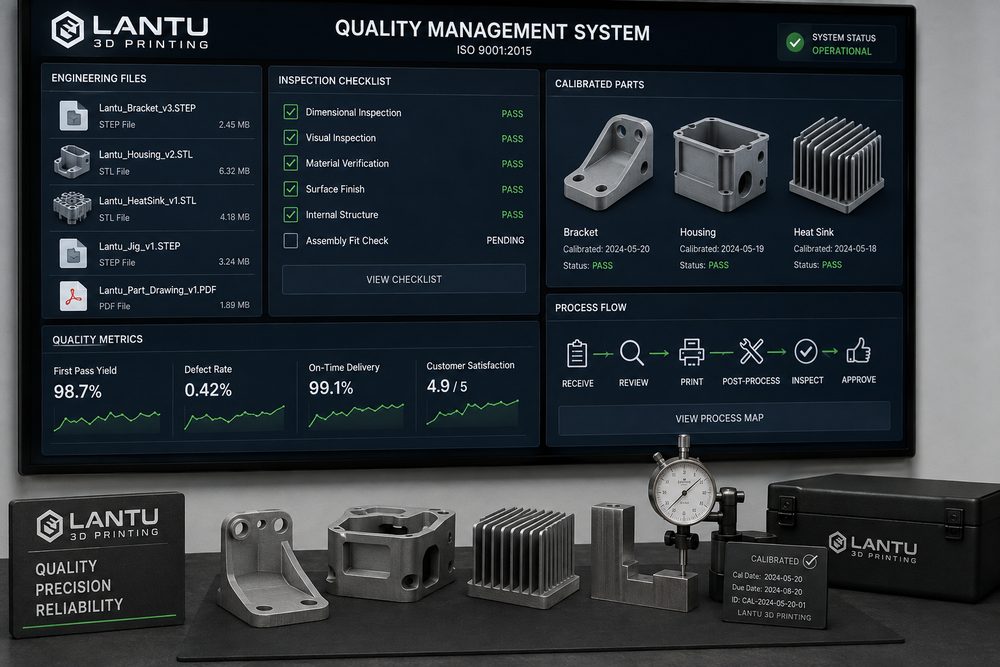
บทนำ: การส่งมอบในระดับขนาดใหญ่ทดสอบ “มาตรฐาน” ก่อนทดสอบความสามารถของเครื่อง
หลายบริษัทเมื่อเริ่มใช้การพิมพ์ 3 มิติ มักให้ความสนใจกับราคาวัสดุ ความแม่นยำในการพิมพ์ และระยะเวลาส่งงานเป็นหลัก แต่เมื่อโครงการขยายจากตัวอย่างเดียวไปเป็น 30 ชิ้น 100 ชิ้น หรือมีการสั่งซ้ำรายเดือน ปัจจัยที่กำหนดความเสถียรของการส่งมอบจะเปลี่ยนไปสู่ระบบมาตรฐานอย่างรวดเร็ว ไฟล์โมเดลเดียวกันหากเวอร์ชันไม่ชัดเจนอาจทำให้โครงสร้างเก่าและใหม่ถูกใช้งานปะปนกัน วัสดุไนลอน PA12 ชนิดเดียวกันหากสัดส่วนการรีเฟรชผงต่างกัน ก็อาจทำให้สี ความเหนียว และการหดตัวของขนาดแตกต่างกันได้ ชิ้นงานเรซิน SLA ชนิดเดียวกันหากเวลาหลังอบไม่เท่ากัน ก็อาจทำให้ความแข็งผิวและความรู้สึกในการประกอบเปลี่ยนไปได้ บลูพริ้นต์ 3D มองว่าการทำมาตรฐานเป็นส่วนหนึ่งของการจัดการวงจรชีวิตงาน ไม่ใช่งานเอกสารที่ปลายสายการผลิต
ระบบมาตรฐานงานพิมพ์ 3 มิติที่มีประสิทธิภาพควรครอบคลุมอย่างน้อย 5 ระดับ ได้แก่ มาตรฐานไฟล์นำเข้า มาตรฐานการทบทวนการออกแบบ มาตรฐานวัสดุและกระบวนการ มาตรฐานการตรวจสอบระหว่างผลิต และมาตรฐานการตรวจรับส่งมอบ เป้าหมายไม่ใช่การบังคับให้ทุกโปรเจกต์ใช้กระบวนการเดียวกันทั้งหมด แต่คือการสร้างกรอบการตัดสินใจที่นำกลับมาใช้ซ้ำได้ในวัสดุที่ต่างกัน ปริมาณการผลิตที่ต่างกัน และกรณีใช้งานที่ต่างกัน เพื่อให้วิศวกร ฝ่ายจัดซื้อ ลูกค้า และฝ่ายผลิตเข้าใจตรงกันว่า “อะไรคือการส่งมอบที่ผ่านเกณฑ์”
1. มาตรฐานไฟล์นำเข้า: ต้องระบุเวอร์ชัน หน่วย และเจตนาการผลิตให้ชัดก่อน
ความเสี่ยงในการผลิตงานพิมพ์ 3 มิติมักเริ่มตั้งแต่วินาทีที่ไฟล์เข้าสู่ระบบ ปัญหาที่พบบ่อยได้แก่ ผิวตาข่าย STL มีรูรั่ว การสับสนระหว่างหน่วยมิลลิเมตรกับนิ้ว มีไฟล์ชื่อซ้ำหลายเวอร์ชัน ชุดประกอบไม่มีความสัมพันธ์ของจุดอ้างอิง และข้อมูลความหนาผนังถูกสื่อสารเพียงด้วยคำพูด ขั้นตอนแรกของการทำมาตรฐานคือกำหนดวิธีตั้งชื่อไฟล์และฟิลด์ข้อมูล เช่น แนะนำให้ใช้โครงสร้าง “รหัสโครงการ-รหัสชิ้นส่วน-หมายเลขเวอร์ชัน-วัสดุ-วันที่” โดยเริ่มหมายเลขเวอร์ชันจาก V01 และเวอร์ชันที่ล็อกแล้วต้องได้รับการยืนยันจากลูกค้าหรือผู้รับผิดชอบโครงการ สำหรับชิ้นส่วนที่มีการสั่งซ้ำระยะยาว ควรเก็บไฟล์ต้นฉบับ ไฟล์ผลิต STL/STEP ภาพหน้าจอการเสนอราคา บันทึกการทบทวนกระบวนการ และภาพถ่ายชิ้นงานสุดท้ายที่ส่งมอบแล้วไว้ด้วย
ในขั้นตอนตรวจไฟล์ ควรกำหนดความหนาผนังขั้นต่ำ ขนาดรูขั้นต่ำ ระยะห่างขั้นต่ำ ขนาดกรอบรวมสูงสุด และตำแหน่งผิวสำคัญ ตัวอย่างเช่น สำหรับ SLS PA12 ผนังของโครงสร้างรับแรงทั่วไปควรไม่น้อยกว่า 1.5-2.0 มม. ส่วนสลักยาวและบางควรพิจารณาทิศทางแรงพร้อมเพิ่มรัศมีมุมและครีบเสริม สำหรับชิ้นงาน SLA ที่ต้องขัดและพ่นสี ควรเผื่อระยะสำหรับงานหลังการผลิตประมาณ 0.1-0.3 มม. การนำกฎเหล่านี้ใส่ไว้ในเช็กลิสต์รับงานจะช่วยลดงานแก้ที่เกิดจากการ “พิมพ์ออกมาแล้วจึงพบว่าประกอบไม่ได้” ได้อย่างมาก
2. มาตรฐานการทบทวนการออกแบบ: ใช้ DFAM ดึงความเสี่ยงมาด้านหน้า
การทบทวนการออกแบบสำหรับการผลิตแบบเพิ่มเนื้อวัสดุไม่ควรดูแค่ว่าโมเดลสามารถสไลซ์ได้หรือไม่ แต่ควรประเมินด้วยว่าเหมาะสมต่อการผลิตอย่างเสถียรด้วยกระบวนการเป้าหมายหรือไม่ การทบทวน DFAM สามารถแบ่งเป็น 4 กลุ่ม ได้แก่ ความสามารถในการพิมพ์ของโครงสร้าง ความสามารถในการประกอบ ข้อกำหนดด้านผิว และจุดอ่อนไหวด้านต้นทุน ความสามารถในการพิมพ์จะพิจารณามุมยื่น ลักษณะโพรงปิด ผนังบาง เสาเล็ก มุมแหลม และความเสี่ยงการบิดงอของพื้นที่กว้าง ความสามารถในการประกอบจะพิจารณาความพอดีของรูและเพลา อินเสิร์ตเกลียว ความล้าของสลักล็อก และจุดอ้างอิงสำหรับจัดตำแหน่ง ข้อกำหนดด้านผิวจะพิจารณาผิวที่มองเห็นได้ รอยสัมผัสจากซัพพอร์ต และระดับงานหลังการผลิต ส่วนจุดอ่อนไหวด้านต้นทุนจะพิจารณาทิศทางการวางงาน ปริมาตรซัพพอร์ต การใช้ผงวัสดุ และเวลาที่เครื่องถูกใช้งานต่อชิ้น
ตัวอย่างเช่น งานฝาครอบโดรน หากลูกค้าให้เพียงพื้นผิวภายนอกแต่ไม่ได้กำหนดความแข็งแรงของเสารองสกรู การพิมพ์ตรงๆ อาจทำให้แตกร้าวในขั้นตอนประกอบ การทบทวนแบบมาตรฐานจะกำหนดให้เพิ่มรัศมี R0.8-R1.5 ที่โคนเสาสกรู เพิ่มความหนาผนังของเสาจาก 1.0 มม. เป็นมากกว่า 1.8 มม. และหากมีการถอดประกอบซ้ำบ่อย ควรพิจารณาใช้บูชทองแดงแบบกดร้อนหรืออินเสิร์ตโลหะ การปรับแบบลักษณะนี้อาจดูเหมือนเพิ่มเวลาสื่อสารตั้งแต่ต้น แต่จริงๆ แล้วช่วยลดโอกาสการแก้งานในภายหลังให้อยู่ในระดับที่ควบคุมได้
3. วัสดุและหน้าต่างกระบวนการ: ทำให้การเลือกพารามิเตอร์ตรวจสอบย้อนกลับได้
เทคโนโลยีการพิมพ์ 3 มิติแต่ละแบบมีจุดที่ต้องทำมาตรฐานต่างกัน SLA แบบเรซินไวต่อแสงควรให้ความสำคัญกับล็อตของเรซิน ความหนาชั้น จุดสัมผัสของซัพพอร์ต เวลาในการล้าง เวลาอบหลัง และสภาพแวดล้อมหลังการผลิต SLS ที่ใช้ไนลอนควรให้ความสำคัญกับสัดส่วนการรีเฟรชผง อุณหภูมิอุ่นก่อนการพิมพ์ เส้นโค้งการเย็นตัว ความหนาแน่นในการจัดวาง และวิธีการกำจัดผง SLM สำหรับงานโลหะต้องบันทึกลอตผง กำลังเลเซอร์ ความเร็วสแกน ความหนาชั้น ปริมาณออกซิเจนในบรรยากาศปกป้อง ระบบอบชุบความร้อน และข้อกำหนดการตรวจแบบไม่ทำลาย มาตรฐานไม่ได้หมายถึงการล็อกพารามิเตอร์แบบตายตัว แต่คือการสร้าง “หน้าต่างกระบวนการที่ยอมรับได้”
ตัวอย่างสำหรับ SLS PA12 ความหนาชั้นที่ใช้กันทั่วไปอยู่ที่ประมาณ 0.1-0.12 มม. และหลังขึ้นรูปควรปล่อยให้เย็นอย่างเพียงพอเพื่อลดการบิดงอและความเค้นภายใน หากเป็นชิ้นงานโชว์ผิว ควรเลือกความสม่ำเสมอของผิวและความสม่ำเสมอของสีเป็นหลัก หากเป็นขายึดใช้งานจริง ควรบันทึกความสัมพันธ์ระหว่างทิศทางการวางงานกับทิศทางแรงรับไว้ชัดเจน สำหรับโครงการระยะยาวเดียวกัน แนะนำให้บันทึกหมายเลขล็อตวัสดุ หมายเลขเครื่อง ภาพหน้าจอการจัดวาง ชิ้นแรกที่ตรวจวัด ขนาดตัวอย่างที่สุ่มตรวจ และวิธีจัดการกับความผิดปกติในแต่ละล็อต เพื่อสร้างห่วงโซ่ข้อมูลที่ตรวจสอบย้อนกลับได้
4. มาตรฐานการตรวจสอบระหว่างผลิต: ตั้งแต่การยืนยันชิ้นแรกจนถึงอัตราการสุ่มตรวจ
คุณค่าหลักของระบบมาตรฐานคือการเปลี่ยนคำว่า “น่าจะใกล้เคียง” ให้กลายเป็นตัวชี้วัดคุณภาพที่ตรวจสอบได้ สำหรับชิ้นส่วนประเภทงานภายนอก รายการตรวจอาจรวมถึงรอยชั้นที่เห็นชัด รอยจากซัพพอร์ต ความต่างของสี ความเสียหาย การบิดงอ การปนเปื้อน และความรู้สึกในการประกอบ ส่วนชิ้นส่วนเชิงหน้าที่ควรเพิ่มรายการขนาดวิกฤต ตำแหน่งรู ความเรียบของพื้นผิว การทดสอบแรงดึงของอินเสิร์ตเกลียว การทนความร้อน หรือการทดสอบรับแรงแบบง่าย การตรวจชิ้นแรกควรครอบคลุมขนาดสำคัญทั้งหมด ส่วนการผลิตจำนวนมากในภายหลังสามารถกำหนดอัตราสุ่มตรวจตามระดับความเสี่ยง เช่น ชิ้นงานโชว์ผิวความเสี่ยงต่ำ สุ่มตรวจ 10%-20% ส่วนชิ้นงานประกอบที่มีความเสี่ยงสูง สุ่มตรวจ 30%-100%
เครื่องมือที่ใช้ตรวจสอบก็ควรมีมาตรฐานเช่นกัน เวอร์เนีย คาลิเปอร์ เกจเข็ม เกลียวเกจ ฟิลเลอร์เกจ เครื่องชั่งดิจิทัล และสถานีถ่ายภาพควรถูกสอบเทียบหรือยืนยันสภาพเป็นระยะ สำหรับชิ้นส่วนที่ต้องการค่าความเผื่อดีกว่า ±0.1 มม. ควรประเมินความสามารถของกระบวนการล่วงหน้า และหากจำเป็นควรผสานการกลึง CNC หรือการเจาะแต่งภายหลัง แทนที่จะรอให้พิมพ์เสร็จแล้วค่อยตัดสินว่าไม่ผ่านเพียงเพราะใช้เกณฑ์ความเผื่อแบบงานเครื่องจักรดั้งเดิม
5. มาตรฐานการตรวจรับส่งมอบ: เปลี่ยนการยืนยันของลูกค้าให้เป็นสินทรัพย์ที่นำกลับมาใช้ได้
มาตรฐานในขั้นตอนส่งมอบครอบคลุมการบรรจุ การติดฉลาก เอกสารตรวจรับ และข้อเสนอแนะหลังการขาย แต่ละล็อตควรผูกกับเลขที่คำสั่งซื้อ รหัสชิ้นงาน เวอร์ชัน จำนวน วัสดุ กระบวนการ วิธีการทำผิว และผลการตรวจสอบ สำหรับชิ้นส่วนที่เปลี่ยนรูปง่าย ควรใช้บรรจุภัณฑ์แบบมีช่องแยกหรือโฟมขึ้นรูปเฉพาะ ส่วนชิ้นงานพ่นสี ย้อมสี หรือขัดเงา ควรหลีกเลี่ยงการเสียดสีระหว่างการบรรจุ ข้อเสนอแนะจากลูกค้าในขั้นตอนตรวจรับควรถูกบันทึกกลับเข้าสู่แฟ้มโครงการ เช่น ประกอบแน่นเกินไป สีคลาดเคลื่อน รอยซัพพอร์ตบางจุดเห็นชัด เป็นต้น ปัญหาเหล่านี้สามารถกลายเป็นข้อมูลป้อนกลับสำหรับการปรับกระบวนการหรือการทบทวนแบบในเวอร์ชันถัดไป
บลูพริ้นต์ 3D ให้ความสำคัญกับการจัดการแบบปิดวงจรตั้งแต่ความต้องการ การออกแบบ การผลิต ไปจนถึงการส่งมอบ มาตรฐานไม่ได้มีไว้เพื่อทำให้กระบวนการช้าลง แต่เพื่อกำจัดการยืนยันซ้ำที่ไม่จำเป็น เมื่อลูกค้าสั่งงานรอบที่สอง ระบบสามารถดึงเวอร์ชันประวัติ หน้าต่างกระบวนการ และบันทึกการตรวจสอบกลับมาได้อย่างรวดเร็ว ช่วยลดเวลาที่ต้องคำนวณราคาใหม่และลองผิดลองถูกใหม่
สรุป: มาตรฐานทำให้การพิมพ์ 3 มิติเปลี่ยนจาก “ทำได้” ไปสู่ “ส่งมอบได้อย่างเสถียร”
คุณค่าของระบบมาตรฐานงานพิมพ์ 3 มิติไม่ได้อยู่ที่การเพิ่มตารางเอกสาร แต่คือการทำให้ประสบการณ์กลายเป็นวิธีทำงานที่ปฏิบัติได้ ตรวจสอบได้ และย้อนทบทวนได้ สำหรับลูกค้าองค์กร มันช่วยลดต้นทุนการสื่อสาร ต้นทุนการแก้งาน และข้อโต้แย้งด้านคุณภาพ สำหรับผู้ให้บริการผลิต มันช่วยเพิ่มประสิทธิภาพการจัดตารางผลิตและความสามารถในการนำองค์ความรู้ไปใช้ข้ามโปรเจกต์ ในอนาคต เมื่อโครงการผลิตแบบล็อตเล็กจำนวนมากเข้าสู่การบริหารแบบดิจิทัล ผู้ที่สามารถเชื่อมข้อมูลไฟล์ กระบวนการ การตรวจสอบ และการส่งมอบให้เป็นวงจรปิดได้ จะมีโอกาสมากกว่าในการยกระดับการพิมพ์ 3 มิติจากเครื่องมือสร้างต้นแบบอย่างรวดเร็ว ไปสู่โหนดการผลิตที่มีเสถียรภาพ
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง