
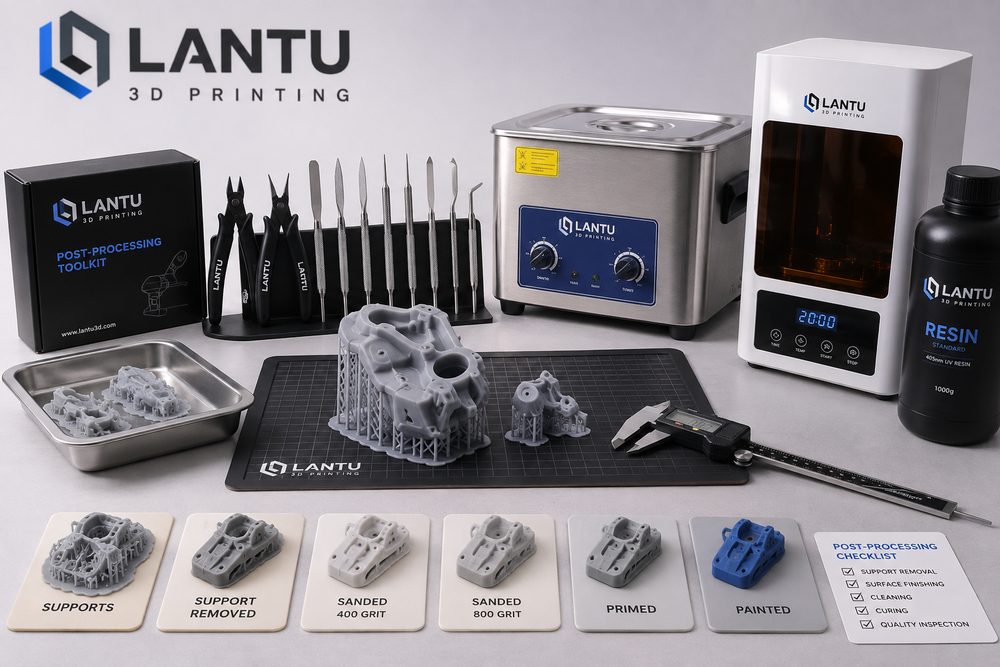
Giriş: Son işleme neden çoğu zaman parçanın gerçekten teslim edilip edilemeyeceğini belirler
Birçok işletmenin 3D baskı projelerinde yazıcının parçayı üretmesi, teslim zincirinin yalnızca ara bir halkasıdır. Müşterinin gerçekten kabul ettiği şey, cihazdan yeni çıkmış ham bir parça değil; monte edilebilir, sergilenebilir, test edilebilir ve izlenebilir nihai parçadır. SLA fotopolimer, SLS naylon ve metal SLM örneklerinde ham parçalarda sıklıkla destek izleri, toz kalıntıları, katman çizgileri, kenar çapakları, yerel eğilmeler veya yüzeyde renk düzensizlikleri görülür. Son işleme standardize edilmezse aynı partideki parçalar arasında görünüm farkları, boyutsal kaymalar ve montaj hissinde tutarsızlıklar oluşabilir; bu da projenin kabulünü doğrudan etkiler.
lantu3D, tasarımdan fiziksel teslimata kadar tüm yaşam döngüsünün yönetimine daha fazla önem verir; bu nedenle son işleme, “baskıdan sonraki ek bir işlem” değil, üretim planının bir parçasıdır. Olgun bir projede teklif aşamasında, proses incelemesinde ve DFM sürecinde son işleme hedefleri tanımlanır; örneğin yüzey pürüzlülüğü Ra 3.2-6.3μm, kritik delik konumu toleransı ±0.15mm, görünür yüzeylerde belirgin destek kopma izlerinin olmaması, boyalı partilerde kabul edilebilir renk farkı sınırları gibi. Bu göstergeler baştan belirlenirse son işleme kontrol edilebilir bir mühendislik süreci olur; yalnızca ustalık deneyimine dayanan bir düzeltme adımı olmaktan çıkar.
1. Desteklerin ve tozun temizlenmesi: Yapısal hasarı bir sonraki aşamaya taşımamak
SLA, DLP ve metal SLM parçalar genellikle destek yapıları gerektirir; SLS naylon ise tozdan arındırılmalıdır. Desteklerin kaldırılması basit görünse de görünür yüzeyleri ve ince cidarlı yapıları doğrudan etkiler. Duvar kalınlığı 1.2mm’nin altındaki reçine parçalarında destek noktaları görünür yüzeye veya yük taşıyan kenarlara yerleştirilirse, söküm sırasında kolayca beyazlama, çentik ve mikro çatlak oluşabilir. Daha doğru yaklaşım; tasarım incelemesinde A yüzeyi, B yüzeyi ve görünmeyen yüzeyleri ayırmak, destek izlerini sonradan zımparalanabilecek veya görünmeyen bölgelere yoğunlaştırmak ve destek temas noktalarının çapı ile yoğunluğunu kontrol etmektir.
SLS naylon parçalarında toz temizliğinin odak noktası kör delikler, derin kanallar, ızgaralar ve iç akış yollarıdır. PA12 tozu kanal içinde kalırsa montajı, ağırlığı ve sonraki boyama homojenliğini olumsuz etkiler. Gerçek üretimde basınçlı hava, titreşimli toz temizleme, yumuşak fırça ve ultrasonik destek gibi yöntemler birlikte kullanılabilir. İnce uzun akış kanalları veya karmaşık iç boşluklar için tasarım aşamasında toz tahliye delikleri bırakılmalı; delik çapı genellikle 3-5mm’nin altına düşmemelidir. Teslimden önce tartım, endoskop kontrolü veya hava akışı testi ile tozun tamamen temizlendiği doğrulanmalıdır.
2. Yıkama ve ikincil kürleme: Fotopolimer parçaların kararlı performansının anahtarı
Fotopolimer reçine parçalar platformdan alındığında yüzeyde sıklıkla reaksiyona girmemiş reçine kalır. Yetersiz yıkama yüzeyin yapışkan kalmasına ve kaplama tutunmasının zayıflamasına neden olur; aşırı yıkama ise ince cidarlı bölgelerde sıvı emilimiyle şişme veya gevrekleşme riski yaratabilir. Yaygın süreç, izopropil alkol veya özel temizleme sıvısıyla kademeli yıkama yapmak ve parça boyutuna göre bekletme süresini kontrol etmektir. Küçük ve hassas parçalar için tek yıkama süresi genellikle 3-8 dakika arasında tutulur, ardından kalıntı kontaminasyonunu azaltmak için taze sıvıyla ikinci yıkama yapılır.
İkincil kürleme sertlik, ısı dayanımı ve boyutsal kararlılığı etkiler. Kürleme süresi, ışık şiddeti ve sıcaklık fazla yükselirse reçine parçada büzülme artabilir; kürleme yetersiz kalırsa uzun vadeli dayanım ve kimyasal direnç kararsız olur. Mühendislik projelerinde kürleme parametreleri proses kartına yazılmalıdır; örneğin 405nm UV, 40-60℃, 10-30 dakika gibi. Malzeme tedarikçisinin önerileri doğrultusunda doğrulama yapılmalıdır. Montajlı parçalar için kürleme öncesi ve sonrası kritik ölçüler örneklenmeli, büzülme eğilimleri kaydedilmeli ve sonraki baskılardaki kompanzasyon buna göre düzeltilmelidir.
3. Yüzey işlemi: Katman çizgilerinden işlevsel yüzeye
Yüzey işlemi yalnızca “güzel görünmek” için yapılmaz. Kumlama, tamburlama, elle zımparalama, kimyasal buharla düzleştirme, polisaj, boyama, kaplama ve boyama işlemleri sürtünme katsayısını, kaplama tutunmasını, sızdırmazlığı ve dokunma hissini değiştirir. SLS PA12, kumlama sonrası yüzeydeki serbest tozu uzaklaştırır ve homojen mat bir yüzey oluşturur; tipik pürüzlülük, kaba tozlu hissiyattan daha dengeli bir dokunuşa dönüştürülebilir. Reçine parçalar çok kademeli zımpara ve astar dolgu ile işlenerek sunum modelleri ve görünüm doğrulama ihtiyaçlarını karşılayabilir. Metal SLM parçalar ise işlevsel yüzey elde etmek için ısıl işlem, referans yüzeylerin talaşlı işlenmesi, bilyalı dövme veya polisaj gerektirebilir.
Her yüzey işleminin boyutta değişim yaratabileceği unutulmamalıdır. Örneğin kumlama ince cidarlı kenarları hafif aşındırır; boya tek tarafta onlarca mikrondan yüzlerce mikrona kadar film kalınlığı ekler; kaplama tabakası da montaj boşluklarını değiştirir. Bu nedenle montaj ve geçme parçalarında, yalnızca teorik ölçüye göre tasarım yapmak yeterli değildir; son işleme nedeniyle oluşacak ekleme ve eksiltmeler tolerans zinciri analizine dahil edilmelidir. lantu3D, proje incelemesinde görünür yüzeyleri, eşleşen yüzeyleri ve referans yüzeyleri ayrı ayrı işaretleyerek aynı işlem standardının tüm alanlara körlemesine uygulanmasını önler.
4. Boyutsal yeniden kontrol ve parti tutarlılığı: Deneyim yerine veriye dayanmak
Son işleme tamamlandıktan sonra kalite kararı yalnızca gözle verilmemelidir. Fonksiyonel parçalar için çizim ve kullanım amacına göre kontrol maddeleri tanımlanmalıdır: kumpasla boy, en ve yükseklik ile delik aralıkları ölçülmeli, pim mastarıyla delik çapı kontrol edilmeli, diş mastarıyla dişler doğrulanmalı, karmaşık yüzeyler ise CMM veya 3D tarama ile ölçülmelidir. ±0.10mm içindeki kritik ölçülerde sıradan el ölçüm aletlerine tek başına güvenmek risklidir; fikstür, özel mastar veya CMM ile doğrulama yapılmalıdır. Her partide en az başlangıç parçası, son parça ve kritik bölgeler örneklenerek kayıt altına alınmalıdır.
Parti tutarlılığı renk, parlaklık, doku ve işaretlemeyi de kapsar. Boyalı PA12 parçalarında parti bazlı renk farkı en sık görülen sorunlardan biridir; bunun nedeni toz partisindeki farklılıklar, ön işlem temizliği, boya banyosu yoğunluğu, sıcaklık ve sürenin değişmesi olabilir. Uygulanabilir yöntem, aynı projedeki aynı renk parçaları birlikte işlemden geçirmek, boyama sıcaklığını, süresini ve banyo oranını kaydetmek, karşılaştırma için renk kartı veya ilk parçayı saklamaktır. Marka sunum parçalarında ise teslim standardında renk farkı toleransı açıkça belirtilmeli; yalnızca “siyah” veya “gri” gibi belirsiz ifadeler kullanılmamalıdır.
5. Proje yönetimi: Son işlemi teslim süresi, maliyet ve risk planına dahil etmek
Son işlem genellikle teslim süresinin en çok hafife alınan aşamasıdır. Toplu bir projenin baskı süresi 24 saat olabilir; ancak toz temizleme, kürleme, zımparalama, boya, kontrol ve paketleme 2-5 gün sürebilir. Eğer dış kaynak kaplama, galvanizleme veya ısıl işlem varsa planlama ve yeniden işleme pencereleri de hesaba katılmalıdır. Proje yöneticisi teklif ve takvim oluştururken son işlemi izlenebilir aşamalara bölmeli ve kritik prosesler için tampon süre ayırmalıdır. Böylece “baskı bitti, hemen teslim edilir” yanılgısı önlenir.
Maliyet açısından son işçilik, özellikle sunum parçaları, şeffaf parçalar ve yüksek görünüm gerektiren parçalar için baskının kendisinden daha yüksek pay alabilir. Etkili yöntem; tasarım tarafında ulaşılması zor ölü köşeleri azaltmak, gereksiz yüksek hassasiyet taleplerinden kaçınmak, görünür ve görünmeyen yüzeyleri sınıflandırmak ve yüzey standardını numunelerle doğrulamaktır. Müşteri gereksinimi henüz net olmayan projelerde, önce küçük bir proses numunesi teslim edilmesi; his, renk ve yüzey kalitesi onaylandıktan sonra seri üretime geçilmesi önerilir.
Sonuç: Son işleme standardizasyonu, 3D baskının istikrarlı üretime geçişindeki dönüm noktasıdır
3D baskı son işleme, bir parçanın “basılabilmesinden” “istikrarlı biçimde teslim edilebilir” olmasına kadar geçen mesafeyi belirler. Desteklerin kaldırılması, toz temizliği, yıkama, kürleme, yüzey işlemi ve yeniden kontrol gibi her adım görünümü, ölçüyü, dayanımı ve müşteri deneyimini etkiler. İşletmeler 3D baskı hizmeti seçerken tedarikçinin proses incelemesi, son işleme parametre kaydı, kalite kontrol ve parti izlenebilirliği yeteneklerine dikkat etmelidir. lantu3D’nin değeri, tasarım, üretim, son işleme, kontrol ve teslimatı aynı yaşam döngüsü zincirinde yöneterek müşteriye öngörülebilir, geri izlenebilir ve sürekli iyileştirilebilir fiziksel sonuçlar sunmasında yatar.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.