
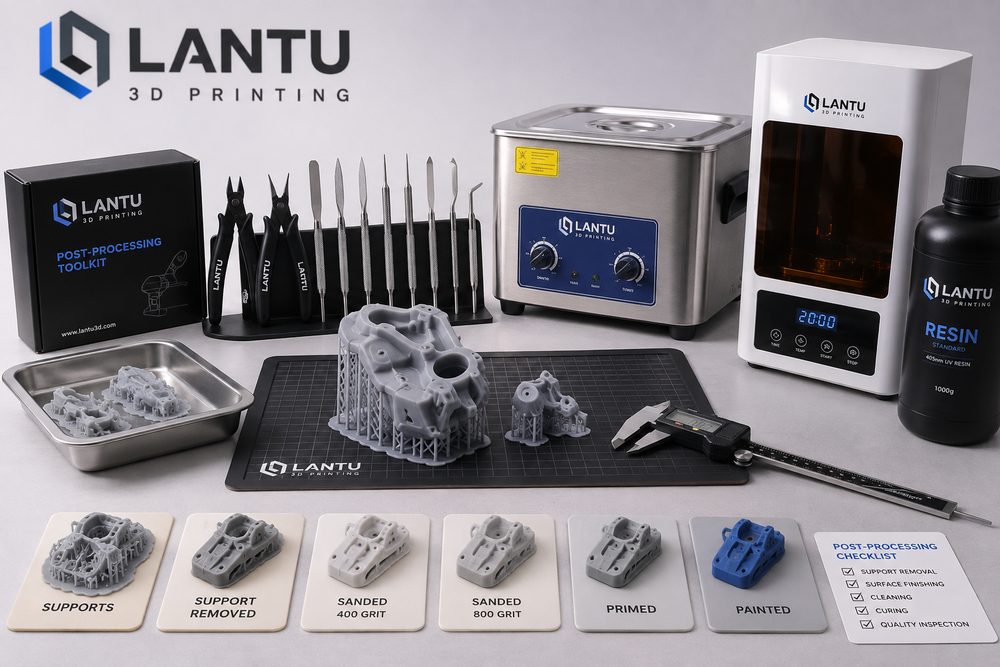
Introduction : pourquoi le post-traitement détermine souvent si une pièce peut réellement être livrée
Dans de nombreux projets d’impression 3D en entreprise, la fin de la fabrication sur l’imprimante n’est qu’une étape intermédiaire de la chaîne de livraison. Ce que le client valide réellement, ce sont des pièces finales assemblables, présentables, testables et traçables, et non des ébauches tout juste sorties de la machine. Dans le cas de la photopolymérisation SLA, du nylon SLS ou du métal SLM, les pièces brutes présentent souvent des marques de support, des résidus de poudre, des stries de couches, des bavures sur les arêtes, des déformations locales ou une couleur de surface inégale. Si le post-traitement ne suit pas un processus standardisé, une même série peut afficher des différences d’aspect, des dérives dimensionnelles et une sensation d’assemblage incohérente, ce qui finit par compromettre l’acceptation du projet.
Bluprint 3D met davantage l’accent sur la gestion du cycle de vie complet, de la conception à la livraison physique. Le post-traitement n’est donc pas une opération ajoutée après coup, mais une partie intégrante de la solution de fabrication. Un projet mature définit dès le devis, la revue de procédé et la phase DFM des objectifs de post-traitement, par exemple une rugosité de surface Ra de 3,2 à 6,3 µm, une tolérance de ±0,15 mm sur les perçages critiques, l’absence de marques visibles de support sur les faces apparentes, ou encore un écart de couleur acceptable pour les lots teints. Ce n’est qu’en fixant ces indicateurs en amont que le post-traitement devient un processus maîtrisé, et non une simple action corrective reposant sur l’expérience de l’opérateur.
1. Retrait des supports et élimination de la poudre : éviter de transférer des dommages structurels à l’étape suivante
Les pièces SLA, DLP et métal SLM nécessitent généralement des structures de support, tandis que les pièces en nylon SLS doivent être débarrassées de leur poudre. Le retrait des supports semble simple, mais il influence directement l’état des surfaces visibles et l’intégrité des structures fines. Pour des pièces en résine dont l’épaisseur de paroi est inférieure à 1,2 mm, si les points de support sont placés sur une face visible ou sur une arête sollicitée, leur retrait peut facilement provoquer un blanchiment, des éclats ou des microfissures. Une approche plus pertinente consiste, dès la revue de conception, à distinguer les faces A, les faces B et les zones non visibles, afin de concentrer les traces de support sur des zones pouvant être poncées ensuite ou restant invisibles, tout en contrôlant le diamètre et la densité des points de contact.
Pour les pièces en nylon SLS, l’enjeu principal est l’élimination de la poudre dans les trous borgnes, les rainures profondes, les treillis et les canaux internes. Si de la poudre PA12 reste dans les conduits, cela affecte l’assemblage, le poids et l’uniformité de la teinture ultérieure. En production, on peut combiner air comprimé, vibration, brossage doux et assistance ultrasonique. Pour les canaux étroits ou les cavités internes complexes, il faut prévoir dès la conception des orifices d’évacuation de poudre, avec un diamètre généralement non inférieur à 3 à 5 mm, puis vérifier avant livraison l’efficacité du nettoyage par pesée, inspection endoscopique ou test d’écoulement d’air.
2. Nettoyage et post-durcissement : la clé de la stabilité des pièces photopolymérisées
Après le retrait du plateau, les pièces en résine photopolymérisable conservent souvent de la résine non réagie en surface. Un nettoyage insuffisant entraîne une surface collante et une mauvaise adhérence des revêtements ; un nettoyage excessif peut au contraire faire gonfler les zones fines par absorption de liquide ou augmenter le risque de fragilisation. Le procédé courant consiste à utiliser de l’isopropanol ou un liquide de nettoyage dédié, en plusieurs étapes, avec un temps d’immersion adapté à la taille de la pièce. Pour les petites pièces de précision, chaque cycle de nettoyage est généralement limité à 3 à 8 minutes, puis suivi d’un second rinçage dans un bain propre afin de réduire la contamination résiduelle.
Le post-durcissement influence la dureté, la résistance thermique et la stabilité dimensionnelle. Si la durée d’exposition, l’intensité lumineuse et la température sont trop élevées, la rétraction de la pièce peut augmenter ; si le durcissement est insuffisant, la résistance à long terme et la tenue chimique restent instables. Dans un projet d’ingénierie, les paramètres doivent figurer sur la fiche de procédé, par exemple UV 405 nm, 40 à 60 °C, 10 à 30 minutes, avec une validation conforme aux recommandations du fournisseur de matériau. Pour les ensembles à assembler, il est conseillé de contrôler les dimensions critiques avant et après durcissement et d’enregistrer la tendance au retrait afin d’ajuster les compensations sur les impressions suivantes.
3. Traitement de surface : du lissage des stries à la création de surfaces fonctionnelles
Le traitement de surface ne sert pas seulement à rendre la pièce plus belle. Le sablage, le tumbling, le ponçage manuel, le lissage par vapeur chimique, le polissage, la peinture, la métallisation et la teinture modifient le coefficient de friction, l’adhérence des revêtements, l’étanchéité et le toucher. Après sablage, le PA12 SLS peut être débarrassé de la poudre en surface et recevoir un aspect mat homogène ; la rugosité d’une pièce passe alors d’un toucher plus granuleux à une sensation plus uniforme. Les pièces en résine, après un ponçage multi-grains et un apprêt garnissant, peuvent répondre aux exigences des modèles de présentation et de validation visuelle. Les pièces métal SLM, quant à elles, peuvent nécessiter un traitement thermique, un usinage des surfaces de référence, un grenaillage ou un polissage afin d’obtenir une surface fonctionnelle.
Il faut noter que chaque traitement de surface peut entraîner des variations dimensionnelles. Par exemple, le sablage érode légèrement les arêtes minces, la peinture ajoute une épaisseur de film de quelques dizaines à quelques centaines de micromètres par face, et la métallisation modifie également les jeux d’assemblage. Pour les pièces d’assemblage et les pièces à clipsage, il ne suffit donc pas de concevoir le modèle selon les dimensions théoriques : il faut intégrer les gains et pertes liés au post-traitement dans l’analyse des chaînes de tolérances. Lors des revues de projet, Bluprint 3D distingue généralement les faces d’aspect, les faces d’ajustement et les faces de référence afin d’éviter d’appliquer une même règle de traitement à toutes les zones.
4. Recontrôle dimensionnel et cohérence des lots : remplacer l’intuition par des données
Une fois le post-traitement terminé, l’évaluation qualité ne peut pas reposer uniquement sur l’œil. Pour les pièces fonctionnelles, les contrôles doivent être définis selon le plan et l’usage : pied à coulisse pour la longueur, la largeur, la hauteur et les entraxes, piges pour les diamètres, jauges filetées pour les filetages, machine tridimensionnelle ou scanner 3D pour les surfaces complexes. Pour les cotes critiques à ±0,10 mm, s’appuyer uniquement sur des instruments manuels standard présente un risque élevé ; il faut compléter par des gabarits, des moyens de contrôle dédiés ou une MMT. Chaque lot doit au minimum faire l’objet d’un contrôle de la première pièce, de la dernière pièce et des zones critiques, avec enregistrement des résultats.
La cohérence du lot concerne aussi la couleur, la brillance, la texture et le marquage. Les pièces en PA12 teintes sont celles qui présentent le plus facilement des écarts de couleur entre lots, en raison de différences de poudre, de propreté du prétraitement, de concentration du bain de teinture, de température et de durée. Une méthode efficace consiste à traiter ensemble les pièces d’un même projet et d’une même couleur, à consigner la température, la durée et le rapport bain/pièce, et à conserver une plaquette couleur ou une première pièce comme référence. Pour les pièces destinées à la présentation de marque, la tolérance de différence de couleur doit être explicitement définie dans le standard de livraison, au lieu de se limiter à des termes vagues comme noir ou gris.
5. Gestion de projet : intégrer le post-traitement dans le planning, le coût et les risques
Le post-traitement est souvent l’élément dont le délai est le plus sous-estimé. Un projet en série peut n’exiger que 24 heures d’impression, mais l’élimination de la poudre, le durcissement, le ponçage, la peinture, le contrôle et l’emballage peuvent prendre 2 à 5 jours. Si le projet implique une peinture sous-traitée, une métallisation ou un traitement thermique, il faut aussi prendre en compte la planification et les fenêtres de reprise. Lors de la tarification et de la planification, le chef de projet doit découper le post-traitement en étapes suivies et prévoir des marges pour les opérations clés afin d’éviter l’erreur consistant à penser que la pièce est livrable dès la fin de l’impression.
Sur le plan des coûts, la main-d’œuvre du post-traitement peut représenter une part supérieure à celle de l’impression elle-même, en particulier pour les pièces de présentation, les pièces transparentes et les composants à forte exigence esthétique. Une bonne pratique consiste, dès la conception, à réduire les zones inaccessibles, à éviter les exigences de précision inutiles, à distinguer les faces visibles des faces non visibles et à valider le standard d’aspect au moyen d’échantillons. Pour les projets dont les besoins du client restent flous, il est recommandé de livrer d’abord un petit lot d’échantillons de procédé, afin de confirmer le toucher, la couleur et la qualité de surface avant de passer à la production en série.
Conclusion : la standardisation du post-traitement est le point de bascule vers une fabrication 3D stable
Le post-traitement en impression 3D détermine la distance entre le fait de pouvoir imprimer une pièce et celui de pouvoir la livrer de manière stable. Retrait des supports, élimination de la poudre, nettoyage, durcissement, traitement de surface et recontrôle : chaque étape influence l’aspect, la dimension, la résistance et l’expérience client. Lors du choix d’un prestataire d’impression 3D, les entreprises doivent vérifier sa capacité à réaliser une revue de procédé, à enregistrer les paramètres de post-traitement, à effectuer des contrôles qualité et à assurer la traçabilité des lots. La valeur de Bluprint 3D réside précisément dans la gestion conjointe de la conception, de la fabrication, du post-traitement, du contrôle et de la livraison au sein d’une même chaîne de vie, afin d’offrir au client des résultats physiques prévisibles, analysables et continuellement optimisables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.