
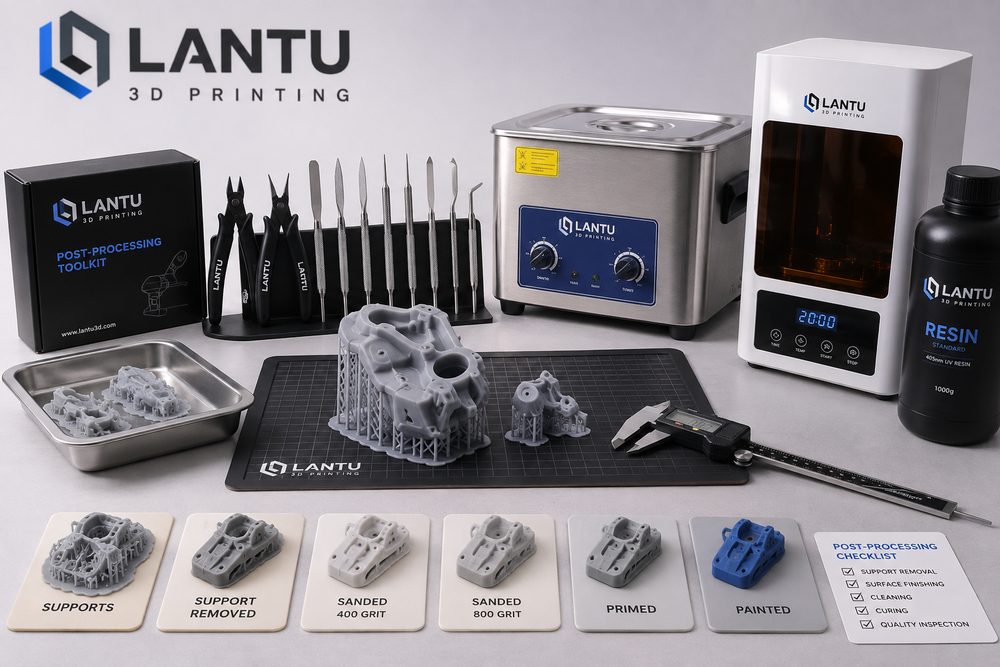
Inleiding: waarom nabehandeling vaak bepaalt of een onderdeel echt leverbaar is
In veel zakelijke 3D-printprojecten is het moment waarop de printer klaar is slechts een tussenstap in de leveringsketen. De klant keurt uiteindelijk een onderdeel goed dat assembleerbaar, toonbaar, testbaar en traceerbaar is, niet een ruw deel dat net uit de machine komt. Bij SLA-fotopolymeer, SLS-nylon en metalen SLM-onderdelen zitten de ruwe delen vaak nog vol supportsporen, poederresten, laaglijnen, bramen, lokale vervorming of ongelijkmatige kleur. Als de nabehandeling niet volgens een standaardproces verloopt, kan dezelfde batch afwijkingen in uiterlijk, maatdrift en assemblagegevoel vertonen, wat de projectacceptatie beïnvloedt.
lantu3D legt meer nadruk op levenscyclusbeheer van ontwerp tot fysieke levering. Nabehandeling is dus geen "extra stap na het printen", maar een onderdeel van de maakstrategie. Een volwassen project definieert al in de offerte-, procesreview- en DFM-fase de nabehandelingsdoelen, bijvoorbeeld een oppervlakteruwheid van Ra 3,2-6,3 μm, een tolerantie van ±0,15 mm voor kritieke gaten, geen zichtbare supportbreuken op cosmetische vlakken en een kleurafwijking binnen de acceptabele marge voor kleurgecoate batches. Alleen wanneer deze eisen vooraf zijn vastgelegd, wordt nabehandeling een beheersbaar technisch proces in plaats van een herstelactie op basis van ervaring.
1. Supports verwijderen en poeder verwijderen: voorkom structurele schade vóór de volgende stap
SLA-, DLP- en metalen SLM-onderdelen hebben vaak supports nodig, terwijl SLS-nylon vooral van poeder moet worden ontdaan. Supports verwijderen lijkt eenvoudig, maar heeft direct invloed op zichtvlakken en de integriteit van dunwandige structuren. Bij harsdelen met een wanddikte onder 1,2 mm kunnen supportpunten op zichtbare vlakken of dragende randen bij het loshalen gemakkelijk wit worden, afbreken of microbarsten veroorzaken. Een betere aanpak is om in de ontwerpreview zichtvlakken, functionele vlakken en onzichtbare vlakken te scheiden, supportsporen te concentreren in latere slijp- of onzichtbare zones en de diameter en dichtheid van supportcontactpunten te beperken.
Bij SLS-nylon ligt de nadruk op poederverwijdering in blinde gaten, diepe sleuven, rasterstructuren en interne kanalen. Als PA12-poeder in een kanaal achterblijft, kan dat de assemblage, het gewicht en de uniformiteit van latere kleuring beïnvloeden. In de praktijk wordt vaak een combinatie gebruikt van perslucht, trillen, zachte borstels en ultrasone ondersteuning. Voor slanke kanalen of complexe interne holtes is het verstandig al in de ontwerpfase afvoeropeningen voor poeder te voorzien; een diameter kleiner dan 3-5 mm wordt doorgaans afgeraden. Voor aflevering moet met weging, endoscopische inspectie of luchtstroomtest worden bevestigd dat het poeder volledig is verwijderd.
2. Reinigen en nabewerken via uitharding: essentieel voor stabiele eigenschappen van fotopolymeeronderdelen
Nadat een fotopolymeeronderdeel van het platform is genomen, blijft er vaak niet-gereageerde hars aan het oppervlak achter. Onvoldoende reinigen leidt tot een plakkerig oppervlak en slechte hechting van coatings; te intensief reinigen kan dunwandige zones echter vloeistof laten opnemen, waardoor zwelling of brosheid ontstaat. Een gangbare werkwijze is reinigen in isopropanol of een speciale reinigingsvloeistof in meerdere stappen, met een doorlooptijd die wordt afgestemd op de afmetingen van het onderdeel. Voor kleine precisiedelen wordt een reinigingscyclus van 3 tot 8 minuten per keer vaak aangehouden, gevolgd door een spoeling met verse reinigingsvloeistof om restvervuiling te beperken.
Het nabehandelen met UV-licht beïnvloedt hardheid, temperatuurbestendigheid en maatstabiliteit. Te lange uitharding, te hoge lichtintensiteit of te hoge temperatuur kan de krimp van harsdelen vergroten; onvoldoende uitharding maakt de lange-termijnsterkte en chemische bestendigheid juist instabiel. In projecten moet het uithardingsprotocol daarom op de proceskaart worden vastgelegd, bijvoorbeeld 405 nm UV, 40-60 °C en 10-30 minuten, met verificatie volgens de aanbevelingen van de materiaalleverancier. Bij assemblageonderdelen is het verstandig kritieke maten vóór en na uitharding steekproefsgewijs te meten en de krimptrend vast te leggen, zodat latere printcompensatie kan worden aangepast.
3. Oppervlaktebehandeling: van laaglijnen verminderen naar functionele oppervlakken
Oppervlaktebehandeling is niet alleen bedoeld om iets "mooi" te maken. Stralen, trommelen, handmatig schuren, chemisch gladmaken, polijsten, spuiten, galvaniseren en kleuren veranderen de wrijvingscoëfficiënt, hechting van coatings, afdichting en het gevoel in de hand. SLS PA12 kan na stralen vrij poeder verliezen en een gelijkmatige matte afwerking krijgen, waardoor de typische korrelige poederstructuur verandert in een uniformer aanvoelend oppervlak; harsdelen kunnen met meertraps schuren en vulprimer voldoen aan eisen voor presentatiemodellen en visuele validatie; metalen SLM-delen hebben mogelijk warmtebehandeling, verspanen van referentievlakken, kogelstralen of polijsten nodig om een functioneel oppervlak te verkrijgen.
Het is belangrijk te beseffen dat elke oppervlaktebehandeling maatafwijkingen kan veroorzaken. Stralen kan dunwandige randen licht aantasten, spuiten voegt doorgaans tientallen tot honderden micrometers laagdikte per zijde toe en een galvanische laag verandert de passing. Voor assemblageonderdelen en klikverbindingen mag men dus niet alleen op de nominale printmaat ontwerpen, maar moet ook de toe- of afname door nabehandeling worden meegenomen in de tolerantieketen. lantu3D markeert in projectreviews meestal cosmetische vlakken, pasvlakken en referentievlakken afzonderlijk, zodat één behandelingsstandaard niet automatisch op alle zones wordt toegepast.
4. Maatcontrole en batchconsistentie: data in plaats van gevoel
Na de nabehandeling mag kwaliteitsbeoordeling niet alleen op het oog gebeuren. Voor functionele onderdelen moeten inspectiepunten worden bepaald op basis van tekening en gebruik: lengte, breedte, hoogte en hart-op-hartafstand met een schuifmaat, gatdiameter met steekpennen, schroefdraad met draadkalibers en complexe vlakken met een CMM of 3D-scan. Voor kritieke afmetingen binnen ±0,10 mm is uitsluitend vertrouwen op standaard handgereedschap risicovol; gebruik bij voorkeur ook opspanningen, speciale go/no-go-mallen of CMM-controles. Per batch moet minstens een eerste stuk, een laatste stuk en kritieke posities worden bemonsterd en geregistreerd.
Batchconsistentie omvat ook kleur, glans, textuur en markeringen. Gekleurde PA12-onderdelen vertonen het gemakkelijkst batchverschillen in kleur, bijvoorbeeld door verschillen in poederbatch, reinheid van de voorbehandeling, kleurstofconcentratie, temperatuur en tijd. Een werkbare aanpak is om onderdelen van hetzelfde project en dezelfde kleur samen te behandelen, de kleurtemperatuur, behandeltijd en badverhouding vast te leggen, en een kleurkaart of eerste stuk als referentie te bewaren. Voor merk- of presentatiemodellen moet de toegestane kleurafwijking in de leveringsspecificatie expliciet worden vastgelegd, in plaats van vaag te spreken over "zwart" of "grijs".
5. Projectmanagement: nabehandeling opnemen in planning, kosten en risico's
Nabehandeling is vaak de meest onderschatte factor in de levertijd. Een batch kan binnen 24 uur geprint zijn, maar het verwijderen van poeder, uitharden, schuren, spuiten, inspecteren en verpakken kan 2 tot 5 dagen duren. Als er externe coating, galvanisatie of warmtebehandeling nodig is, moet ook rekening worden gehouden met productieplanning en een mogelijke herstelbuffer. De projectmanager dient nabehandeling daarom bij offerte en planning op te splitsen in traceerbare mijlpalen en voor kritieke stappen marge in te bouwen, zodat "het printen is klaar, dus het kan direct geleverd worden" geen verkeerde aanname wordt.
Qua kosten kan arbeid voor nabehandeling meer wegen dan het printen zelf, vooral bij demonstratiemodellen, transparante delen en onderdelen met hoge cosmetische eisen. Een effectieve aanpak is om in de ontwerpfase onbereikbare hoeken te beperken, onnodig hoge nauwkeurigheid te vermijden, zicht- en niet-zichtvlakken te differentiëren en met proefonderdelen de visuele norm te bevestigen. Voor projecten waarvan de klantvraag nog niet volledig duidelijk is, is het verstandig eerst een kleine processerie te leveren en pas na bevestiging van gevoel, kleur en oppervlaktekwaliteit over te gaan op seriematige productie.
Conclusie: standaardisatie van nabehandeling is de scheidslijn tussen 3D-printen en stabiele productie
De nabehandeling van 3D-printwerk bepaalt hoe ver een onderdeel verwijderd is van "het kan geprint worden" naar "het kan stabiel worden geleverd". Supports verwijderen, poeder verwijderen, reinigen, uitharden, oppervlaktebehandeling en herinspectie beïnvloeden allemaal uiterlijk, maat, sterkte en klantervaring. Bedrijven die een 3D-printdienst kiezen, zouden moeten letten op de aanwezigheid van procesreview, registratie van nabehandelingsparameters, kwaliteitsinspectie en batchtraceerbaarheid. De waarde van lantu3D ligt juist in het beheren van ontwerp, productie, nabehandeling, inspectie en levering binnen één levenscyclusketen, zodat klanten voorspelbare, reproduceerbare en continu te verbeteren fysieke resultaten krijgen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.