
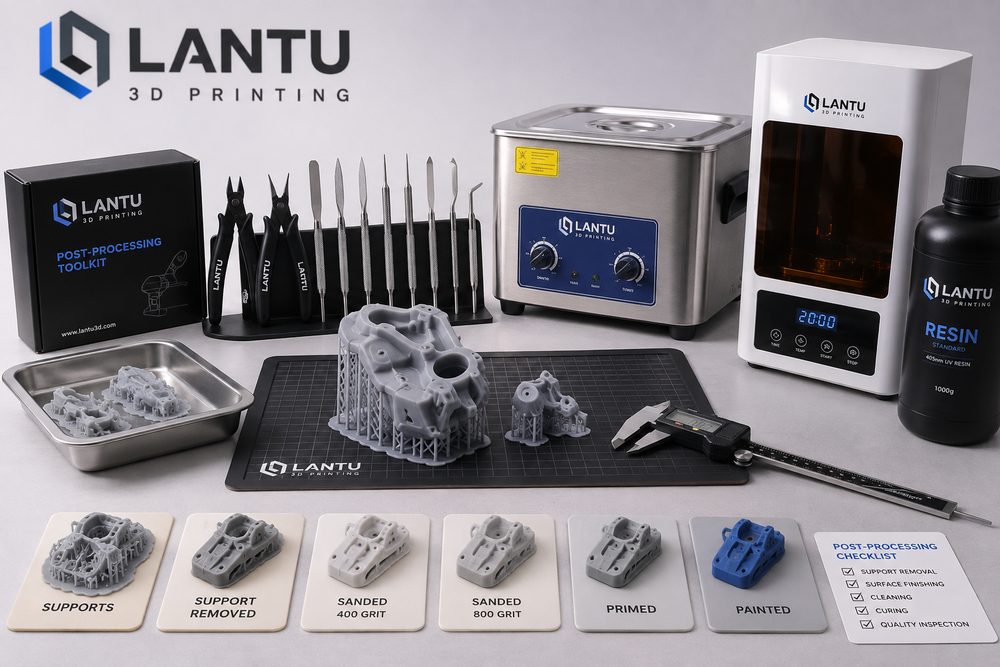
บทนำ: ทำไมงานหลังการพิมพ์จึงมักเป็นตัวตัดสินว่าชิ้นส่วนจะส่งมอบได้จริงหรือไม่
ในโครงการพิมพ์ 3D ของหลายองค์กร เครื่องพิมพ์ที่สร้างชิ้นงานเสร็จแล้วเป็นเพียงจุดกึ่งกลางของห่วงโซ่การส่งมอบเท่านั้น สิ่งที่ลูกค้ายอมรับจริงคือชิ้นส่วนที่ประกอบได้ ใช้งานนำเสนอได้ ทดสอบได้ และตรวจสอบย้อนกลับได้ ไม่ใช่ชิ้นงานดิบที่เพิ่งออกจากเครื่อง ตัวอย่างเช่น SLA แบบเรซินไวแสง, SLS ไนลอน และโลหะ SLM มักมีปัญหาซัพพอร์ต, ผงตกค้าง, รอยชั้นพิมพ์, ครีบคม, การโก่งตัวเฉพาะจุด หรือสีผิวไม่สม่ำเสมอ หากงานหลังการพิมพ์ไม่มีมาตรฐาน ชิ้นส่วนในล็อตเดียวกันอาจมีความต่างด้านรูปลักษณ์ การเคลื่อนตัวของมิติ และความรู้สึกในการประกอบที่ไม่เหมือนกัน ซึ่งสุดท้ายจะกระทบต่อการตรวจรับโครงการ
lantu3D ให้ความสำคัญกับการบริหารตลอดวงจรชีวิตตั้งแต่แบบไปจนถึงการส่งมอบของจริง ดังนั้นงานหลังการพิมพ์จึงไม่ใช่ “งานเสริมหลังพิมพ์” แต่เป็นส่วนหนึ่งของแผนการผลิต โครงการที่成熟จะกำหนดเป้าหมายงานหลังการพิมพ์ตั้งแต่ขั้นตอนเสนอราคา การทบทวนกระบวนการ และ DFM เช่น ระบุให้ความหยาบผิวอยู่ที่ Ra 3.2-6.3μm, รูสำคัญมีค่าคลาดเคลื่อน ±0.15mm, ผิวด้านนอกต้องไม่มีรอยตัดซัพพอร์ตที่เด่นชัด, และความต่างสีของงานย้อมในแต่ละล็อตต้องอยู่ในระดับที่ยอมรับได้ เมื่อกำหนดตัวชี้วัดเหล่านี้ไว้ล่วงหน้า งานหลังการพิมพ์จึงจะกลายเป็นกระบวนการวิศวกรรมที่ควบคุมได้ ไม่ใช่การแก้ไขแบบอาศัยประสบการณ์ช่างเพียงอย่างเดียว
1. การถอดซัพพอร์ตและการกำจัดผง: อย่านำความเสียหายเชิงโครงสร้างเข้าสู่ขั้นตอนถัดไป
ชิ้นส่วน SLA, DLP และโลหะ SLM มักต้องมีโครงสร้างซัพพอร์ต ส่วน SLS ไนลอนต้องกำจัดผงออก การถอดซัพพอร์ตดูเหมือนง่าย แต่จริง ๆ แล้วส่งผลโดยตรงต่อผิวภายนอกและความสมบูรณ์ของโครงสร้างผนังบาง สำหรับชิ้นงานเรซินที่มีความหนาผนังต่ำกว่า 1.2mm หากจุดซัพพอร์ตไปอยู่บนผิวที่มองเห็นได้หรือขอบที่รับแรง ตอนถอดออกมักเกิดอาการผิวขาว รอยบิ่น และรอยร้าวขนาดเล็ก แนวทางที่เหมาะสมกว่าคือแยกผิว A, ผิว B และผิวที่มองไม่เห็นตั้งแต่การทบทวนแบบ แล้วรวมจุดซัพพอร์ตไปไว้ในตำแหน่งที่ขัดแต่งภายหลังได้หรือไม่อยู่ในจุดที่มองเห็น พร้อมควบคุมขนาดเส้นผ่านศูนย์กลางและความหนาแน่นของจุดสัมผัสซัพพอร์ต
สำหรับชิ้นงาน SLS ไนลอน จุดสำคัญของการกำจัดผงคือรูตัน ร่องลึก โครงตะแกรง และทางเดินภายใน หากผง PA12 คงค้างอยู่ในช่องทาง จะกระทบต่อการประกอบ น้ำหนัก และความสม่ำเสมอของการย้อมสี ขั้นตอนจริงในโรงงานมักใช้ลมอัด การสั่นเพื่อให้ผงหลุด แปรงขนนุ่ม และอัลตราโซนิกช่วยร่วมกัน สำหรับทางเดินยาวและโพรงซับซ้อน ควรเผื่อรูระบายผงตั้งแต่ขั้นตอนออกแบบ โดยทั่วไปไม่แนะนำให้มีขนาดเล็กกว่า 3-5mm และก่อนส่งมอบควรตรวจยืนยันผลการกำจัดผงด้วยการชั่งน้ำหนัก การส่องกล้องภายใน หรือการทดสอบการไหลของอากาศ
2. การล้างและการอบแข็งซ้ำ: หัวใจของเสถียรภาพสมรรถนะชิ้นงานไวแสง
หลังนำชิ้นส่วนเรซินไวแสงออกจากแท่นพิมพ์ มักยังมีเรซินที่ยังไม่ทำปฏิกิริยาตกค้างอยู่บนผิว หากล้างไม่พอ ผิวจะเหนียวและการยึดเกาะของสีเคลือบจะไม่ดี; หากล้างมากเกินไป พื้นที่ผนังบางอาจดูดของเหลวจนบวม หรือเพิ่มความเสี่ยงต่อความเปราะ กระบวนการทั่วไปคือใช้อีโซโพรพิลแอลกอฮอล์หรือสารล้างเฉพาะแบบแบ่งช่วง และควบคุมเวลาแช่ตามขนาดชิ้นงาน สำหรับชิ้นงานขนาดเล็กและแม่นยำ โดยทั่วไปต่อรอบจะควบคุมที่ 3-8 นาที แล้วล้างซ้ำด้วยของเหลวใหม่เพื่อลดการปนเปื้อนที่ตกค้าง
การอบแข็งซ้ำมีผลต่อความแข็ง ความทนความร้อน และความเสถียรของขนาด เวลาอบ ความเข้มแสง และอุณหภูมิที่สูงเกินไปอาจทำให้ชิ้นเรซินหดตัวเพิ่มขึ้น ส่วนการอบไม่พอจะทำให้ความแข็งแรงระยะยาวและความทนต่อสารเคมีไม่เสถียร ในโครงการวิศวกรรมควรบันทึกพารามิเตอร์การอบไว้ในใบกระบวนการ เช่น 405nm UV, 40-60℃, 10-30 นาที และตรวจสอบตามคำแนะนำของผู้ผลิตวัสดุ สำหรับชิ้นส่วนที่ต้องประกอบ ควรสุ่มตรวจขนาดสำคัญก่อนและหลังอบ เพื่อบันทึกแนวโน้มหดตัวและใช้ปรับค่าชดเชยในการพิมพ์รอบต่อไป
3. การปรับสภาพผิว: ตั้งแต่การลดรอยชั้นพิมพ์ไปจนถึงการสร้างผิวเชิงฟังก์ชัน
การปรับสภาพผิวไม่ได้ทำเพื่อ “ให้สวย” เท่านั้น การพ่นทราย การกลิ้งขัด การขัดด้วยมือ การทำให้เรียบด้วยไอสารเคมี การขัดเงา การพ่นสี การชุบ และการย้อมสี ล้วนเปลี่ยนค่าสัมประสิทธิ์แรงเสียดทาน การยึดเกาะของชั้นเคลือบ ประสิทธิภาพการซีล และสัมผัสของชิ้นงานได้ SLS PA12 หลังพ่นทรายจะช่วยกำจัดฝุ่นลอยผิวและทำให้ผิวด้านสม่ำเสมอ โดยความหยาบผิวจากลักษณะฝุ่นหยาบ ๆ สามารถปรับให้สัมผัสเนียนขึ้นได้; ชิ้นงานเรซินที่ผ่านการขัดด้วยกระดาษทรายหลายระดับและโป๊วรองพื้นสามารถตอบโจทย์งานโชว์และงานยืนยันรูปลักษณ์; ส่วนชิ้นงานโลหะ SLM อาจต้องผ่านการอบชุบความร้อน การกัดแต่งผิวอ้างอิง การ shot peening หรือการขัดเงาเพื่อให้ได้ผิวใช้งานที่เหมาะสม
ต้องระวังว่าแต่ละวิธีของการปรับสภาพผิวอาจทำให้ขนาดเปลี่ยนได้ เช่น การพ่นทรายจะกัดขอบผนังบางเล็กน้อย การพ่นสีจะเพิ่มความหนาฟิล์มตั้งแต่หลายสิบไมโครเมตรไปจนถึงหลายร้อยไมโครเมตรต่อด้าน และการชุบก็ทำให้ระยะเผื่อประกอบเปลี่ยนไป ดังนั้นสำหรับชิ้นงานที่ต้องประกอบและชิ้นงานแบบสแนปฟิต ไม่ควรออกแบบเพียงตามขนาดเชิงทฤษฎีของโมเดลพิมพ์ แต่ต้องนำค่าบวก/ลบจากงานหลังการพิมพ์เข้าสู่การวิเคราะห์โซ่ค่าคลาดเคลื่อนด้วย lantu3D มักแยกผิวภายนอก ผิวประกอบ และผิวอ้างอิงไว้ในการทบทวนโครงการ เพื่อหลีกเลี่ยงการใช้มาตรฐานการปรับสภาพเดียวครอบคลุมทุกพื้นที่
4. การตรวจสอบมิติซ้ำและความสม่ำเสมอของล็อต: ใช้ข้อมูลแทนการตัดสินด้วยประสบการณ์
เมื่อเสร็จงานหลังการพิมพ์แล้ว การตัดสินคุณภาพไม่ควรอาศัยสายตาเพียงอย่างเดียว สำหรับชิ้นส่วนที่ต้องใช้งานจริง ควรกำหนดรายการตรวจตามแบบและการใช้งาน เช่น ใช้เวอร์เนียร์วัดความยาว ความกว้าง ความสูง และระยะห่างรู ใช้พินเกจวัดขนาดรู ใช้เกจเกลียวตรวจเกลียว และใช้เครื่อง CMM หรือสแกน 3D ตรวจพื้นผิวโค้งซับซ้อน สำหรับค่าคลาดเคลื่อนสำคัญภายใน ±0.10mm การพึ่งเครื่องมือวัดมือถือทั่วไปเพียงอย่างเดียวมีความเสี่ยงสูง ควรใช้ฟิกซ์เจอร์ เกจเฉพาะทาง หรือ CMM ตรวจซ้ำ และในแต่ละล็อตควรสุ่มตรวจชิ้นแรก ชิ้นสุดท้าย และตำแหน่งสำคัญ พร้อมบันทึกผลไว้
ความสม่ำเสมอของล็อตยังรวมถึงสี ความเงา ลวดลาย และเครื่องหมายกำกับ ชิ้น PA12 ที่ย้อมสีมีโอกาสเกิดความต่างสีระหว่างล็อตได้ง่าย สาเหตุอาจมาจากล็อตผง ความสะอาดก่อนการเตรียม ความเข้มข้นของน้ำยาย้อม อุณหภูมิ และเวลา วิธีที่ใช้ได้จริงคือรวมชิ้นงานสีเดียวกันของโครงการเดียวกันมาทำพร้อมกัน บันทึกอุณหภูมิ เวลา และอัตราส่วนอ่างย้อมไว้ และเก็บแผ่นตัวอย่างสีหรือชิ้นแรกเป็นตัวอ้างอิง สำหรับชิ้นงานโชว์แบรนด์ ควรกำหนดระดับการยอมรับความต่างสีไว้ในมาตรฐานส่งมอบอย่างชัดเจน ไม่ใช่ใช้คำกำกวมเพียงว่า “สีดำ” หรือ “สีเทา” เท่านั้น
5. การบริหารโครงการ: ใส่งานหลังการพิมพ์เข้าไปในแผนเวลา ต้นทุน และความเสี่ยง
งานหลังการพิมพ์มักเป็นจุดที่ถูกประเมินเวลาต่ำกว่าความเป็นจริง โครงการผลิตจำนวนมากอาจใช้เวลาพิมพ์เพียง 24 ชั่วโมง แต่การกำจัดผง การอบแข็ง การขัด การพ่นสี การตรวจสอบ และการแพ็กกิ้งอาจใช้เวลา 2-5 วัน หากมีงานเคลือบภายนอก การชุบ หรือการอบชุบความร้อน ต้องเผื่อรอบการจัดคิวและช่วงเวลาแก้งานด้วย ผู้จัดการโครงการควรแยกงานหลังการพิมพ์ออกเป็นจุดติดตามที่ชัดเจนตั้งแต่ขั้นตอนเสนอราคาและจัดตาราง และกันเวลาสำรองให้กับกระบวนการสำคัญ เพื่อหลีกเลี่ยงความเข้าใจผิดแบบ “พิมพ์เสร็จก็ส่งได้ทันที”
ด้านต้นทุน ค่าแรงงานของงานหลังการพิมพ์อาจมากกว่าค่าพิมพ์เอง โดยเฉพาะชิ้นงานโชว์ ชิ้นงานใส และชิ้นงานที่มีข้อกำหนดด้านรูปลักษณ์สูง วิธีที่มีประสิทธิภาพคือออกแบบให้จุดอับที่เข้าถึงไม่ได้ลดลง หลีกเลี่ยงการกำหนดความแม่นยำสูงที่ไม่จำเป็น แยกผิวที่มองเห็นกับผิวที่ไม่มองเห็น และยืนยันมาตรฐานรูปลักษณ์ด้วยชิ้นตัวอย่าง สำหรับโครงการที่ความต้องการของลูกค้ายังไม่ชัดเจน แนะนำให้ส่งมอบงานต้นแบบปริมาณน้อยก่อน เพื่อยืนยันสัมผัส สี และคุณภาพผิว แล้วจึงเข้าสู่การผลิตจำนวนมาก
สรุป: มาตรฐานงานหลังการพิมพ์คือเส้นแบ่งที่ทำให้ 3D Printing ก้าวสู่การผลิตที่เสถียร
งานหลังการพิมพ์ของ 3D Printing เป็นตัวกำหนดระยะห่างระหว่าง “พิมพ์ออกมาได้” กับ “ส่งมอบได้อย่างมั่นคง” การถอดซัพพอร์ต การกำจัดผง การล้าง การอบแข็ง การปรับสภาพผิว และการตรวจสอบซ้ำ แต่ละขั้นตอนล้วนมีผลต่อรูปลักษณ์ ขนาด ความแข็งแรง และประสบการณ์ของลูกค้า องค์กรที่เลือกใช้บริการ 3D Printing ควรพิจารณาว่าผู้ให้บริการมีความสามารถในการทบทวนกระบวนการ การบันทึกพารามิเตอร์งานหลังการพิมพ์ การตรวจสอบคุณภาพ และการติดตามย้อนกลับของล็อตหรือไม่ คุณค่าของ lantu3D อยู่ที่การนำการออกแบบ การผลิต งานหลังการพิมพ์ การตรวจสอบ และการส่งมอบมาบริหารภายใต้ห่วงโซ่เดียวกัน ทำให้ลูกค้าได้รับผลลัพธ์ที่คาดการณ์ได้ ทบทวนได้ และพัฒนาได้อย่างต่อเนื่องในรูปแบบชิ้นงานจริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง