
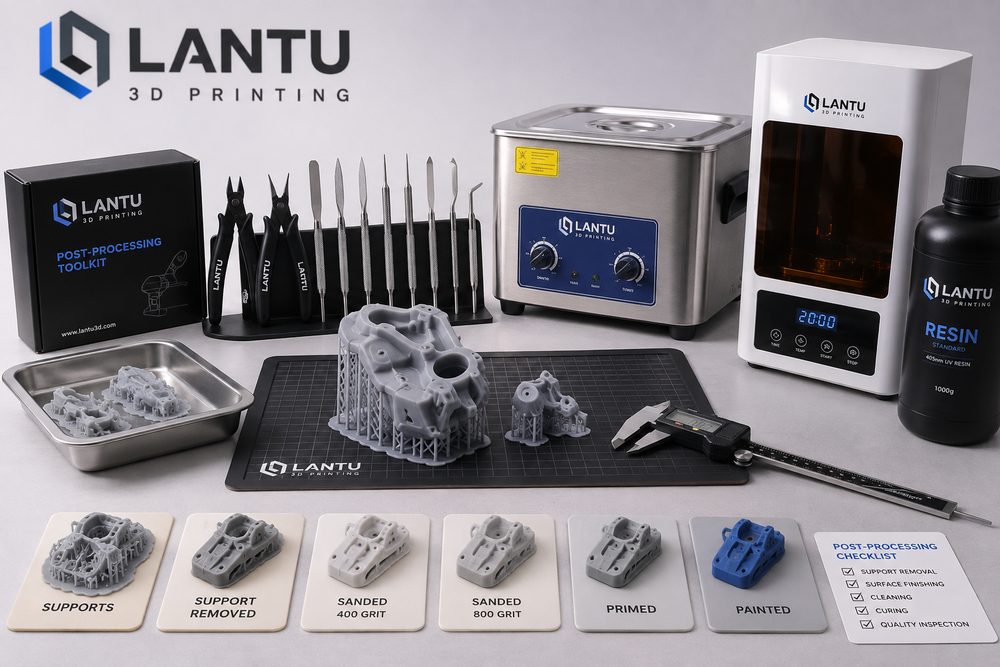
Einleitung: Warum die Nachbearbeitung oft darüber entscheidet, ob ein Bauteil wirklich geliefert werden kann
In vielen 3D-Druckprojekten in Unternehmen ist der eigentliche Druckvorgang nur ein Zwischenschritt in der Lieferkette. Der Kunde nimmt nicht das Rohteil direkt aus dem Gerät ab, sondern ein montierbares, präsentationsfähiges, prüfbares und rückverfolgbares Endteil. Bei SLA-Photopolymerteilen, SLS-Nylon und Metallteilen aus SLM treten im Rohzustand häufig Stützspuren, Pulverreste, sichtbare Schichtlinien, Grate an Kanten, lokale Verzüge oder ungleichmäßige Oberflächenfarben auf. Fehlt eine standardisierte Nachbearbeitung, können innerhalb derselben Charge Unterschiede im Erscheinungsbild, Maßdrift und uneinheitliche Montageeigenschaften entstehen, was am Ende die Abnahme des Projekts gefährdet.
lantu3D legt besonderen Wert auf das Management des gesamten Lebenszyklus vom Entwurf bis zur physischen Lieferung. Deshalb ist die Nachbearbeitung kein „Zusatzschritt nach dem Druck“, sondern ein fester Bestandteil des Fertigungskonzepts. Ein ausgereiftes Projekt definiert bereits in der Angebotsphase, der Prozessbewertung und im DFM-Review die Ziele der Nachbearbeitung, etwa eine Oberflächenrauheit von Ra 3,2-6,3 µm, eine Toleranz von ±0,15 mm für kritische Bohrungen, keine sichtbaren Stützbruchstellen auf Sichtflächen und eine akzeptable Farbstreuung bei gefärbten Chargen. Nur wenn diese Werte früh festgelegt werden, wird Nachbearbeitung zu einem beherrschbaren technischen Prozess statt zu einer vom Erfahrungswissen einzelner Mitarbeiter abhängigen Korrekturmaßnahme.
1. Entstützen und Entpulvern: Strukturschäden nicht in den nächsten Prozessschritt übernehmen
SLA-, DLP- und Metall-SLM-Teile benötigen meist Stützstrukturen, während bei SLS-Nylon das Pulver entfernt werden muss. Das Entfernen von Stützen wirkt banal, beeinflusst aber unmittelbar die Qualität von Sichtflächen und die Integrität dünnwandiger Strukturen. Bei Harzteilen mit einer Wandstärke unter 1,2 mm führen Stützpunkte auf sichtbaren Flächen oder an belasteten Kanten beim Abbrechen leicht zu Weißbruch, Ausbrüchen und Mikrorissen. Sinnvoller ist es, bereits in der Konstruktionsprüfung zwischen A-Seite, B-Seite und nicht sichtbaren Bereichen zu unterscheiden, Stützspuren gezielt in später schleif- oder unsichtbare Zonen zu legen und Durchmesser sowie Dichte der Kontaktpunkte zu kontrollieren.
Beim Entpulvern von SLS-Nylonteilen liegen die Schwerpunkte auf Sacklöchern, tiefen Nuten, Gittern und internen Kanälen. Bleibt PA12-Pulver in Bohrungen oder Kanälen zurück, beeinträchtigt das Montage, Gewicht und die Gleichmäßigkeit späterer Färbungen. In der Praxis kommen häufig Druckluft, Vibrationsentpulverung, weiche Bürsten und Ultraschallunterstützung kombiniert zum Einsatz. Bei langen Strömungskanälen oder komplexen Hohlräumen sollten bereits in der Konstruktion Entpulverungsöffnungen vorgesehen werden; ein Durchmesser unter 3-5 mm ist dabei meist nicht empfehlenswert. Vor der Auslieferung sollte die Pulverbefreiung durch Wiegen, Endoskopie oder Luftstromtests überprüft werden.
2. Reinigung und Nachhärtung: Der Schlüssel zur stabilen Performance von Photopolymerteilen
Nach dem Abnehmen von der Bauplattform verbleibt auf der Oberfläche von Photopolymerteilen oft unverharztes Material. Eine unzureichende Reinigung führt zu klebrigen Oberflächen und schlechter Haftung von Beschichtungen; eine zu aggressive Reinigung kann dagegen bei dünnwandigen Bereichen zu Quellung durch Flüssigkeitsaufnahme oder zu Versprödung führen. Üblich ist eine gestufte Reinigung mit Isopropanol oder spezieller Waschflüssigkeit, wobei die Einwirkzeit an die Bauteilgröße angepasst wird. Bei kleinen Präzisionsteilen liegt eine einzelne Reinigungsphase meist bei 3-8 Minuten; anschließend wird mit frischer Waschflüssigkeit nachgereinigt, um Restkontaminationen zu reduzieren.
Die Nachhärtung beeinflusst Härte, Temperaturbeständigkeit und Maßstabilität. Sind Aushärtungszeit, Lichtintensität und Temperatur zu hoch, kann sich das Harzteil stärker zusammenziehen; ist die Nachhärtung unzureichend, bleiben Langzeitfestigkeit und Chemikalienbeständigkeit instabil. In technischen Projekten sollten die Parameter in einem Prozessblatt festgehalten werden, zum Beispiel 405 nm UV, 40-60 °C und 10-30 Minuten, jeweils validiert gemäß den Empfehlungen des Materiallieferanten. Bei Baugruppen empfiehlt es sich, vor und nach der Aushärtung kritische Maße stichprobenartig zu prüfen und die Schrumpfung zu dokumentieren, damit spätere Druckkompensation gezielt angepasst werden kann.
3. Oberflächenbehandlung: Von der Schichtlinienreduzierung zur funktionalen Oberfläche
Oberflächenbehandlung dient nicht nur der Optik. Strahlen, Gleitschleifen, manuelles Schleifen, chemisches Glätten, Polieren, Lackieren, Galvanisieren und Färben verändern Reibungskoeffizient, Haftung von Beschichtungen, Dichtwirkung und Haptik. SLS-PA12 kann durch Strahlen von losem Pulver befreit und mit einer gleichmäßigen matten Oberfläche versehen werden; die typische Haptik wird dadurch von einem groben Pulvergefühl zu einer homogeneren Oberfläche verbessert. Harzteile lassen sich mit mehrstufigem Schleifen und Füllergrundierung für Präsentationsmodelle und Designverifikationen aufbereiten. Metall-SLM-Teile benötigen dagegen häufig Wärmebehandlung, maschinell bearbeitete Bezugsebenen, Kugelstrahlen oder Polieren, um funktionale Oberflächen zu erhalten.
Wichtig ist: Jede Oberflächenbehandlung kann Maßänderungen verursachen. Strahlen trägt an dünnen Kanten minimal Material ab, Lackschichten erhöhen die Dicke je Seite um einige zehn bis mehrere hundert Mikrometer, und auch Galvanikschichten verändern Passungen und Spiel. Deshalb dürfen bei Montage- und Rastteilen nicht nur die theoretischen Modellmaße angesetzt werden; vielmehr müssen Zu- und Abschläge durch die Nachbearbeitung in die Toleranzkette einbezogen werden. lantu3D kennzeichnet in der Projektprüfung üblicherweise Sichtflächen, Passflächen und Bezugsflächen getrennt, damit nicht für alle Bereiche derselbe Behandlungsstandard gilt.
4. Maßprüfung und Chargenkonsistenz: Daten statt Bauchgefühl
Nach Abschluss der Nachbearbeitung darf die Qualitätsbewertung nicht nur visuell erfolgen. Für Funktionsteile sollten je nach Zeichnung und Einsatzzweck Prüfmerkmale definiert werden: Länge, Breite, Höhe und Lochabstände per Messschieber, Bohrungsdurchmesser per Stiftlehre, Gewinde per Gewindelehre sowie komplexe Freiformflächen per Koordinatenmessgerät oder 3D-Scan. Bei kritischen Maßen innerhalb von ±0,10 mm ist die alleinige Verwendung normaler Handmessmittel risikoreich; hier sollten Vorrichtungen, Sonderlehren oder ein CMM zur Absicherung eingesetzt werden. Pro Charge sollten mindestens Erstteil, Letztteil und kritische Positionen geprüft und dokumentiert werden.
Zur Chargenkonsistenz gehören außerdem Farbe, Glanz, Textur und Markierung. Bei gefärbten PA12-Teilen treten Farbdifferenzen zwischen Chargen besonders leicht auf. Ursache können unterschiedliche Pulverchargen, Reinigungsgrad der Vorbehandlung, Konzentration des Farbbads, Temperatur und Verweilzeit sein. Eine praktikable Methode besteht darin, identische Farbteile eines Projekts gemeinsam zu behandeln, Temperatur, Zeit und Badverhältnis zu protokollieren und Farbmuster oder ein Erstteil als Referenz zu behalten. Für Teile mit Markenfunktion sollte im Lieferstandard eine konkrete Toleranz für Farbabweichungen festgelegt werden, statt nur vage Begriffe wie „schwarz“ oder „grau“ zu verwenden.
5. Projektmanagement: Nachbearbeitung in Lieferzeit, Kosten und Risikoplanung integrieren
Die Nachbearbeitung ist oft der am meisten unterschätzte Faktor für die Lieferzeit. Während ein Serienauftrag vielleicht nur 24 Stunden Druckzeit erfordert, können Entpulvern, Aushärten, Schleifen, Lackieren, Prüfen und Verpacken 2-5 Tage beanspruchen. Wenn externe Beschichtung, Galvanik oder Wärmebehandlung hinzukommen, müssen zusätzlich Produktionsplanung und Nacharbeitsfenster berücksichtigt werden. Projektleiter sollten bei Angebot und Terminplanung die Nachbearbeitung in klar nachvollziehbare Meilensteine aufteilen und für kritische Schritte Puffer vorsehen, damit nicht fälschlich angenommen wird, das Bauteil sei mit dem Druck bereits lieferbereit.
Auch kostenmäßig kann der Arbeitsaufwand der Nachbearbeitung den eigentlichen Druck übersteigen, besonders bei Präsentationsobjekten, transparenten Teilen und Bauteilen mit hohen optischen Anforderungen. Wirksam ist es, schon in der Konstruktion nicht erreichbare Hinterschneidungen zu vermeiden, unnötig enge Toleranzen zu reduzieren, Sicht- und Nichtsichtbereiche zu klassifizieren und die Optik über Musterteile abzusichern. Wenn die Anforderungen des Kunden noch nicht vollständig klar sind, empfiehlt es sich, zunächst eine kleine Serie von Prozessmustern zu liefern und Haptik, Farbe und Oberflächenqualität zu bestätigen, bevor die Serienfertigung startet.
Fazit: Standardisierte Nachbearbeitung ist die Trennlinie zwischen 3D-Druck und stabiler Fertigung
Die Nachbearbeitung im 3D-Druck entscheidet darüber, wie weit ein Teil von „kann gedruckt werden“ bis zu „kann zuverlässig geliefert werden“ ist. Entstützen, Entpulvern, Reinigen, Aushärten, Oberflächenbehandlung und Endkontrolle beeinflussen alle Erscheinungsbild, Maßhaltigkeit, Festigkeit und Kundenerlebnis. Unternehmen, die 3D-Druckdienstleistungen auswählen, sollten darauf achten, ob der Anbieter über Prozessbewertung, dokumentierte Nachbearbeitungsparameter, Qualitätsprüfung und Chargenrückverfolgbarkeit verfügt. Der Mehrwert von lantu3D liegt darin, Design, Fertigung, Nachbearbeitung, Prüfung und Lieferung in einer einzigen Lebenszyklus-Kette zu führen, damit Kunden ein vorhersehbares, nachvollziehbares und dauerhaft optimierbares physisches Ergebnis erhalten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.