
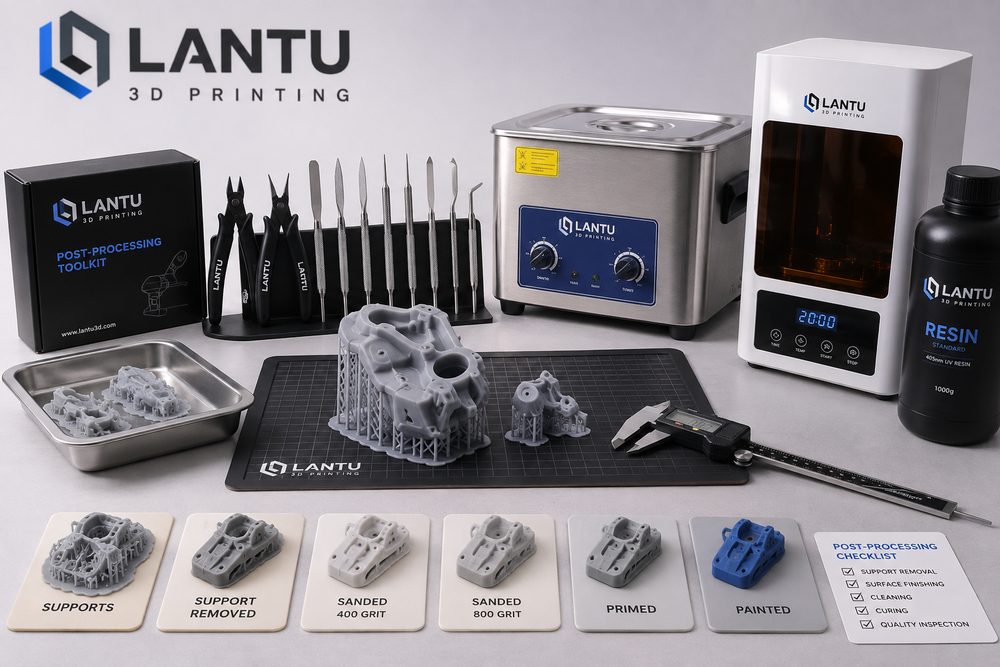
Introducción: por qué el posprocesado suele decidir si una pieza puede entregarse de verdad
En muchos proyectos de impresión 3D de empresa, la impresora solo completa la conformación en una fase intermedia de la cadena de entrega. Lo que el cliente realmente acepta son piezas finales que se puedan montar, mostrar, probar y rastrear, no piezas en bruto recién salidas del equipo. Tomando como referencia SLA de fotopolimerización, SLS de nailon y metal SLM, las piezas en bruto suelen presentar marcas de soportes, residuos de polvo, líneas de capa, rebabas en los bordes, deformaciones locales o color superficial irregular. Si el posprocesado carece de un flujo estándar, una misma serie puede mostrar diferencias de apariencia, desviaciones dimensionales y una sensación de montaje inconsistente, lo que termina afectando la aceptación del proyecto.
lantu3D pone el foco en la gestión del ciclo de vida completo, desde el diseño hasta la entrega física, por lo que el posprocesado no es una operación adicional posterior a la impresión, sino parte del plan de fabricación. Un proyecto maduro define desde la cotización, la revisión de proceso y la etapa DFM los objetivos de posprocesado, por ejemplo: rugosidad superficial Ra 3,2-6,3 μm, tolerancia de orificios críticos ±0,15 mm, ausencia de roturas visibles en las zonas estéticas y control de la variación de color dentro de un rango aceptable entre lotes teñidos. Solo cuando estos indicadores se fijan por adelantado, el posprocesado puede convertirse en un proceso de ingeniería controlable y no en una acción correctiva basada en la experiencia del operario.
1. Desmoldeo y eliminación de polvo: evitar que los daños estructurales pasen a la siguiente etapa
Las piezas SLA, DLP y metal SLM suelen requerir estructuras de soporte, mientras que las piezas SLS de nailon necesitan eliminación de polvo. El desmoldeo parece simple, pero afecta directamente a la calidad de la cara visible y a la integridad de las estructuras de pared delgada. En piezas de resina con un espesor inferior a 1,2 mm, si los puntos de soporte se colocan sobre una superficie visible o sobre un borde sometido a carga, al retirarlos es fácil generar blanqueamiento, muescas y microfisuras. Lo más razonable es distinguir durante la revisión del diseño entre cara A, cara B y zonas no visibles, concentrar las marcas de soporte en áreas que luego puedan lijarse o que no se vean, y controlar el diámetro y la densidad de los puntos de contacto.
En piezas SLS de nailon, la prioridad del despolvoreado está en agujeros ciegos, ranuras profundas, rejillas y conductos internos. Si el polvo PA12 permanece en el interior de los canales, afectará al montaje, al peso y a la uniformidad del teñido posterior. En producción real pueden combinarse aire comprimido, vibración para retirar polvo, cepillos suaves y asistencia por ultrasonidos. En conductos largos y estrechos o cavidades internas complejas, conviene dejar orificios de evacuación de polvo desde la fase de diseño; por lo general no se recomienda un diámetro inferior a 3-5 mm, y antes de la entrega debe verificarse la eliminación mediante pesaje, inspección con endoscopio o pruebas de flujo de aire.
2. Limpieza y curado secundario: la clave para estabilizar el rendimiento de las piezas fotopolimerizadas
Tras retirar una pieza de resina fotopolimerizable de la plataforma, la superficie suele conservar resina no reaccionada. Una limpieza insuficiente provoca superficies pegajosas y mala adherencia del recubrimiento; una limpieza excesiva puede hacer que las zonas de pared delgada absorban líquido, se hinchen o presenten riesgo de fragilización. El proceso habitual consiste en usar alcohol isopropílico o un líquido de limpieza específico en varias etapas, controlando el tiempo de inmersión según el tamaño de la pieza. En piezas pequeñas de precisión, una limpieza suele limitarse a 3-8 minutos y luego se realiza un segundo lavado con líquido fresco para reducir la contaminación residual.
El curado secundario influye en la dureza, la resistencia térmica y la estabilidad dimensional. Si el tiempo de curado, la intensidad de la luz o la temperatura son demasiado altos, las piezas de resina pueden contraerse más; si el curado es insuficiente, la resistencia a largo plazo y la resistencia química no serán estables. En proyectos de ingeniería, los parámetros de curado deben quedar escritos en la hoja de proceso, por ejemplo: UV de 405 nm, 40-60 °C y 10-30 minutos, verificándolos según las recomendaciones del proveedor del material. En piezas ensambladas, conviene inspeccionar antes y después del curado las dimensiones críticas por muestreo y registrar la tendencia de contracción para corregir la compensación en impresiones posteriores.
3. Tratamiento superficial: desde la mejora de las líneas de capa hasta superficies funcionales
El tratamiento superficial no sirve solo para que la pieza “se vea bien”. El arenado, el tamboreo, el lijado manual, el alisado por vapor químico, el pulido, la pintura en spray, el galvanizado y el teñido alteran el coeficiente de fricción, la adherencia del recubrimiento, la estanqueidad y el tacto. El PA12 SLS después del arenado puede eliminar el polvo flotante y generar una superficie mate uniforme, mejorando la sensación al tacto desde una textura más granulada hasta una más homogénea; las piezas de resina, tras lijado en varias etapas y aplicación de imprimación de relleno, pueden cumplir con requisitos de modelos de exposición y verificación estética; y las piezas metálicas SLM pueden requerir tratamiento térmico, mecanizado de superficies de referencia, granallado o pulido para obtener superficies funcionales.
Hay que tener en cuenta que cada tratamiento superficial puede provocar cambios dimensionales. Por ejemplo, el arenado puede erosionar ligeramente los bordes de las paredes delgadas, la pintura añade un espesor de película de decenas a cientos de micras por lado y el galvanizado también modifica las holguras de ajuste. Por eso, en piezas de montaje y piezas con pestañas de encaje no basta con diseñar el modelo con dimensiones teóricas; también debe incorporarse el aumento o la reducción generados por el posprocesado en el análisis de cadena de tolerancias. lantu3D suele marcar en la revisión del proyecto las superficies estéticas, las superficies de ajuste y los planos de referencia por separado para evitar aplicar un único estándar de tratamiento a todas las zonas.
4. Reinspección dimensional y consistencia entre lotes: sustituir la experiencia por datos
Una vez terminado el posprocesado, la calidad no puede juzgarse solo a simple vista. En piezas funcionales, deben definirse los elementos de inspección según el plano y el uso: calibre para largo, ancho, alto y distancia entre agujeros; calibres pasa/no pasa para diámetros; galgas de rosca para filetes; y máquina de medición por coordenadas o escaneo 3D para superficies complejas. Para dimensiones críticas dentro de ±0,10 mm, depender únicamente de herramientas manuales convencionales supone un riesgo elevado; es mejor combinar útiles, calibres específicos o CMM para la verificación. En cada lote, conviene inspeccionar al menos la primera pieza, la última y las posiciones clave, dejando registro.
La consistencia entre lotes también incluye color, brillo, textura y marcaje. Las piezas de PA12 teñidas son las que más fácilmente presentan diferencias de color entre lotes, debido a posibles variaciones en el lote de polvo, la limpieza del pretratamiento, la concentración del tinte, la temperatura y el tiempo. Una forma práctica de controlarlo es procesar juntas las piezas del mismo color de un mismo proyecto, registrar temperatura de teñido, tiempo y proporción de baño, y conservar una carta de color o una pieza inicial como referencia. En piezas de exhibición de marca, el criterio de entrega debe especificar la tolerancia al color, en lugar de limitarse a palabras vagas como “negro” o “gris”.
5. Gestión de proyectos: integrar el posprocesado en el plazo, el coste y el plan de riesgos
El posprocesado suele ser la fase cuya duración se subestima más. Un proyecto por lotes puede requerir solo 24 horas de impresión, pero el despolvoreado, el curado, el lijado, la pintura, la inspección y el embalaje pueden necesitar entre 2 y 5 días. Si intervienen procesos subcontratados como recubrimiento, galvanizado o tratamiento térmico, también hay que considerar la planificación de producción y las ventanas de retrabajo. Al elaborar la oferta y el calendario, el responsable del proyecto debe desglosar el posprocesado en hitos trazables y asignar márgenes a los procesos clave para evitar la falsa idea de que “si la impresión termina, ya se puede entregar”.
En cuanto al coste, la mano de obra de posprocesado puede superar a la propia impresión, especialmente en piezas de exhibición, piezas transparentes y piezas con requisitos estéticos elevados. Una práctica eficaz es reducir desde la fase de diseño las esquinas muertas inaccesibles, evitar exigencias de precisión innecesarias, clasificar por niveles las superficies visibles y no visibles, y confirmar el estándar estético mediante muestras. En proyectos en los que las necesidades del cliente aún no estén claras, se recomienda entregar primero una pequeña serie piloto para confirmar tacto, color y calidad superficial antes de pasar a la producción en volumen.
Conclusión: la estandarización del posprocesado es el punto de inflexión para que la impresión 3D se convierta en fabricación estable
El posprocesado de impresión 3D determina la distancia entre “poder imprimirse” y “poder entregarse de forma estable”. Desmoldeo, eliminación de polvo, limpieza, curado, tratamiento superficial y reinspección: cada paso afecta a la apariencia, las dimensiones, la resistencia y la experiencia del cliente. Al elegir un servicio de impresión 3D, las empresas deben fijarse en si el proveedor cuenta con revisión de proceso, registro de parámetros de posprocesado, inspección de calidad y trazabilidad por lotes. El valor de lantu3D está precisamente en gestionar diseño, fabricación, posprocesado, inspección y entrega dentro de una misma cadena de ciclo de vida, para que el cliente obtenga resultados físicos previsibles, analizables y mejorables de forma continua.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.