
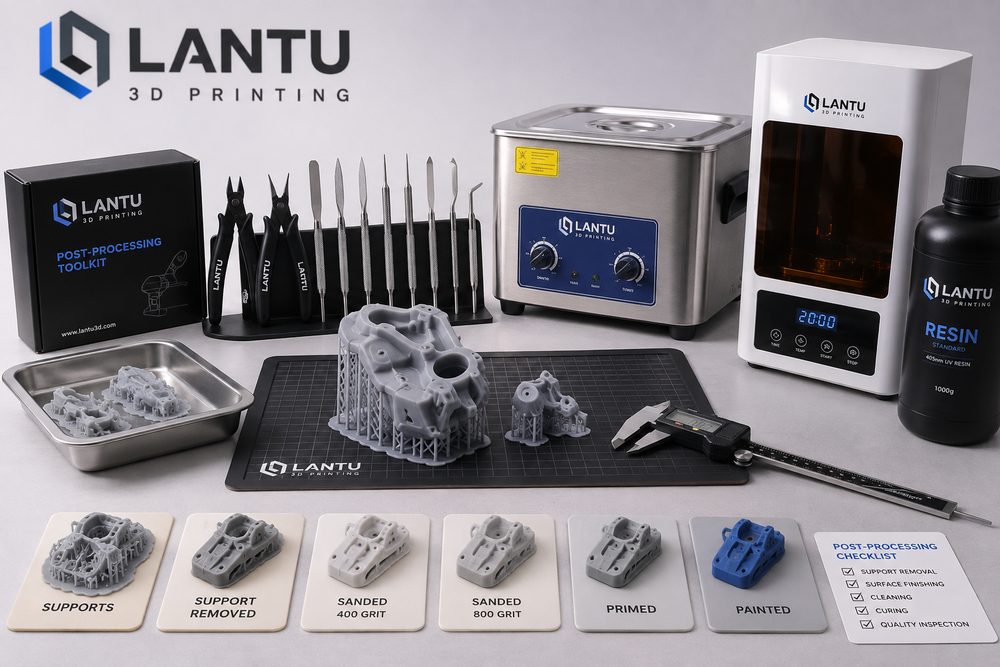
Pengenalan: Mengapa pasca-pemprosesan sering menentukan sama ada sesuatu bahagian benar-benar boleh dihantar
Dalam banyak projek pencetakan 3D perusahaan, mesin yang menyiapkan pembentukan hanyalah satu nod dalam rantaian penghantaran. Apa yang benar-benar diterima oleh pelanggan ialah bahagian akhir yang boleh dipasang, dipamerkan, diuji dan dijejak, bukannya bahan kasar yang baru dikeluarkan daripada peralatan. Mengambil SLA fotopolimer, SLS nilon dan SLM logam sebagai contoh, bahan kasar lazimnya mempunyai kesan sokongan, sisa serbuk, garisan lapisan, burr pada tepi, herotan tempatan atau warna permukaan yang tidak sekata. Jika pasca-pemprosesan tiada aliran standard, kumpulan bahagian yang sama boleh menunjukkan perbezaan rupa, peralihan dimensi dan rasa pemasangan yang tidak konsisten, lalu menjejaskan penerimaan projek.
lantu3D lebih menekankan pengurusan kitar hayat penuh daripada reka bentuk kepada penghantaran fizikal, maka pasca-pemprosesan bukanlah operasi tambahan selepas cetakan, tetapi sebahagian daripada pelan pembuatan. Projek yang matang akan mentakrifkan sasaran pasca-pemprosesan semasa peringkat sebut harga, semakan proses dan DFM, contohnya kekasaran permukaan Ra 3.2-6.3μm, toleransi lubang kritikal ±0.15mm, permukaan luaran tidak boleh mempunyai titik putus sokongan yang jelas, dan variasi warna bagi kelompok pewarnaan mesti dikawal dalam julat yang boleh diterima. Hanya apabila indikator ini ditetapkan lebih awal, pasca-pemprosesan boleh menjadi proses kejuruteraan yang terkawal, bukannya tindakan pembetulan yang bergantung pada pengalaman pekerja.
1. Penanggalan sokongan dan penyingkiran serbuk: elakkan kerosakan struktur daripada dibawa ke proses seterusnya
Bahagian SLA, DLP dan SLM logam biasanya memerlukan struktur sokongan, manakala SLS nilon memerlukan penyingkiran serbuk. Penanggalan sokongan kelihatan mudah, tetapi ia secara langsung mempengaruhi permukaan luaran dan integriti struktur dinding nipis. Bagi komponen resin dengan ketebalan dinding kurang daripada 1.2mm, jika titik sokongan diletakkan pada permukaan yang kelihatan atau pada tepi yang menanggung beban, penanggalan akan mudah menyebabkan pemutihan, lekuk dan mikroretakan. Kaedah yang lebih sesuai ialah membezakan antara permukaan A, permukaan B dan permukaan tidak kelihatan semasa semakan reka bentuk, menumpukan kesan sokongan pada kawasan yang boleh digilap kemudian atau kawasan tidak kelihatan, serta mengawal diameter dan ketumpatan titik sentuhan sokongan.
Fokus utama penyingkiran serbuk bagi komponen SLS nilon ialah lubang buta, alur dalam, jeriji dan saluran aliran dalaman. Jika serbuk PA12 kekal dalam saluran, ia akan menjejaskan pemasangan, berat dan keseragaman pewarnaan seterusnya. Dalam pengeluaran sebenar, gabungan udara termampat, penyingkiran serbuk dengan getaran, berus lembut dan bantuan ultrasonik boleh digunakan. Untuk saluran aliran yang panjang dan sempit atau rongga dalaman yang kompleks, lubang pelepasan serbuk perlu disediakan semasa peringkat reka bentuk, biasanya dengan diameter tidak disarankan kurang daripada 3-5mm, dan kesan penyingkiran serbuk perlu disahkan sebelum penghantaran melalui penimbangan, pemeriksaan endoskop atau ujian aliran udara.
2. Pembersihan dan pengawetan sekunder: kunci kestabilan prestasi bahagian fotopolimer
Selepas bahagian resin fotopolimer dikeluarkan daripada platform, permukaannya lazimnya masih mempunyai resin yang belum bertindak balas. Pembersihan yang tidak mencukupi akan menyebabkan permukaan melekit dan lekatan salutan yang lemah; pembersihan yang berlebihan pula mungkin membuat bahagian dinding nipis menyerap cecair, mengembang atau menghadapi risiko menjadi rapuh. Aliran biasa ialah menggunakan isopropil alkohol atau cecair pembersih khas untuk pembersihan berperingkat, dan mengawal masa rendaman mengikut saiz bahagian. Bagi komponen kecil yang presisi, satu pembersihan biasanya dikawal dalam 3-8 minit, kemudian dibasuh semula dengan cecair pembersih baharu bagi mengurangkan pencemaran sisa.
Pengawetan sekunder akan mempengaruhi kekerasan, ketahanan haba dan kestabilan dimensi. Jika tempoh pengawetan, keamatan cahaya dan suhu terlalu tinggi, pengecutan bahagian resin boleh meningkat; jika pengawetan tidak mencukupi, kekuatan jangka panjang dan rintangan kimia akan menjadi tidak stabil. Dalam projek kejuruteraan, parameter pengawetan perlu ditulis dalam kad proses, contohnya UV 405nm, 40-60℃, 10-30 minit, dan disahkan mengikut cadangan pembekal bahan. Bagi komponen pemasangan, dimensi kritikal perlu disampel sebelum dan selepas pengawetan untuk merekod trend pengecutan, supaya pampasan cetakan pada masa hadapan boleh diperbetulkan.
3. Rawatan permukaan: daripada penambahbaikan garisan lapisan kepada permukaan berfungsi
Rawatan permukaan bukan sekadar untuk kelihatan cantik. Letupan pasir, penggilapan berputar, pengamplasan manual, pelicinan wap kimia, penggilapan, semburan cat, penyaduran dan pewarnaan akan mengubah pekali geseran, lekatan salutan, kesan pengedapan dan rasa sentuhan. PA12 SLS selepas letupan pasir boleh menyingkirkan serbuk terapung dan membentuk permukaan matte yang seragam, dengan kekasaran tipikal yang boleh diperbaiki daripada rasa serbuk yang kasar kepada sentuhan yang lebih sekata; komponen resin selepas pengamplasan berperingkat dengan kertas pasir dan pengisian primer boleh memenuhi keperluan model pameran dan pengesahan rupa; manakala komponen SLM logam mungkin memerlukan rawatan haba, permukaan rujukan yang dimesin, peening atau penggilapan untuk mendapatkan permukaan berfungsi.
Perlu diingat bahawa setiap rawatan permukaan boleh membawa perubahan dimensi. Sebagai contoh, letupan pasir sedikit menghakis tepi dinding nipis, semburan cat menambah ketebalan lapisan sebanyak puluhan mikrometer hingga ratusan mikrometer pada satu sisi, dan lapisan penyaduran juga akan mengubah kelegaan padanan. Oleh itu, untuk komponen pemasangan dan komponen klip, reka bentuk tidak boleh hanya berdasarkan dimensi teori dalam model cetakan; penambahan dan pengurangan akibat pasca-pemprosesan juga perlu dimasukkan ke dalam analisis rantaian toleransi. Dalam semakan projek, lantu3D lazimnya akan menanda permukaan luaran, permukaan padanan dan permukaan datum secara berasingan untuk mengelakkan satu standard rawatan digunakan pada semua kawasan.
4. Pemeriksaan semula dimensi dan konsistensi kelompok: gunakan data untuk menggantikan penilaian berasaskan pengalaman
Selepas pasca-pemprosesan selesai, penilaian kualiti tidak boleh bergantung pada mata kasar sahaja. Untuk komponen berfungsi, item pemeriksaan perlu ditetapkan mengikut lukisan dan kegunaan: angkup vernier untuk panjang, lebar, tinggi dan jarak lubang; tolok pin untuk diameter lubang; tolok benang untuk ulir; serta koordinat 3D atau imbasan 3D untuk permukaan kompleks. Bagi dimensi kritikal dalam lingkungan ±0.10mm, bergantung semata-mata pada alat ukur tangan biasa mempunyai risiko yang tinggi, jadi perlu digabungkan dengan jig, tolok khas atau pengesahan CMM. Setiap kelompok sekurang-kurangnya perlu menyampel bahagian pertama, bahagian terakhir dan kedudukan kritikal, lalu membentuk rekod.
Konsistensi kelompok juga merangkumi warna, kilauan, tekstur dan penandaan. Bahagian PA12 yang diwarnakan paling mudah menunjukkan perbezaan warna antara kelompok, yang mungkin berpunca daripada kelompok serbuk, kebersihan pra-rawatan, kepekatan larutan pewarna, suhu dan masa yang berbeza. Kaedah yang praktikal ialah memproses bahagian projek yang sama warna secara berpusat, merekod suhu pewarnaan, masa dan nisbah mandi, serta menyimpan papan warna atau bahagian pertama sebagai rujukan. Bagi komponen pameran jenama, toleransi perbezaan warna perlu dinyatakan dengan jelas dalam standard penghantaran, bukannya hanya menggunakan istilah kabur seperti hitam atau kelabu.
5. Pengurusan projek: memasukkan pasca-pemprosesan ke dalam pelan tempoh, kos dan risiko
Pasca-pemprosesan sering menjadi bahagian yang dipandang rendah dari segi tempoh penghantaran. Walaupun cetakan bagi satu projek kelompok mungkin hanya memerlukan 24 jam, proses membersih serbuk, pengawetan, pengamplasan, pengecatan, pemeriksaan dan pembungkusan mungkin mengambil masa 2-5 hari. Jika melibatkan salutan subkontrak, penyaduran atau rawatan haba, penjadualan pengeluaran dan tetingkap kerja semula juga perlu dipertimbangkan. Pengurus projek semasa sebut harga dan penjadualan perlu membahagikan pasca-pemprosesan kepada nod yang boleh dijejaki, serta menetapkan penimbal untuk proses kritikal, supaya salah faham bahawa “cetakan siap sama dengan sedia dihantar” dapat dielakkan.
Dari segi kos, bahagian buruh pasca-pemprosesan boleh melebihi kos pencetakan itu sendiri, terutamanya untuk komponen pameran, komponen lutsinar dan bahagian yang memerlukan penampilan tinggi. Amalan yang berkesan ialah mengurangkan sudut mati yang tidak boleh dicapai di peringkat reka bentuk, mengelakkan keperluan ketepatan tinggi yang tidak perlu, mengklasifikasikan permukaan yang kelihatan dan yang tidak kelihatan, serta mengesahkan standard rupa melalui sampel. Untuk projek yang keperluan pelanggan masih tidak jelas, disarankan agar kumpulan kecil sampel proses dihantar terlebih dahulu untuk mengesahkan rasa sentuhan, warna dan kualiti permukaan sebelum pengeluaran besar-besaran bermula.
Kesimpulan: Penstandardan pasca-pemprosesan ialah titik pemisah pencetakan 3D daripada pembuatan yang stabil
Pasca-pemprosesan pencetakan 3D menentukan jarak antara “boleh dicetak” dan “boleh dihantar secara stabil”. Penanggalan sokongan, penyingkiran serbuk, pembersihan, pengawetan, rawatan permukaan dan pemeriksaan semula, setiap langkah mempengaruhi rupa, dimensi, kekuatan dan pengalaman pelanggan. Apabila perusahaan memilih perkhidmatan pencetakan 3D, mereka harus menilai sama ada pembekal mempunyai keupayaan semakan proses, rekod parameter pasca-pemprosesan, pemeriksaan kualiti dan kebolehjejakan kelompok. Nilai lantu3D terletak pada penyatuan reka bentuk, pembuatan, pasca-pemprosesan, pemeriksaan dan penghantaran dalam satu rantaian kitar hayat yang sama, supaya pelanggan memperoleh hasil fizikal yang boleh dijangka, boleh disemak semula dan boleh dioptimumkan secara berterusan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.