
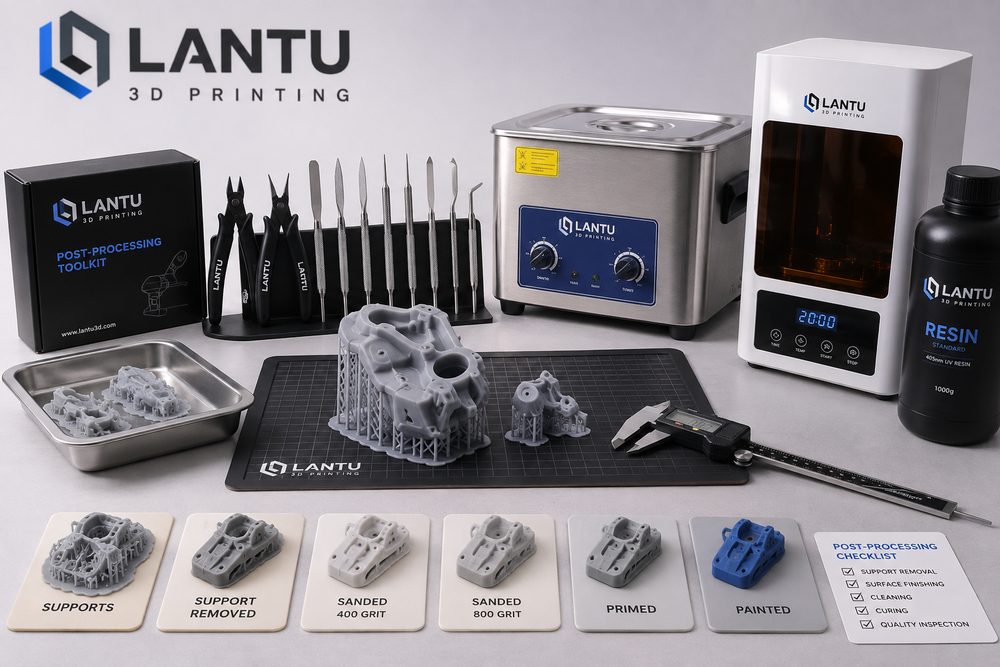
Giới thiệu: Vì sao hậu xử lý thường quyết định liệu chi tiết có thực sự giao được hay không
Trong nhiều dự án in 3D của doanh nghiệp, máy in hoàn tất việc tạo hình mới chỉ là một mắt xích ở giữa chuỗi bàn giao. Khách hàng thực sự nghiệm thu những chi tiết có thể lắp ráp, trưng bày, kiểm tra và truy xuất nguồn gốc, chứ không phải phôi thô vừa lấy ra khỏi thiết bị. Lấy các công nghệ như SLA quang hóa, nylon SLS và kim loại SLM làm ví dụ, chi tiết thô thường tồn tại dấu giá đỡ, bột dư, vân lớp, ba via ở cạnh, cong vênh cục bộ hoặc màu bề mặt không đồng đều. Nếu hậu xử lý thiếu quy trình chuẩn, cùng một lô chi tiết có thể xuất hiện khác biệt ngoại quan, trôi kích thước và cảm giác lắp ráp không thống nhất, cuối cùng ảnh hưởng đến nghiệm thu dự án.
lantu3D nhấn mạnh quản lý toàn vòng đời từ bản thiết kế đến giao hàng thực tế, vì vậy hậu xử lý không phải là “công việc phụ sau in”, mà là một phần của phương án sản xuất. Một dự án trưởng thành sẽ xác định mục tiêu hậu xử lý ngay từ giai đoạn báo giá, thẩm định công nghệ và DFM, chẳng hạn độ nhám bề mặt Ra 3.2-6.3μm, dung sai lỗ quan trọng ±0.15mm, mặt ngoại quan không được có vết gãy giá đỡ rõ ràng, độ lệch màu của lô nhuộm phải nằm trong phạm vi chấp nhận được, v.v. Chỉ khi các chỉ tiêu này được xác định sớm, hậu xử lý mới trở thành một quá trình kỹ thuật có thể kiểm soát, thay vì là hành động “chữa cháy” dựa trên kinh nghiệm thợ.
1. Tháo giá đỡ và làm sạch bột: tránh đưa tổn thương kết cấu sang công đoạn sau
Các chi tiết SLA, DLP và SLM kim loại thường cần cấu trúc giá đỡ, trong khi chi tiết nylon SLS lại cần loại bỏ bột. Tháo giá đỡ tưởng chừng đơn giản nhưng lại ảnh hưởng trực tiếp đến bề mặt ngoại quan và tính toàn vẹn của kết cấu mỏng. Với chi tiết nhựa có chiều dày thành dưới 1.2mm, nếu điểm giá đỡ đặt trên mặt nhìn thấy hoặc mép chịu lực, khi tháo ra rất dễ gây trắng bề mặt, sứt mẻ và vi nứt. Cách làm hợp lý hơn là phân biệt mặt A, mặt B và vùng không nhìn thấy ngay từ khâu xem xét thiết kế, tập trung dấu giá đỡ vào khu vực có thể mài sau hoặc khu vực ẩn, đồng thời kiểm soát đường kính và mật độ điểm tiếp xúc của giá đỡ.
Đối với chi tiết nylon SLS, trọng tâm của việc làm sạch bột là các lỗ mù, rãnh sâu, lưới và kênh dẫn bên trong. Nếu bột PA12 còn sót trong đường dẫn, nó sẽ ảnh hưởng đến khả năng lắp ráp, trọng lượng và tính đồng đều khi nhuộm ở bước sau. Trong sản xuất thực tế có thể kết hợp khí nén, rung làm sạch bột, chổi mềm và hỗ trợ siêu âm. Với các kênh dẫn dài hoặc khoang trong phức tạp, nên chừa lỗ thoát bột ngay từ giai đoạn thiết kế; đường kính thường không nên nhỏ hơn 3-5mm, và trước khi giao cần xác nhận hiệu quả làm sạch bằng cân khối lượng, nội soi hoặc kiểm tra lưu lượng khí.
2. Làm sạch và đóng rắn lần hai: chìa khóa để ổn định tính chất chi tiết quang hóa
Sau khi tháo khỏi bàn in, bề mặt chi tiết resin quang hóa thường còn dư nhựa chưa phản ứng. Làm sạch không đủ sẽ khiến bề mặt dính, độ bám sơn kém; làm sạch quá mức lại có thể khiến vùng thành mỏng hút dung dịch gây trương nở hoặc tăng nguy cơ giòn hóa. Quy trình phổ biến là dùng isopropyl alcohol hoặc dung dịch làm sạch chuyên dụng để làm sạch theo từng giai đoạn, đồng thời kiểm soát thời gian ngâm theo kích thước chi tiết. Với chi tiết nhỏ và chính xác, mỗi lần làm sạch thường khống chế trong 3-8 phút, sau đó rửa lại bằng dung dịch sạch mới để giảm ô nhiễm tồn dư.
Đóng rắn lần hai ảnh hưởng đến độ cứng, khả năng chịu nhiệt và độ ổn định kích thước. Nếu thời gian đóng rắn, cường độ chiếu sáng và nhiệt độ quá cao, chi tiết resin có thể co ngót tăng lên; nếu đóng rắn chưa đủ, độ bền dài hạn và khả năng kháng hóa chất sẽ không ổn định. Trong dự án kỹ thuật, thông số đóng rắn nên được ghi vào thẻ công nghệ, ví dụ UV 405nm, 40-60℃, 10-30 phút, rồi xác minh theo khuyến nghị của nhà cung cấp vật liệu. Với chi tiết lắp ráp, có thể kiểm tra mẫu trước và sau khi đóng rắn đối với các kích thước quan trọng, ghi lại xu hướng co ngót để hiệu chỉnh bù trừ cho các lần in sau.
3. Xử lý bề mặt: từ cải thiện vân lớp đến tạo bề mặt chức năng
Xử lý bề mặt không chỉ để “đẹp mắt”. Phun cát, đánh rung, chà nhám thủ công, làm mịn bằng hơi hóa chất, đánh bóng, sơn phủ, mạ điện và nhuộm màu đều có thể thay đổi hệ số ma sát, độ bám của lớp phủ, hiệu quả kín khít và cảm giác chạm. PA12 in SLS sau phun cát có thể loại bỏ bột nổi và tạo bề mặt mờ đồng đều; độ nhám điển hình có thể cải thiện từ cảm giác sạn của bột sang cảm giác mịn và nhất quán hơn. Chi tiết resin sau khi chà nhám nhiều bước và trám sơn lót có thể đáp ứng yêu cầu mô hình trưng bày và xác nhận ngoại quan. Chi tiết kim loại SLM có thể cần xử lý nhiệt, gia công mặt chuẩn, phun bi hoặc đánh bóng để đạt được bề mặt chức năng.
Cần lưu ý rằng mỗi phương pháp xử lý bề mặt đều có thể gây thay đổi kích thước. Ví dụ, phun cát có thể mài mòn nhẹ các cạnh thành mỏng; sơn phủ sẽ tạo thêm độ dày màng từ vài chục micron đến vài trăm micron trên mỗi phía; lớp mạ điện cũng làm thay đổi khe hở lắp ghép. Vì vậy với chi tiết lắp ráp và chi tiết có ngàm cài, không thể chỉ thiết kế theo kích thước lý thuyết của mô hình in, mà còn phải đưa phần tăng giảm do hậu xử lý vào phân tích chuỗi dung sai. Trong thẩm định dự án, lantu3D thường đánh dấu riêng mặt ngoại quan, mặt lắp ghép và mặt chuẩn để tránh một tiêu chuẩn xử lý áp dụng cho tất cả khu vực.
4. Kiểm tra lại kích thước và tính đồng nhất theo lô: dùng dữ liệu thay cho phán đoán kinh nghiệm
Sau khi hoàn tất hậu xử lý, đánh giá chất lượng không thể chỉ dựa vào mắt thường. Với chi tiết chức năng, cần thiết lập hạng mục kiểm tra theo bản vẽ và mục đích sử dụng: dùng thước cặp để đo chiều dài, chiều rộng, chiều cao và khoảng cách lỗ; dùng dưỡng kiểm để kiểm tra đường kính; dùng dưỡng ren để kiểm tra ren; dùng máy đo tọa độ hoặc quét 3D để kiểm tra bề mặt cong phức tạp. Với các kích thước quan trọng trong phạm vi ±0.10mm, chỉ dựa vào dụng cụ cầm tay thông thường sẽ có rủi ro cao, nên kết hợp đồ gá, dưỡng kiểm chuyên dụng hoặc CMM để xác nhận. Mỗi lô nên kiểm tra ít nhất mẫu đầu tiên, mẫu cuối cùng và các vị trí quan trọng, đồng thời lập hồ sơ ghi nhận.
Tính đồng nhất theo lô còn bao gồm màu sắc, độ bóng, kết cấu bề mặt và dấu hiệu nhận dạng. Chi tiết PA12 đã nhuộm là loại dễ phát sinh lệch màu giữa các lô nhất, nguyên nhân có thể đến từ lô bột, độ sạch của tiền xử lý, nồng độ dung dịch nhuộm, nhiệt độ và thời gian khác nhau. Cách làm khả thi là tập trung các chi tiết cùng màu của cùng một dự án để xử lý chung, ghi lại nhiệt độ nhuộm, thời gian và tỷ lệ bể nhuộm, đồng thời giữ lại bảng màu hoặc mẫu đầu tiên làm đối chiếu. Với các chi tiết trưng bày thương hiệu, tiêu chuẩn giao hàng nên nêu rõ ngưỡng sai khác màu, thay vì chỉ mô tả mơ hồ là “đen” hoặc “xám”.
5. Quản lý dự án: đưa hậu xử lý vào kế hoạch tiến độ, chi phí và rủi ro
Hậu xử lý thường là công đoạn bị đánh giá thấp về thời gian giao hàng. Một dự án sản xuất loạt có thể chỉ mất 24 giờ để in, nhưng việc làm sạch bột, đóng rắn, chà nhám, sơn phủ, kiểm tra và đóng gói có thể cần 2-5 ngày. Nếu có thêm sơn thuê ngoài, mạ điện hoặc xử lý nhiệt, còn phải tính đến lịch xếp chuyền và cửa sổ sửa lỗi. Khi báo giá và lập lịch, quản lý dự án nên tách hậu xử lý thành các mốc có thể theo dõi và tạo vùng đệm cho công đoạn quan trọng, tránh hiểu lầm rằng “in xong là giao ngay”.
Về chi phí, tỷ trọng nhân công của hậu xử lý có thể vượt cả quá trình in, đặc biệt với chi tiết trưng bày, chi tiết trong suốt và chi tiết yêu cầu ngoại quan cao. Cách làm hiệu quả là giảm các góc chết khó tiếp cận ngay từ thiết kế, tránh các yêu cầu độ chính xác không cần thiết, phân cấp mặt nhìn thấy và mặt không nhìn thấy, đồng thời xác nhận tiêu chuẩn ngoại quan bằng mẫu thử. Với dự án mà nhu cầu khách hàng chưa thật sự rõ ràng, nên giao một lô mẫu công nghệ nhỏ trước để xác nhận cảm giác tay, màu sắc và chất lượng bề mặt rồi mới chuyển sang sản xuất hàng loạt.
Kết luận: chuẩn hóa hậu xử lý là ranh giới để in 3D tiến tới sản xuất ổn định
Hậu xử lý sau in 3D quyết định khoảng cách từ “in được” đến “giao ổn định” của chi tiết. Tháo giá đỡ, làm sạch bột, làm sạch, đóng rắn, xử lý bề mặt và kiểm tra lại, mỗi bước đều ảnh hưởng đến ngoại quan, kích thước, độ bền và trải nghiệm khách hàng. Khi lựa chọn dịch vụ in 3D, doanh nghiệp nên chú ý liệu nhà cung cấp có năng lực thẩm định quy trình, ghi chép thông số hậu xử lý, kiểm tra chất lượng và truy xuất theo lô hay không. Giá trị của lantu3D nằm ở việc quản lý thiết kế, sản xuất, hậu xử lý, kiểm tra và bàn giao trên cùng một chuỗi vòng đời, giúp khách hàng nhận được kết quả thực tế có thể dự đoán, có thể tổng kết và liên tục tối ưu.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.