
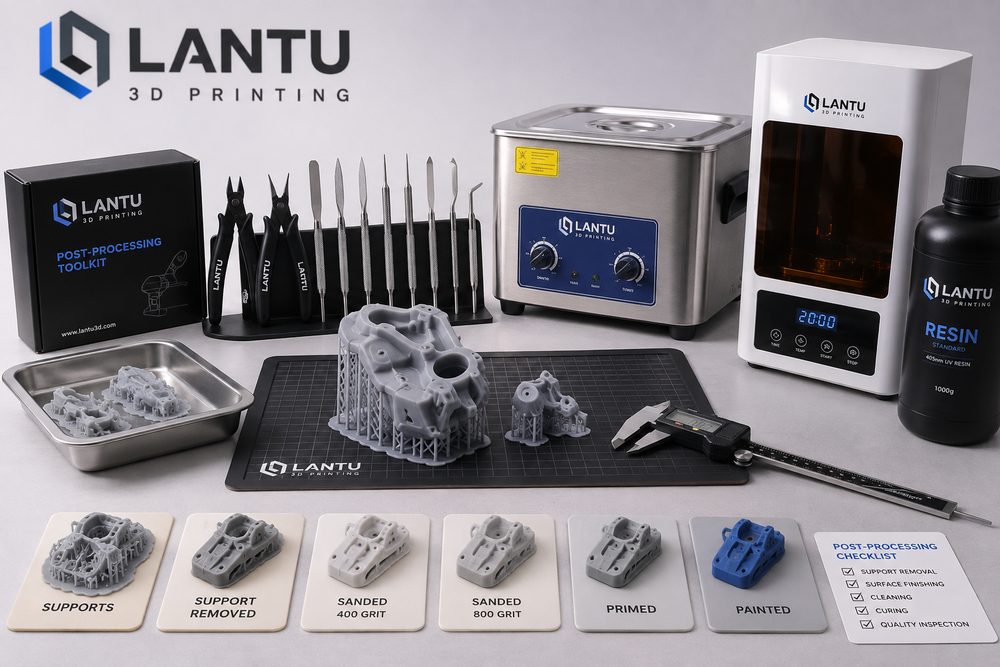
المقدمة: لماذا تحسم المعالجة اللاحقة كثيرًا ما إذا كان الجزء قابلًا للتسليم فعلًا
في كثير من مشاريع الطباعة ثلاثية الأبعاد داخل الشركات، لا يكون اكتمال الطابعة لتشكيل الجزء سوى محطة وسطى في سلسلة التسليم. ما يهم العميل عند الاستلام هو قطعة نهائية قابلة للتركيب، والعرض، والاختبار، والتتبع، لا مجرد قطعة خام خرجت للتو من الجهاز. وبالنسبة لعمليات مثل SLA بالراتنج الضوئي وSLS للنايلون وSLM المعدني، فإن القطع الخام غالبًا ما تعاني من آثار الدعامات، وبقايا المسحوق، وخطوط الطبقات، والزوائد الحادة على الحواف، أو الالتواء الموضعي، أو عدم تجانس اللون السطحي. وإذا كانت المعالجة اللاحقة غير معيارية، فقد تظهر فروقات في المظهر، وانجرافات في الأبعاد، واختلاف في إحساس التجميع بين القطع من الدفعة نفسها، ما يؤثر في نهاية المطاف على قبول المشروع.
يؤكد بلو برنت ثلاثي الأبعاد على إدارة دورة الحياة الكاملة من التصميم إلى التسليم الفعلي، لذلك ليست المعالجة اللاحقة مجرد “خطوة إضافية بعد الطباعة”، بل جزء من خطة التصنيع. ففي المشروع الناضج، تُحدَّد أهداف المعالجة اللاحقة منذ مرحلة التسعير ومراجعة العملية وDFM، مثل خشونة سطح Ra 3.2-6.3 ميكرومتر، أو سماحية ±0.15 مم للثقوب الحرجة، أو عدم وجود نقاط كسر واضحة للدعامات على الأسطح الظاهرة، أو التحكم في اختلاف اللون ضمن حدود مقبولة بين دفعات الصبغ. وعندما توضع هذه المؤشرات مسبقًا، تتحول المعالجة اللاحقة إلى عملية هندسية قابلة للضبط، لا إلى إجراء ترميمي يعتمد على خبرة الحرفي.
أولًا: إزالة الدعامات وإزالة المسحوق: منع انتقال الضرر البنيوي إلى المرحلة التالية
تتطلب قطع SLA وDLP وSLM المعدنية عادةً هياكل دعم، بينما تحتاج قطع SLS النايلون إلى إزالة المسحوق. قد تبدو إزالة الدعامات عملية بسيطة، لكنها تؤثر مباشرة في الأسطح الظاهرة وسلامة البنى الرقيقة. ففي الأجزاء الراتنجية التي يقل سمك جدارها عن 1.2 مم، إذا وُضعت نقاط الدعم على سطح مرئي أو على حافة تحمل الإجهاد، فإن إزالتها قد تُسبب بسهولة تبييضًا، أو نتوءات ناقصة، أو شقوقًا دقيقة. والأفضل هو التفريق أثناء مراجعة التصميم بين السطح A والسطح B والأسطح غير المرئية، وتركيز آثار الدعم في مناطق يمكن صنفرتها لاحقًا أو لا تُرى، مع ضبط قطر نقاط التلامس وكثافة الدعامات.
أما في قطع SLS النايلون، فتركز إزالة المسحوق على الثقوب العمياء، والمجاري العميقة، والشبكات، والقنوات الداخلية. وإذا بقي مسحوق PA12 داخل الممرات فإنه يؤثر في التجميع والوزن وتجانس الصبغ لاحقًا. وفي الإنتاج العملي يمكن استخدام مزيج من الهواء المضغوط، والهز لإخراج المسحوق، والفرشاة الناعمة، والمساعدة بالموجات فوق الصوتية. وفي القنوات الطويلة أو التجاويف الداخلية المعقدة، ينبغي ترك فتحات لتصريف المسحوق أثناء مرحلة التصميم، ولا يُنصح عادةً بأن يقل قطرها عن 3-5 مم، كما يجب قبل التسليم التأكد من اكتمال الإزالة عبر الوزن، أو الفحص بالمنظار، أو اختبار تدفق الهواء.
ثانيًا: التنظيف والمعالجة الثانوية: مفتاح استقرار أداء القطع الراتنجية
بعد رفع القطعة الراتنجية من منصة الطباعة، غالبًا ما تبقى على سطحها بقايا من الراتنج غير المتفاعل. وإذا كان التنظيف غير كافٍ فقد يصبح السطح لزجًا ويضعف تماسك الطلاء، بينما قد يؤدي الإفراط في التنظيف إلى امتصاص سائل التنظيف في المناطق الرقيقة وحدوث تمدد أو خطر الهشاشة. وتتمثل العملية الشائعة في استخدام الأيزوبروبانول أو سائل تنظيف مخصص على مراحل، مع ضبط زمن النقع بحسب حجم القطعة. وبالنسبة للأجزاء الصغيرة الدقيقة، يكون زمن التنظيف في العادة بين 3 و8 دقائق في كل مرة، ثم يُعاد الغسل بسائل نظيف لتقليل التلوث المتبقي.
تؤثر المعالجة الثانوية بالأشعة فوق البنفسجية في الصلادة، ومقاومة الحرارة، والثبات البعدي. فإذا كان وقت المعالجة أو شدة الإضاءة أو درجة الحرارة مرتفعًا جدًا، فقد يزداد انكماش القطعة الراتنجية؛ أما إذا كانت المعالجة غير كافية، فستبقى القوة الطويلة الأمد والمقاومة الكيميائية غير مستقرتين. لذلك ينبغي أن تُسجَّل معلمات المعالجة في بطاقة العملية، مثل UV بطول موجي 405 نانومتر، ودرجة حرارة 40-60°م، وزمن 10-30 دقيقة، مع التحقق وفق توصيات مورّد المادة. وبالنسبة للأجزاء المركبة، يمكن فحص الأبعاد الحرجة قبل المعالجة وبعدها على عينة، وتسجيل اتجاه الانكماش لتصحيحه في تعويضات الطباعة اللاحقة.
ثالثًا: معالجة السطح: من تحسين خطوط الطبقات إلى إنشاء سطح وظيفي
ليست معالجة السطح مجرد خطوة “لجعل القطعة أجمل”. فالسفع الرملي، والتدوير بالاحتكاك، والصنفرة اليدوية، والتنعيم بالبخار الكيميائي، والتلميع، والطلاء، والطلاء الكهربائي، والصبغ، كلها عمليات تغير معامل الاحتكاك، وتماسك الطبقة، وأداء الإحكام، والإحساس اللمسي. فعند سفع قطع SLS المصنوعة من PA12 يمكن إزالة الغبار السطحي وتكوين مظهر مطفي متجانس، كما يمكن تحسين الإحساس السطحي من ملمس حبيبي خشن إلى ملمس أكثر اتساقًا؛ أما القطع الراتنجية، فإن الصنفرة متعددة المراحل مع معجون التمهيد قد تفي بمتطلبات النماذج العرضية والتحقق من الشكل الخارجي؛ في حين قد تحتاج قطع SLM المعدنية إلى معالجة حرارية، أو تشغيل للمرجعيات، أو القذف بالكرات المعدنية، أو التلميع للحصول على سطح وظيفي مناسب.
ومن المهم الانتباه إلى أن كل معالجة سطحية قد تُحدث تغيرًا بعديًا. فالسفع الرملي قد يسبب تآكلًا طفيفًا في حواف الجدران الرقيقة، بينما يضيف الطلاء سماكة طبقة قد تكون عشرات الميكرونات إلى مئات الميكرونات على كل جانب، كما يغير الطلاء الكهربائي خلوص التزاوج. لذلك، لا يجوز في الأجزاء المركبة أو الأجزاء ذات المشابك أن يُصمم النموذج وفق الأبعاد النظرية فقط، بل يجب إدراج الزيادة أو النقصان الناتج عن المعالجة اللاحقة في تحليل سلسلة السماحات. وغالبًا ما يفصل بلو برنت ثلاثي الأبعاد في مراجعة المشروع بين الأسطح الظاهرة، وأسطح التزاوج، والأسطح المرجعية، لتجنب تطبيق معيار معالجة واحد على جميع المناطق.
رابعًا: إعادة فحص الأبعاد واتساق الدفعات: استبدال الحكم الحدسي بالبيانات
بعد اكتمال المعالجة اللاحقة، لا ينبغي أن يعتمد الحكم على الجودة على العين المجردة فقط. فبالنسبة للقطع الوظيفية، يجب تحديد عناصر الفحص حسب الرسم والغرض: قياس الطول والعرض والارتفاع والمسافات بين الثقوب بالقدمة، وقياس الأقطار بمقاييس السن، وفحص القلاووظ بمقاييس اللولبة، واستخدام جهاز القياس ثلاثي الأبعاد أو المسح ثلاثي الأبعاد للتحقق من الأسطح المعقدة. أما بالنسبة للأبعاد الحرجة التي تقع ضمن ±0.10 مم، فإن الاعتماد على أدوات القياس اليدوية العادية يحمل مخاطرة مرتفعة، لذا ينبغي الجمع بين القوالب أو المقاييس الخاصة وجهاز CMM للتحقق. كما يجب فحص أول قطعة وآخر قطعة ونقاط رئيسية من كل دفعة على الأقل وتوثيق النتائج.
ويتضمن اتساق الدفعة أيضًا اللون واللمعان والملمس والعلامات. فالقطع المصبوغة من PA12 هي الأكثر عرضة لاختلاف اللون بين الدفعات، وقد يعود السبب إلى اختلاف دفعة المسحوق، أو نظافة المعالجة المسبقة، أو تركيز محلول الصبغ، أو درجة الحرارة والزمن. ومن الطرق العملية أن تُعالج القطع المتشابهة في اللون الخاصة بالمشروع نفسه معًا، وتُسجل درجة حرارة الصبغ، والزمن، ونسبة الحمام، مع الاحتفاظ بلوحة لون أو بالقطعة الأولى كمرجع. أما بالنسبة لقطع العرض الخاصة بالعلامات التجارية، فيجب أن يُحدد معيار التسليم صراحةً هامش قبول اختلاف اللون بدل الاكتفاء بعبارات غامضة مثل “أسود” أو “رمادي”.
خامسًا: إدارة المشروع: إدراج المعالجة اللاحقة ضمن الخطة الزمنية والتكلفة والمخاطر
غالبًا ما تكون المعالجة اللاحقة هي المرحلة التي يُستهان بزمنها. فقد لا يتجاوز وقت الطباعة في مشروع دفعي 24 ساعة، لكن إزالة المسحوق، والمعالجة، والصنفرة، والطلاء، والفحص، والتغليف قد تستغرق من يومين إلى خمسة أيام. وإذا شملت العملية طلاءًا خارجيًا أو طلاءً كهربائيًا أو معالجة حرارية، فيجب أيضًا أخذ الجدولة الزمنية، وفرص إعادة العمل، في الحسبان. وعلى مدير المشروع عند التسعير ووضع الجدول أن يقسّم المعالجة اللاحقة إلى نقاط قابلة للتتبع، وأن يضع هامشًا زمنيًا للعمليات الحرجة، حتى لا يقع في خطأ الاعتقاد بأن “اكتمال الطباعة يعني قرب التسليم فورًا”.
ومن ناحية التكلفة، قد تتجاوز حصة العمل اليدوي في المعالجة اللاحقة تكلفة الطباعة نفسها، خصوصًا في القطع العرضية والشفافة والقطع ذات متطلبات المظهر العالية. ويتمثل النهج الفعال في مرحلة التصميم في تقليل الزوايا الميتة التي يصعب الوصول إليها، وتجنب متطلبات الدقة العالية غير الضرورية، وتصنيف الأسطح إلى مرئية وغير مرئية، واعتماد عينات للتحقق من معيار المظهر. أما في المشاريع التي لا تزال متطلبات العميل فيها غير واضحة، فيُستحسن أولًا تسليم عينة عملية على دفعة صغيرة، للتأكد من الملمس واللون وجودة السطح قبل الانتقال إلى الإنتاج الكمي.
الخلاصة: توحيد المعالجة اللاحقة هو الفاصل بين الطباعة ثلاثية الأبعاد والتصنيع المستقر
تحدد المعالجة اللاحقة للطباعة ثلاثية الأبعاد المسافة بين “إمكانية طباعة القطعة” و“إمكانية تسليمها بثبات”. فكل خطوة من إزالة الدعامات، وإزالة المسحوق، والتنظيف، والمعالجة، ومعالجة السطح، وإعادة الفحص، تؤثر في المظهر، والأبعاد، والمتانة، وتجربة العميل. وعندما تختار الشركات خدمة طباعة ثلاثية الأبعاد، ينبغي أن تتحقق من امتلاك المورّد لقدرات مراجعة العملية، وتسجيل معلمات المعالجة اللاحقة، وفحص الجودة، وتتبع الدفعات. وتكمن قيمة بلو برنت ثلاثي الأبعاد في إدارة التصميم والتصنيع والمعالجة اللاحقة والفحص والتسليم ضمن سلسلة دورة حياة واحدة، بما يتيح للعميل نتائج مادية يمكن توقعها، ومراجعتها، وتحسينها باستمرار.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.