
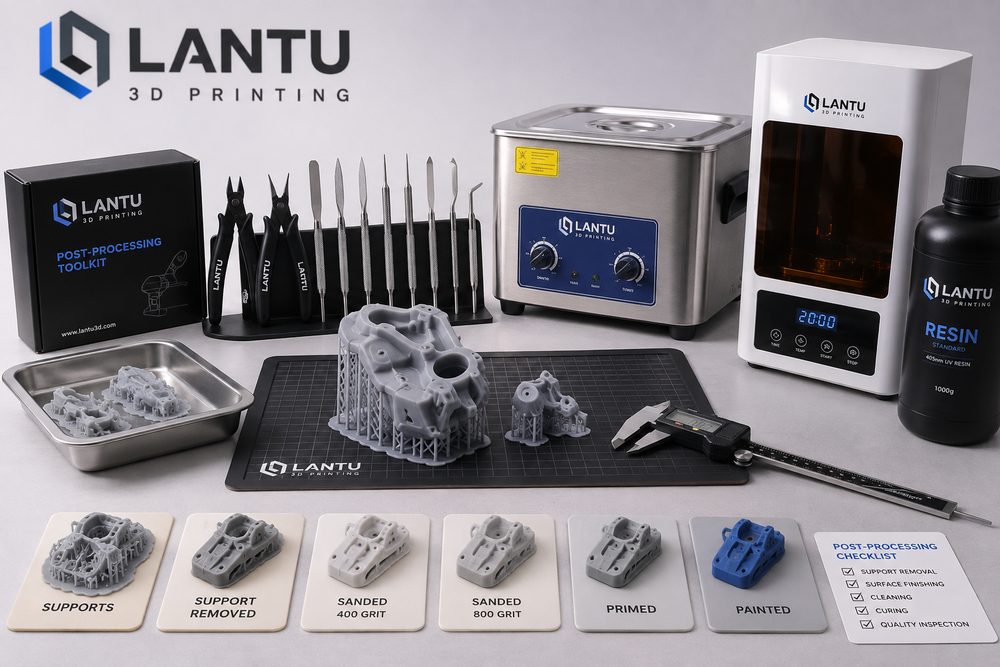
Pendahuluan: Mengapa Pascaproses Sering Menentukan Apakah Komponen Benar-Benar Siap Dikirim
Dalam banyak proyek pencetakan 3D di perusahaan, printer yang selesai membentuk komponen baru merupakan titik tengah dalam rantai pengiriman. Yang benar-benar diterima pelanggan adalah komponen akhir yang dapat dirakit, dipamerkan, diuji, dan ditelusuri, bukan benda mentah yang baru keluar dari mesin. Pada teknologi SLA berbasis resin, SLS nilon, dan SLM logam, benda mentah sering memiliki bekas support, sisa serbuk, garis lapisan, burr pada tepi, sedikit melengkung, atau warna permukaan yang tidak merata. Jika pascaproses tidak memiliki alur kerja yang standar, komponen dalam satu batch dapat menunjukkan perbedaan tampilan, pergeseran ukuran, dan rasa rakitan yang tidak konsisten, yang pada akhirnya memengaruhi penerimaan proyek.
Bluprint 3D lebih menekankan pengelolaan siklus hidup penuh dari desain hingga pengiriman fisik, sehingga pascaproses bukanlah “operasi tambahan setelah cetak”, melainkan bagian dari strategi manufaktur. Proyek yang matang akan menetapkan tujuan pascaproses sejak tahap penawaran, tinjauan proses, dan DFM, misalnya kekasaran permukaan Ra 3,2-6,3μm, toleransi lubang kritis ±0,15mm, area tampilan tidak boleh memiliki titik patahan support yang terlihat jelas, dan perbedaan warna pada batch pewarnaan harus berada dalam batas yang dapat diterima. Hanya dengan menempatkan indikator ini sejak awal, pascaproses dapat menjadi proses rekayasa yang terkendali, bukan tindakan korektif yang bergantung pada pengalaman teknisi.
1. Pelepasan Support dan Penghilangan Serbuk: Mencegah Kerusakan Struktur Masuk ke Tahap Berikutnya
Komponen SLA, DLP, dan SLM logam biasanya memerlukan struktur support, sedangkan komponen SLS nilon perlu dibersihkan dari serbuk. Pelepasan support tampak sederhana, tetapi secara langsung memengaruhi permukaan tampilan dan integritas struktur dinding tipis. Untuk komponen resin dengan ketebalan dinding di bawah 1,2mm, jika titik support ditempatkan pada permukaan yang terlihat atau pada tepi yang menahan beban, saat dilepaskan akan mudah terjadi whitening, takik, dan mikroretak. Cara yang lebih tepat adalah membedakan area A, area B, dan area yang tidak terlihat pada tahap desain, memusatkan bekas support pada area yang nantinya bisa diamplas atau tidak terlihat, serta mengendalikan diameter dan kepadatan titik kontak support.
Fokus penghilangan serbuk pada komponen SLS nilon adalah lubang buta, alur dalam, kisi, dan saluran internal. Jika serbuk PA12 tertinggal di dalam saluran, hal itu akan memengaruhi perakitan, berat, dan keseragaman pewarnaan berikutnya. Dalam produksi nyata, kombinasi udara bertekanan, pembersihan dengan getaran, sikat lembut, dan bantuan ultrasonik dapat digunakan. Untuk saluran panjang sempit atau rongga internal yang kompleks, lubang pembuangan serbuk perlu disediakan sejak tahap desain, dengan diameter yang umumnya tidak disarankan kurang dari 3-5mm, lalu sebelum pengiriman dilakukan verifikasi melalui penimbangan, inspeksi endoskopi, atau pengujian aliran udara untuk memastikan serbuk benar-benar bersih.
2. Pencucian dan Curing Sekunder: Kunci Stabilitas Kinerja Komponen Resin
Setelah komponen resin hasil photopolymer dilepas dari platform, permukaannya sering masih menyisakan resin yang belum bereaksi. Pencucian yang kurang memadai akan menyebabkan permukaan lengket dan daya rekat pelapisan yang buruk; sebaliknya, pencucian berlebihan dapat membuat area dinding tipis menyerap cairan, mengembang, atau menjadi lebih rapuh. Alur yang umum adalah menggunakan isopropil alkohol atau cairan pembersih khusus untuk pencucian bertahap, lalu mengontrol waktu perendaman sesuai ukuran komponen. Untuk komponen kecil dan presisi, waktu pencucian satu kali biasanya dikontrol pada 3-8 menit, kemudian dicuci ulang dengan cairan bersih untuk mengurangi kontaminasi sisa.
Curing sekunder memengaruhi kekerasan, ketahanan suhu, dan stabilitas dimensi. Jika waktu curing, intensitas cahaya, dan suhu terlalu tinggi, komponen resin dapat menyusut lebih besar; jika curing kurang, kekuatan jangka panjang dan ketahanan kimianya menjadi tidak stabil. Dalam proyek rekayasa, parameter curing harus dicantumkan dalam kartu proses, misalnya UV 405nm, 40-60℃, 10-30 menit, dan divalidasi sesuai rekomendasi pemasok material. Untuk komponen rakitan, dimensi kritis sebaiknya diinspeksi sebelum dan sesudah curing untuk mencatat tren penyusutan, sehingga kompensasi pada pencetakan berikutnya dapat diperbaiki.
3. Perlakuan Permukaan: Dari Perbaikan Garis Lapisan hingga Permukaan Fungsional
Perlakuan permukaan bukan hanya untuk “terlihat bagus”. Sandblasting, tumbling, pengamplasan manual, penghalusan uap kimia, pemolesan, pengecatan, pelapisan, dan pewarnaan dapat mengubah koefisien gesek, daya rekat coating, efek penyegelan, dan rasa sentuh. Komponen SLS PA12 setelah sandblasting dapat kehilangan serbuk lepas dan membentuk permukaan matte yang seragam; kekasaran yang semula terasa kasar akibat serbuk dapat berubah menjadi sentuhan yang lebih merata. Komponen resin setelah pengamplasan bertahap dengan amplas dan filler primer dapat memenuhi kebutuhan model display dan verifikasi tampilan. Sementara itu, komponen SLM logam mungkin memerlukan perlakuan panas, permukaan referensi hasil machining, shot peening, atau pemolesan untuk memperoleh permukaan fungsional.
Perlu diperhatikan bahwa setiap perlakuan permukaan dapat menyebabkan perubahan dimensi. Misalnya, sandblasting dapat sedikit mengikis tepi dinding tipis, pengecatan akan menambah ketebalan film dari puluhan mikron hingga ratusan mikron pada satu sisi, dan lapisan plating juga akan mengubah celah pasangan. Karena itu, untuk komponen rakitan dan komponen snap-fit, tidak cukup hanya merancang model berdasarkan ukuran teoritis; penambahan dan pengurangan akibat pascaproses juga harus dimasukkan ke dalam analisis rantai toleransi. Dalam tinjauan proyek, Bluprint 3D biasanya menandai area tampilan, area pasangan, dan area referensi secara terpisah agar standar perlakuan yang sama tidak diterapkan pada semua bagian.
4. Pemeriksaan Ulang Dimensi dan Konsistensi Batch: Mengganti Penilaian Berdasarkan Pengalaman dengan Data
Setelah pascaproses selesai, penilaian kualitas tidak boleh hanya mengandalkan mata. Untuk komponen fungsional, item inspeksi harus ditetapkan sesuai gambar dan tujuan pemakaian: jangka sorong untuk memeriksa panjang, lebar, tinggi, dan jarak lubang; gauge pin untuk diameter lubang; thread gauge untuk ulir; serta CMM atau pemindaian 3D untuk permukaan kompleks. Untuk dimensi kritis dalam rentang ±0,10mm, hanya mengandalkan alat ukur tangan biasa memiliki risiko tinggi, sehingga perlu dikombinasikan dengan jig, alat ukur khusus, atau CMM untuk verifikasi. Setiap batch sebaiknya minimal diinspeksi pada sampel awal, sampel akhir, dan titik-titik kritis, lalu hasilnya dicatat.
Konsistensi batch juga mencakup warna, kilap, tekstur, dan penandaan. Komponen PA12 yang diwarnai paling mudah menunjukkan perbedaan warna antar batch, yang penyebabnya dapat berupa batch serbuk, tingkat kebersihan pra-perlakuan, konsentrasi cairan pewarna, suhu, dan waktu yang berbeda. Cara yang efektif adalah memproses komponen dengan warna yang sama dalam satu proyek secara terpusat, mencatat suhu pewarnaan, waktu, dan rasio rendaman, serta menyimpan kartu warna atau komponen pertama sebagai pembanding. Untuk komponen display merek, toleransi perbedaan warna harus didefinisikan jelas dalam standar pengiriman, bukan hanya ditulis dengan istilah samar seperti “hitam” atau “abu-abu”.
5. Manajemen Proyek: Menempatkan Pascaproses dalam Rencana Waktu, Biaya, dan Risiko
Pascaproses sering menjadi tahap yang diremehkan dalam penjadwalan. Sebuah proyek produksi massal mungkin hanya membutuhkan 24 jam untuk pencetakan, tetapi pembersihan serbuk, curing, pengamplasan, pengecatan, inspeksi, dan pengemasan dapat memakan waktu 2-5 hari. Jika melibatkan outsourcing untuk coating, plating, atau perlakuan panas, kapasitas produksi dan jendela rework juga harus diperhitungkan. Saat menyusun harga dan jadwal, manajer proyek perlu memecah pascaproses menjadi tahap-tahap yang dapat dilacak dan memberi buffer pada proses penting agar tidak terjadi asumsi keliru bahwa “setelah print selesai berarti siap kirim”.
Dari sisi biaya, porsi tenaga kerja pascaproses bisa melebihi biaya pencetakan itu sendiri, terutama untuk komponen display, komponen transparan, dan komponen dengan tuntutan estetika tinggi. Praktik yang efektif adalah mengurangi sudut mati yang tidak bisa dijangkau sejak tahap desain, menghindari kebutuhan presisi tinggi yang tidak perlu, membedakan area terlihat dan tidak terlihat, serta mengonfirmasi standar tampilan melalui sampel. Untuk proyek yang kebutuhan pelanggan belum jelas, disarankan mengirim sampel proses dalam jumlah kecil terlebih dahulu untuk memastikan rasa sentuh, warna, dan kualitas permukaan sebelum masuk ke produksi massal.
Kesimpulan: Standarisasi Pascaproses Adalah Titik Penentu Cetak 3D Menuju Manufaktur yang Stabil
Pascaproses cetak 3D menentukan jarak antara “bisa dicetak” dan “bisa dikirim secara stabil”. Pelepasan support, penghilangan serbuk, pencucian, curing, perlakuan permukaan, dan inspeksi ulang masing-masing memengaruhi tampilan, ukuran, kekuatan, dan pengalaman pelanggan. Saat memilih layanan cetak 3D, perusahaan sebaiknya memperhatikan apakah penyedia memiliki kemampuan tinjauan proses, pencatatan parameter pascaproses, inspeksi kualitas, dan pelacakan batch. Nilai Bluprint 3D terletak pada pengelolaan desain, manufaktur, pascaproses, inspeksi, dan pengiriman dalam satu rantai siklus hidup, sehingga pelanggan memperoleh hasil fisik yang dapat diprediksi, ditinjau ulang, dan terus dioptimalkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.