
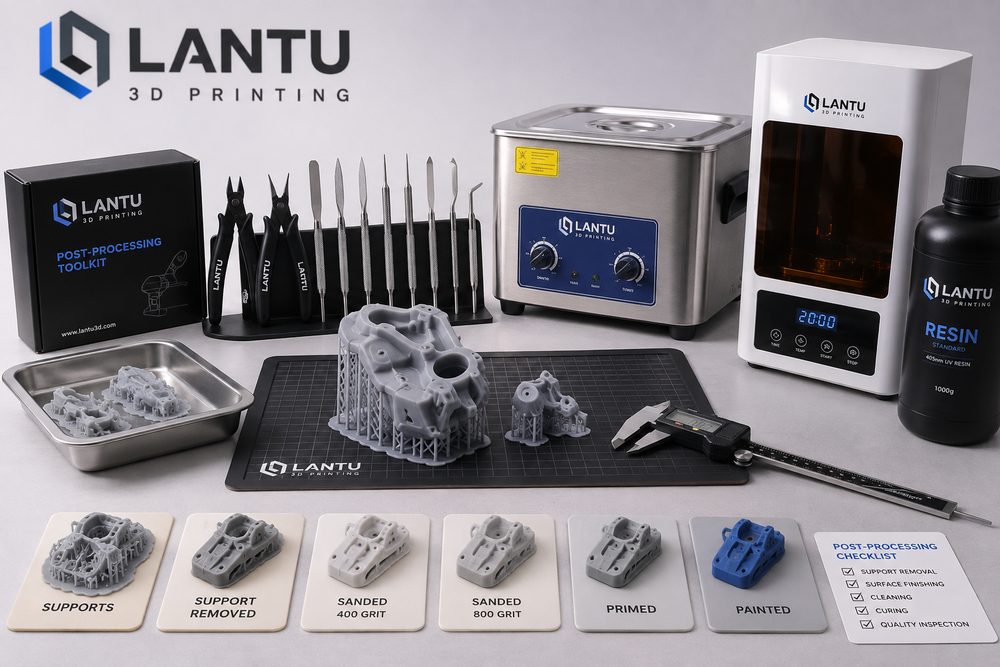
Введение: почему постобработка часто решает, можно ли реально поставить деталь заказчику
Во многих корпоративных проектах по 3D-печати завершение формирования на принтере — это лишь промежуточный этап цепочки поставки. Заказчик принимает не заготовку, извлечённую из оборудования, а конечную деталь, которую можно собрать, показать, протестировать и отследить по истории производства. Для SLA-фотополимерной печати, SLS-нейлона и металлической технологии SLM характерно, что заготовки часто имеют следы поддержек, остатки порошка, слоистость, заусенцы по кромкам, локальные деформации или неравномерный цвет поверхности. Если постобработка не выстроена по стандарту, одна и та же партия может получить различия во внешнем виде, смещение размеров и неодинаковые ощущения при сборке, что в итоге влияет на приёмку проекта.
lantu3D делает акцент на управлении полным жизненным циклом — от проекта и конструкции до физической поставки. Поэтому постобработка — это не «дополнительная операция после печати», а часть производственной схемы. Зрелый проект уже на этапе расчёта стоимости, технологической экспертизы и DFM определяет цели постобработки: например, шероховатость поверхности Ra 3,2–6,3 мкм, допуск на ключевые отверстия ±0,15 мм, отсутствие заметных следов от поддержек на лицевых поверхностях, допустимый предел цветовой разницы между партиями при окрашивании и так далее. Только когда эти параметры заданы заранее, постобработка становится управляемым инженерным процессом, а не вынужденным исправлением по опыту мастера.
1. Удаление поддержек и порошка: не переносить повреждения структуры на следующий этап
Детали, изготовленные по SLA, DLP и металлической SLM-технологии, обычно требуют поддерживающих структур, а SLS-нейлон — удаления порошка. Удаление поддержек кажется простым, но напрямую влияет на внешний вид и целостность тонкостенных элементов. Для смоляных деталей с толщиной стенки менее 1,2 мм, если точки опоры расположены на видимой поверхности или на несущей кромке, при снятии легко возникают побеление, сколы и микротрещины. Более разумный подход — уже на этапе проектной экспертизы разделять A-поверхности, B-поверхности и невидимые зоны, концентрировать следы от поддержек в местах, которые позже можно шлифовать или которые не видны, а также контролировать диаметр и плотность контактных точек поддержек.
Для SLS-нейлона ключевая задача удаления порошка связана со сквозными и глухими отверстиями, глубокими пазами, решётками и внутренними каналами. Если порошок PA12 остаётся внутри каналов, это влияет на сборку, массу и равномерность последующего окрашивания. На практике могут применяться сжатый воздух, вибрационная очистка, мягкие щётки и ультразвуковое сопровождение в комбинации. Для длинных каналов или сложных полостей на этапе проектирования стоит предусматривать отверстия для выхода порошка; как правило, диаметр не рекомендуется делать меньше 3–5 мм. Перед передачей детали заказчику эффективность удаления порошка подтверждают взвешиванием, эндоскопическим контролем или тестом воздушного потока.
2. Промывка и вторичное отверждение: ключ к стабильным свойствам фотополимерной детали
После снятия фотополимерной детали с платформы на поверхности часто остаётся непрореагировавшая смола. Недостаточная промывка приводит к липкости поверхности и плохой адгезии покрытия; чрезмерная промывка, наоборот, может вызвать набухание тонких стенок от поглощения жидкости или риск охрупчивания. Типовой процесс — поэтапная промывка изопропиловым спиртом или специальным очистителем с контролем времени выдержки в зависимости от размера детали. Для небольших прецизионных деталей одна промывка обычно занимает 3–8 минут, после чего выполняется повторная промывка в свежем растворе, чтобы уменьшить остаточное загрязнение.
Вторичное отверждение влияет на твёрдость, теплостойкость и размерную стабильность. Если время отверждения, интенсивность света и температура слишком высоки, усадка фотополимерной детали может увеличиться; если отверждение недостаточно, долгосрочная прочность и химическая стойкость будут нестабильными. В инженерных проектах параметры отверждения следует вносить в технологическую карту, например: УФ 405 нм, 40–60 °C, 10–30 минут, с обязательной проверкой по рекомендациям поставщика материала. Для сборочных изделий полезно выборочно измерять ключевые размеры до и после отверждения, фиксируя тенденцию усадки, чтобы затем корректировать компенсации в следующих печатных циклах.
3. Обработка поверхности: от улучшения слоистости до функциональной поверхности
Обработка поверхности нужна не только ради «красивого вида». Пескоструйная обработка, галтовка, ручная шлифовка, химическое сглаживание паром, полировка, окраска, гальваническое покрытие и окрашивание меняют коэффициент трения, адгезию покрытия, герметичность и тактильные ощущения. SLS-деталь из PA12 после пескоструйной обработки избавляется от рыхлого порошкового слоя и получает равномерную матовую поверхность; типичная шероховатость может улучшиться от грубой порошковой фактуры до более однородной на ощупь; фотополимерные детали после многоэтапной шлифовки и грунтовочного заполнения подходят для демонстрационных моделей и проверки внешнего вида; металлические детали SLM, в свою очередь, могут требовать термообработки, механической обработки базовых плоскостей, дробеструйной обработки или полировки для получения функциональной поверхности.
Важно учитывать, что любая обработка поверхности может изменить размеры. Например, пескоструйная обработка слегка «съедает» кромки тонких стенок, окраска добавляет плёнку толщиной от нескольких десятков до нескольких сотен микрон с одной стороны, а гальваническое покрытие изменяет посадочные зазоры. Поэтому для сборочных и защёлкивающихся деталей недостаточно проектировать модель только по теоретическим размерам — необходимо учитывать добавления и потери на постобработке в анализе размерной цепи. В проектах lantu3D обычно отдельно маркируются лицевые поверхности, посадочные поверхности и базовые плоскости, чтобы один и тот же стандарт обработки не применялся ко всем зонам без различия.
4. Повторный контроль размеров и партийная повторяемость: данные вместо догадок
После завершения постобработки оценка качества не может опираться только на визуальный осмотр. Для функциональных деталей нужно формировать программу контроля в зависимости от чертежа и назначения: штангенциркуль для длины, ширины, высоты и межосевых расстояний, калибры для отверстий, резьбовые калибры для резьбы, а также КИМ или 3D-сканирование для сложных поверхностей. Для критических размеров с допуском в пределах ±0,10 мм риск при использовании обычных ручных измерительных инструментов слишком высок, поэтому следует дополнительно применять приспособления, специальные контрольные калибры или координатно-измерительную машину. Из каждой партии стоит проверять как минимум первую, последнюю и детали из ключевых позиций, фиксируя результаты.
Партийная повторяемость включает также цвет, блеск, текстуру и маркировку. Окрашенные детали из PA12 чаще всего дают разницу в оттенке между партиями, и это может быть связано с разным порошком, чистотой предварительной обработки, концентрацией красителя, температурой и временем. Практичный подход — обрабатывать детали одного проекта и одного цвета вместе, фиксировать температуру окрашивания, длительность и соотношение ванны, а также сохранять эталонную цветовую пластину или первую деталь для сравнения. Для брендовых демонстрационных изделий в стандарте поставки следует явно задавать допустимый предел цветовой разницы, а не ограничиваться расплывчатыми формулировками вроде «чёрный» или «серый».
5. Управление проектом: включить постобработку в сроки, бюджет и план рисков
Именно постобработка чаще всего недооценивается при планировании сроков. Печать партии может занять всего 24 часа, но очистка от порошка, отверждение, шлифовка, окраска, контроль и упаковка — 2–5 дней. Если дополнительно требуется внешняя окраска, гальваника или термообработка, нужно учитывать ещё и расписание подрядчика и окно на доработку. Менеджер проекта при расчёте цены и сроков должен разбивать постобработку на отслеживаемые этапы и закладывать резерв на критические операции, чтобы не возникало ошибочного представления, будто «печать закончилась — значит, можно сразу отгружать».
С точки зрения затрат доля ручного труда в постобработке нередко превышает стоимость самой печати, особенно для демонстрационных, прозрачных и внешне требовательных деталей. Эффективный подход — на этапе проектирования уменьшать недоступные внутренние полости, избегать бессмысленно высоких требований к точности, разделять видимые и невидимые поверхности по уровням важности и подтверждать внешний стандарт опытными образцами. Если требования заказчика ещё не до конца ясны, лучше сначала выпустить небольшую партию технологических образцов, подтвердить тактильные ощущения, цвет и качество поверхности, а уже затем переходить к серийному выпуску.
Заключение: стандартизация постобработки — рубеж на пути 3D-печати к стабильному производству
Постобработка 3D-печати определяет, насколько далеко деталь продвигается от стадии «можно напечатать» до стадии «можно стабильно поставлять». Удаление поддержек, удаление порошка, промывка, отверждение, обработка поверхности и повторный контроль — каждый этап влияет на внешний вид, размеры, прочность и опыт клиента. При выборе поставщика услуг 3D-печати компании стоит обращать внимание на то, есть ли у него технологическая экспертиза, фиксация параметров постобработки, система контроля качества и прослеживаемость партий. Ценность lantu3D как раз в том, чтобы управлять проектированием, производством, постобработкой, контролем и поставкой как единой цепочкой жизненного цикла, обеспечивая заказчику предсказуемый, проверяемый и устойчиво улучшаемый физический результат.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.