
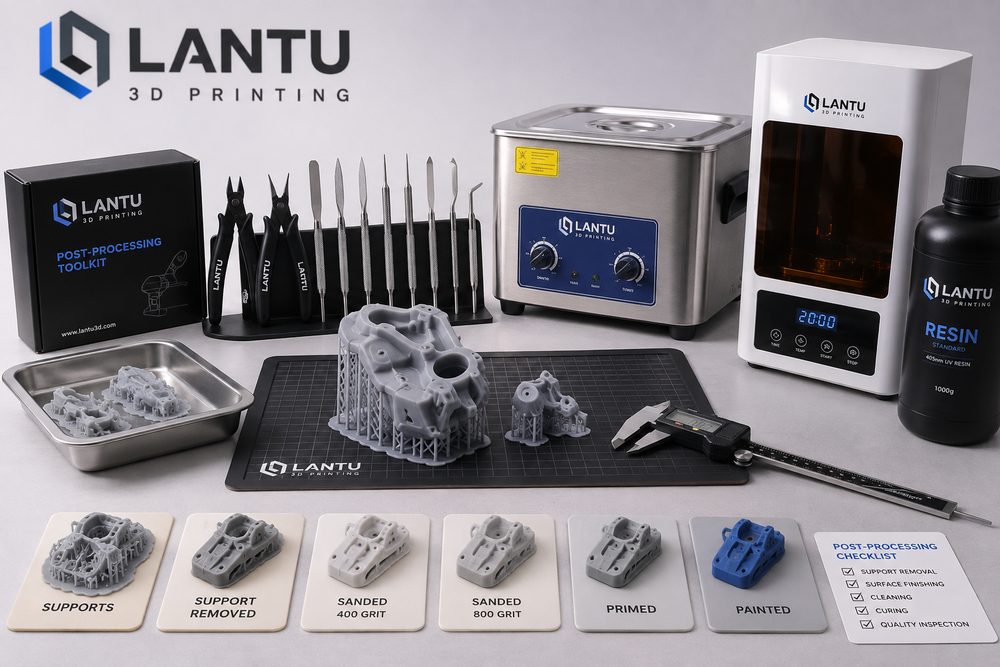
Introduzione: perché il post-processing spesso determina se un pezzo può davvero essere consegnato
In molti progetti aziendali di stampa 3D, il completamento della stampa da parte della macchina rappresenta solo una tappa intermedia della catena di consegna. Ciò che il cliente valuta davvero è un pezzo finale assemblabile, presentabile, testabile e tracciabile, non un grezzo appena estratto dall’attrezzatura. Nel caso di SLA a polimerizzazione, SLS in nylon e SLM metallico, i pezzi grezzi presentano spesso segni dei supporti, residui di polvere, effetto layer, bave sugli spigoli, deformazioni locali o una colorazione superficiale non uniforme. Se il post-processing non segue un flusso standard, lo stesso lotto può mostrare differenze estetiche, derive dimensionali e sensazioni di assemblaggio incoerenti, compromettendo infine l’accettazione del progetto.
lantu3D pone l’accento sulla gestione dell’intero ciclo di vita, dal progetto alla consegna fisica, per cui il post-processing non è un’“operazione aggiuntiva dopo la stampa”, ma una parte integrante della strategia produttiva. Un progetto maturo definisce gli obiettivi del post-processing già in fase di preventivo, revisione di processo e DFM, ad esempio: rugosità superficiale Ra 3,2-6,3 μm, tolleranza sui fori critici ±0,15 mm, assenza di segni evidenti dei supporti sulle superfici estetiche, differenza cromatica contenuta entro limiti accettabili tra lotti di tintura. Solo anticipando questi parametri il post-processing diventa un processo ingegneristico controllabile e non una correzione affidata esclusivamente all’esperienza dell’operatore.
1. Rimozione dei supporti e della polvere: evitare che il danno strutturale entri nella fase successiva
I pezzi SLA, DLP e SLM metallico richiedono spesso strutture di supporto, mentre i pezzi in nylon SLS devono essere liberati dalla polvere. La rimozione dei supporti, pur sembrando semplice, incide direttamente sull’integrità delle superfici estetiche e delle strutture a parete sottile. Per componenti in resina con spessore inferiore a 1,2 mm, se i punti di supporto sono posizionati su una faccia a vista o su un bordo sollecitato, la rimozione può facilmente generare sbiancamenti, scheggiature e microfessure. La soluzione più corretta consiste nel distinguere, già in fase di revisione, tra facce A, facce B e superfici non visibili, concentrando i segni dei supporti nelle aree che potranno essere successivamente levigate o che resteranno nascoste, oltre a controllare diametro e densità dei punti di contatto.
Per i pezzi SLS in nylon, la rimozione della polvere è particolarmente critica in fori ciechi, scanalature profonde, reticoli e canali interni. Se la polvere PA12 rimane intrappolata nei condotti, può alterare assemblaggio, peso e uniformità della tintura successiva. In produzione si può ricorrere a una combinazione di aria compressa, vibrazione per la pulizia, spazzole morbide e supporto a ultrasuoni. Per canali lunghi o cavità complesse, in fase di progettazione è opportuno prevedere fori di scarico polvere, con diametro generalmente non inferiore a 3-5 mm, e verificare prima della consegna l’efficacia della rimozione tramite pesatura, endoscopia o test di flusso d’aria.
2. Lavaggio e post-curing: la chiave per la stabilità delle prestazioni dei pezzi in resina
Dopo la rimozione dalla piattaforma, i pezzi in resina fotopolimerica presentano spesso residui di resina non reagita sulla superficie. Un lavaggio insufficiente causa superfici appiccicose e scarsa adesione dei rivestimenti; un lavaggio eccessivo può invece provocare rigonfiamento per assorbimento di liquido o aumentare il rischio di fragilizzazione nelle aree sottili. Il processo tipico prevede lavaggi in più fasi con isopropanolo o con soluzioni detergenti dedicate, controllando i tempi di immersione in base alle dimensioni del pezzo. Per componenti piccoli e di precisione, il singolo lavaggio viene spesso limitato a 3-8 minuti, seguito da un secondo lavaggio con liquido fresco per ridurre la contaminazione residua.
Il post-curing influisce su durezza, resistenza termica e stabilità dimensionale. Se il tempo di polimerizzazione, l’intensità luminosa o la temperatura sono troppo elevati, il pezzo può ritirarsi in misura maggiore; se la polimerizzazione è insufficiente, la resistenza a lungo termine e la resistenza chimica restano instabili. Nei progetti ingegneristici i parametri di curing dovrebbero essere riportati su una scheda di processo, ad esempio UV a 405 nm, 40-60 °C, 10-30 minuti, e validati secondo le indicazioni del fornitore del materiale. Per i componenti da assemblare è consigliabile verificare a campione le dimensioni critiche prima e dopo il curing, registrando il trend di ritiro per correggere le compensazioni nelle stampe successive.
3. Trattamento superficiale: dal miglioramento dell’effetto layer a superfici funzionali
Il trattamento superficiale non serve solo a “rendere più bello” il pezzo. Sabbiatura, burattatura, carteggiatura manuale, lisciatura chimica a vapore, lucidatura, verniciatura, galvanica e tintura possono modificare coefficiente d’attrito, adesione dei rivestimenti, tenuta dei sigilli e sensazione al tatto. Un PA12 SLS sabbiato può eliminare la polvere superficiale e ottenere un aspetto opaco uniforme, migliorando la percezione tattile rispetto alla texture più ruvida della polvere; un pezzo in resina, dopo carteggiatura progressiva e primer riempitivo, può soddisfare requisiti di presentazione e verifica estetica; un pezzo SLM metallico può richiedere trattamento termico, lavorazione delle superfici di riferimento, pallinatura o lucidatura per ottenere una superficie funzionale.
È importante ricordare che ogni trattamento superficiale può comportare variazioni dimensionali. La sabbiatura può erodere leggermente gli spigoli delle pareti sottili, la verniciatura aggiunge uno spessore di film da decine a centinaia di micron per lato, e anche la galvanica modifica i giochi di accoppiamento. Per componenti assemblati o a scatto non basta quindi progettare il modello sulla misura teorica: è necessario includere l’aumento o la riduzione dimensionale dovuti al post-processing nell’analisi della catena di tolleranza. In una revisione di progetto, lantu3D distingue normalmente facce estetiche, superfici di accoppiamento e riferimenti geometrici, evitando di applicare lo stesso standard di trattamento a tutte le aree.
4. Verifica dimensionale e coerenza tra lotti: sostituire la valutazione empirica con i dati
Una volta completato il post-processing, la qualità non può essere giudicata solo a occhio. Per i pezzi funzionali, i controlli devono essere definiti in base al disegno e alla destinazione d’uso: calibro per lunghezza, larghezza, altezza e interassi; tamponi per i diametri; calibri filettati per le filettature; macchina di misura CMM o scansione 3D per superfici complesse. Per dimensioni critiche entro ±0,10 mm, affidarsi a normali strumenti manuali comporta un rischio elevato: è preferibile integrare maschere, attrezzaggi dedicati o verifica CMM. Per ogni lotto andrebbero controllati almeno il primo pezzo, l’ultimo pezzo e le aree critiche, con registrazione dei risultati.
La coerenza tra lotti comprende anche colore, lucentezza, texture e marcature. I pezzi in PA12 tinti sono quelli che più facilmente mostrano differenze cromatiche tra lotti, a causa di variazioni nella fornitura della polvere, nella pulizia preliminare, nella concentrazione del bagno di tintura, nella temperatura e nel tempo di processo. Una buona pratica consiste nel trattare insieme i pezzi dello stesso progetto e dello stesso colore, registrando temperatura, durata e rapporto bagno, e conservando una tavola colore o il primo pezzo come riferimento. Per componenti destinati al branding o all’esposizione, il criterio di accettazione dovrebbe specificare chiaramente la tolleranza cromatica invece di limitarsi a indicazioni vaghe come “nero” o “grigio”.
5. Gestione di progetto: integrare il post-processing in tempi, costi e rischio
Il post-processing è spesso la fase più sottostimata nei tempi di consegna. Un progetto in serie può richiedere solo 24 ore di stampa, ma rimozione della polvere, curing, finitura, verniciatura, ispezione e imballaggio possono richiedere da 2 a 5 giorni. Se sono coinvolte lavorazioni esterne come verniciatura, galvanica o trattamento termico, occorre considerare anche il carico produttivo e le finestre per eventuali rilavorazioni. In fase di preventivo e pianificazione, il project manager dovrebbe scomporre il post-processing in nodi tracciabili e prevedere margini di sicurezza per le lavorazioni critiche, evitando l’errore di considerare il pezzo “pronto” immediatamente dopo la stampa.
Sul fronte dei costi, la manodopera del post-processing può superare il costo della stampa stessa, soprattutto per pezzi da esposizione, componenti trasparenti e parti con requisiti estetici elevati. Una strategia efficace consiste nel progettare fin dall’inizio riducendo i punti morti non accessibili, evitando tolleranze inutilmente strette, separando facce visibili e non visibili e validando gli standard estetici tramite campioni. Quando i requisiti del cliente non sono ancora completamente definiti, è consigliabile fornire prima piccoli campioni di processo per confermare tatto, colore e qualità superficiale, prima di passare alla produzione in serie.
Conclusione: la standardizzazione del post-processing è la linea di demarcazione verso una produzione 3D stabile
Il post-processing nella stampa 3D determina la distanza tra un pezzo “stampato con successo” e un pezzo “consegnabile in modo stabile”. Rimozione dei supporti, pulizia della polvere, lavaggio, curing, trattamenti superficiali e controlli finali influenzano tutti aspetto, dimensioni, resistenza ed esperienza del cliente. Quando un’azienda sceglie un servizio di stampa 3D, dovrebbe verificare se il fornitore dispone di revisione di processo, registrazione dei parametri di post-processing, controlli qualità e tracciabilità tra i lotti. Il valore di lantu3D sta proprio nel gestire progettazione, produzione, post-processing, ispezione e consegna come un unico percorso di ciclo di vita, offrendo al cliente un risultato fisico prevedibile, verificabile e migliorabile nel tempo.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.