
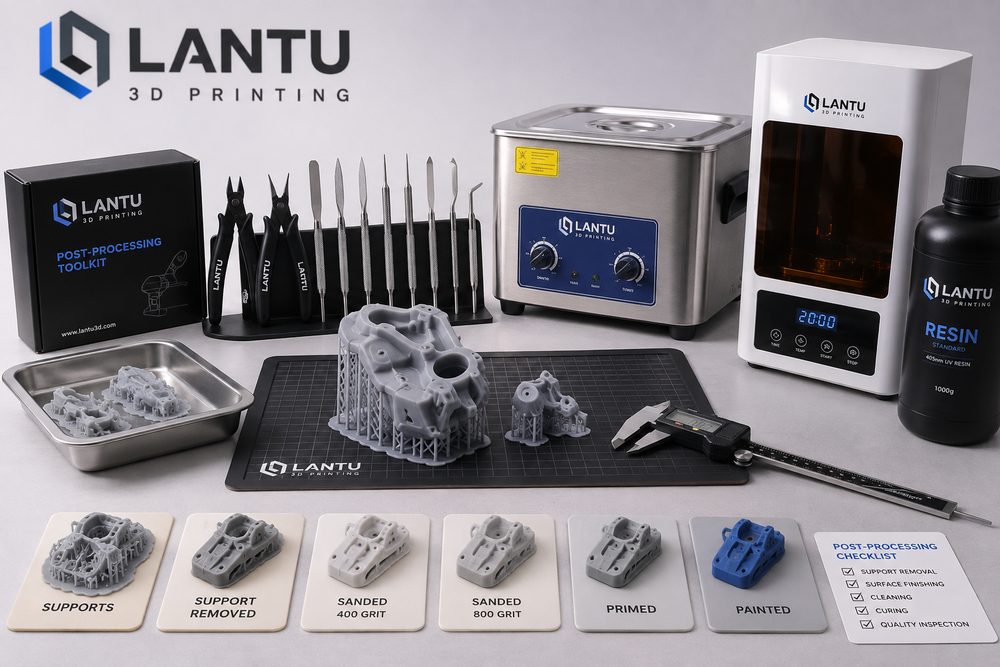
परिचय: पोस्ट-प्रोसेसिंग अक्सर क्यों तय करती है कि पुर्जा वास्तव में डिलीवर हो पाएगा या नहीं
कई कंपनियों के 3D प्रिंटिंग प्रोजेक्ट्स में प्रिंटर द्वारा आकार देना केवल डिलीवरी श्रृंखला का एक मध्यवर्ती चरण होता है। ग्राहक वास्तव में जो स्वीकार करता है, वह है जोड़ने योग्य, प्रदर्शनीय, परीक्षण योग्य और ट्रेस करने योग्य अंतिम पुर्जा, न कि मशीन से अभी-अभी निकला हुआ कच्चा हिस्सा। SLA फोटोपॉलिमर, SLS नायलॉन और मेटल SLM के उदाहरण में, कच्चे पुर्ज़ों में अक्सर सपोर्ट के निशान, पाउडर अवशेष, लेयर लाइन्स, किनारों पर बर्स, स्थानीय विकृति या सतह के रंग में असमानता जैसी समस्याएँ होती हैं। यदि पोस्ट-प्रोसेसिंग के लिए मानकीकृत प्रक्रिया नहीं है, तो एक ही बैच के पुर्ज़ों में रूप-रंग का अंतर, आयामी बहाव और असेंबली फील में असंगति दिखाई दे सकती है, जिससे अंततः परियोजना की स्वीकृति प्रभावित होती है।
ब्लूप्रिंट 3डी डिजाइन से लेकर वास्तविक डिलीवरी तक पूरे जीवनचक्र प्रबंधन पर जोर देता है, इसलिए पोस्ट-प्रोसेसिंग कोई “प्रिंटिंग के बाद की अतिरिक्त कार्रवाई” नहीं, बल्कि निर्माण समाधान का हिस्सा है। एक परिपक्व परियोजना में कोटेशन, प्रक्रिया समीक्षा और DFM चरण में ही पोस्ट-प्रोसेसिंग लक्ष्यों को परिभाषित कर दिया जाता है, जैसे सतह की खुरदरापन Ra 3.2-6.3 μm, महत्वपूर्ण छेदों की सहनशीलता ±0.15 mm, दृश्य सतह पर कोई स्पष्ट सपोर्ट ब्रेक पॉइंट नहीं, और रंगाई बैचों के बीच रंग-अंतर स्वीकार्य सीमा में हो। केवल इन मानकों को पहले से तय करने पर ही पोस्ट-प्रोसेसिंग एक नियंत्रित इंजीनियरिंग प्रक्रिया बनती है, न कि किसी कारीगर के अनुभव पर निर्भर सुधारात्मक कदम।
1. सपोर्ट हटाना और पाउडर निकालना: संरचनात्मक क्षति को अगली प्रक्रिया में जाने से रोकना
SLA, DLP और मेटल SLM पुर्ज़ों में आम तौर पर सपोर्ट संरचना होती है, जबकि SLS नायलॉन में पाउडर हटाना पड़ता है। सपोर्ट हटाना देखने में सरल लगता है, लेकिन यह सीधे बाहरी सतह और पतली दीवारों की अखंडता को प्रभावित करता है। 1.2 mm से कम मोटाई वाले रेज़िन पुर्ज़ों में यदि सपोर्ट पॉइंट दृश्य सतह या लोड-बेयरिंग किनारे पर हों, तो उन्हें हटाते समय सफेदी, चिपिंग और सूक्ष्म दरारें आसानी से बन सकती हैं। बेहतर तरीका यह है कि डिजाइन समीक्षा के दौरान A-सतह, B-सतह और अदृश्य सतहों में अंतर किया जाए, सपोर्ट के निशान को बाद में घिसे जा सकने वाले या अदृश्य क्षेत्रों में केंद्रित किया जाए, और सपोर्ट संपर्क बिंदु का व्यास तथा घनत्व नियंत्रित रखा जाए।
SLS नायलॉन पुर्ज़ों में पाउडर हटाने का मुख्य ध्यान ब्लाइंड होल, गहरी स्लॉट, जालीदार संरचना और आंतरिक प्रवाह चैनलों पर होता है। यदि PA12 पाउडर छेदों के अंदर रह जाए, तो असेंबली, वजन और बाद की रंगाई की एकरूपता प्रभावित होती है। वास्तविक उत्पादन में संपीड़ित हवा, कंपन द्वारा पाउडर सफाई, नरम ब्रश और अल्ट्रासोनिक सहायता जैसे संयोजन अपनाए जा सकते हैं। लंबी और पतली चैनलों या जटिल आंतरिक गुहाओं के लिए, डिजाइन चरण में पाउडर निकासी छिद्र छोड़े जाने चाहिए; छिद्र का व्यास सामान्यतः 3-5 mm से कम नहीं होना चाहिए, और डिलीवरी से पहले वजन, एंडोस्कोप निरीक्षण या एयरफ्लो टेस्ट के माध्यम से पाउडर हटाने की पुष्टि की जानी चाहिए।
2. सफाई और द्वितीयक क्योरिंग: फोटोपॉलिमर पुर्ज़ों के प्रदर्शन की स्थिरता की कुंजी
फोटोपॉलिमर रेज़िन पुर्ज़े प्लेटफॉर्म से निकालने के बाद सतह पर अक्सर अप्रतिक्रियाशील रेज़िन बचा रहता है। अपर्याप्त सफाई से सतह चिपचिपी रह सकती है और कोटिंग की चिपकने की क्षमता खराब हो सकती है; जबकि अत्यधिक सफाई से पतली दीवारों वाले क्षेत्र में द्रव अवशोषण, सूजन या भंगुरता का जोखिम बढ़ सकता है। सामान्य प्रक्रिया में आइसोप्रोपिल अल्कोहल या विशेष सफाई द्रव से चरणबद्ध सफाई की जाती है और पुर्ज़े के आकार के अनुसार भिगोने का समय नियंत्रित किया जाता है। छोटे सटीक पुर्ज़ों के लिए, एक बार की सफाई आम तौर पर 3-8 मिनट तक रखी जाती है, फिर ताज़े सफाई द्रव से दोबारा धोया जाता है ताकि अवशेष प्रदूषण कम हो।
द्वितीयक क्योरिंग कठोरता, ताप-प्रतिरोध और आयामी स्थिरता को प्रभावित करती है। यदि क्योरिंग समय, प्रकाश तीव्रता और तापमान बहुत अधिक हों, तो रेज़िन पुर्ज़ों में सिकुड़न बढ़ सकती है; और क्योरिंग अपर्याप्त हो, तो दीर्घकालिक शक्ति और रासायनिक प्रतिरोध अस्थिर रह सकते हैं। इंजीनियरिंग परियोजनाओं में क्योरिंग पैरामीटर को प्रक्रिया कार्ड में दर्ज किया जाना चाहिए, जैसे 405 nm UV, 40-60℃, 10-30 मिनट, और सामग्री आपूर्तिकर्ता की सिफारिश के अनुसार सत्यापन किया जाना चाहिए। असेंबली पुर्ज़ों के लिए क्योरिंग से पहले और बाद में महत्वपूर्ण आयामों की सैंपल जाँच करके संकुचन प्रवृत्ति रिकॉर्ड की जा सकती है, ताकि बाद की प्रिंटिंग क्षतिपूर्ति में सुधार किया जा सके।
3. सतह उपचार: लेयर लाइन्स में सुधार से लेकर कार्यात्मक सतह तक
सतह उपचार केवल “अच्छा दिखाने” के लिए नहीं होता। सैंडब्लास्टिंग, टम्बलिंग, हाथ से घिसाई, रासायनिक वाष्प स्मूदिंग, पॉलिशिंग, स्प्रे पेंटिंग, इलेक्ट्रोप्लेटिंग और रंगाई घर्षण गुणांक, कोटिंग आसंजन, सीलिंग प्रभाव और स्पर्श अनुभव को बदल सकते हैं। SLS PA12 को सैंडब्लास्ट करने से फ्लोटिंग पाउडर हटता है और एक समान मैट सतह बनती है; इसकी सतह की बनावट सामान्यतः अधिक खुरदरी पाउडर-युक्त स्थिति से अधिक समान स्पर्श में बदल सकती है। रेज़िन पुर्ज़ों को बहु-स्तरीय सैंडपेपर और प्राइमर फिलिंग से गुज़ारकर डिस्प्ले मॉडल और बाहरी रूप-सत्यापन की आवश्यकताओं के अनुरूप बनाया जा सकता है। मेटल SLM पुर्ज़ों में कार्यात्मक सतह प्राप्त करने के लिए ताप उपचार, मशीनिंग रेफरेंस सतह, शॉट पीनिंग या पॉलिशिंग की आवश्यकता हो सकती है।
ध्यान देने योग्य बात यह है कि हर सतह उपचार से आयामों में परिवर्तन आ सकता है। उदाहरण के लिए, सैंडब्लास्टिंग पतली दीवारों के किनारों पर हल्की घिसाई कर सकती है, स्प्रे पेंटिंग से एक तरफ कुछ दर्जन माइक्रोमीटर से लेकर कुछ सौ माइक्रोमीटर तक की फिल्म मोटाई जुड़ सकती है, और इलेक्ट्रोप्लेटिंग परत भी फिटिंग गैप बदल सकती है। इसलिए असेंबली पुर्ज़ों और स्नैप-फिट पुर्ज़ों के लिए केवल सैद्धांतिक आयामों के आधार पर डिजाइन नहीं किया जा सकता; पोस्ट-प्रोसेसिंग में होने वाली वृद्धि-घटाव को भी सहनशीलता श्रृंखला विश्लेषण में शामिल करना होगा। ब्लूप्रिंट 3डी परियोजना समीक्षा में आम तौर पर बाहरी सतह, फिटिंग सतह और रेफरेंस सतह को अलग-अलग चिन्हित किया जाता है ताकि एक ही उपचार मानक सभी क्षेत्रों पर लागू न हो।
4. आयामी पुनः-जांच और बैच एकरूपता: अनुभव के बजाय डेटा का उपयोग
पोस्ट-प्रोसेसिंग पूरी होने के बाद गुणवत्ता का आकलन केवल आँखों पर निर्भर नहीं होना चाहिए। कार्यात्मक पुर्ज़ों के लिए, ड्रॉइंग और उपयोग के अनुसार निरीक्षण आइटम तय किए जाने चाहिए: लंबाई, चौड़ाई, ऊँचाई और छेद की दूरी के लिए वर्नियर कैलिपर, छेद व्यास के लिए पिन गेज, थ्रेड के लिए थ्रेड गेज, तथा जटिल सतहों के लिए CMM या 3D स्कैनिंग। ±0.10 mm के भीतर महत्वपूर्ण आयामों के लिए केवल साधारण हैंडहेल्ड उपकरणों पर निर्भर रहना जोखिम भरा है; इसके लिए फिक्स्चर, विशेष गेज या CMM से पुष्टि करनी चाहिए। हर बैच में कम-से-कम प्रथम-टुकड़ा, अंतिम-टुकड़ा और प्रमुख स्थानों की सैंपल जाँच कर रिकॉर्ड बनाना चाहिए।
बैच एकरूपता में रंग, चमक, बनावट और मार्किंग भी शामिल हैं। रंगे हुए PA12 पुर्ज़ों में बैच-टू-बैच रंग अंतर सबसे आसानी से दिखाई देता है, जिसका कारण पाउडर बैच, पूर्व-प्रसंस्करण की स्वच्छता, डाई बाथ की सांद्रता, तापमान और समय में अंतर हो सकता है। व्यवहार्य तरीका यह है कि एक ही परियोजना के समान रंग वाले पुर्ज़ों को एक साथ प्रोसेस किया जाए, रंगाई का तापमान, समय और बाथ अनुपात रिकॉर्ड किया जाए, और तुलना के लिए कलर स्वैच या प्रथम-टुकड़ा सुरक्षित रखा जाए। ब्रांड डिस्प्ले पुर्ज़ों के लिए, डिलीवरी मानक में रंग-अंतर की सहनशीलता स्पष्ट रूप से लिखी जानी चाहिए, केवल “काला” या “धूसर” जैसे अस्पष्ट शब्दों में नहीं।
5. परियोजना प्रबंधन: पोस्ट-प्रोसेसिंग को समय-सीमा, लागत और जोखिम योजना में शामिल करना
पोस्ट-प्रोसेसिंग अक्सर वह चरण है जिसकी समय-सीमा को कम आँका जाता है। किसी बैच प्रोजेक्ट में प्रिंटिंग समय केवल 24 घंटे हो सकता है, लेकिन पाउडर हटाना, क्योरिंग, घिसाई, स्प्रे पेंटिंग, निरीक्षण और पैकेजिंग में 2-5 दिन लग सकते हैं। यदि बाहरी कोटिंग, इलेक्ट्रोप्लेटिंग या ताप उपचार शामिल हो, तो उत्पादन शेड्यूल और रीवर्क विंडो को भी ध्यान में रखना होगा। परियोजना प्रबंधक को कोटेशन और शेड्यूल बनाते समय पोस्ट-प्रोसेसिंग को अलग-अलग ट्रैक करने योग्य चरणों में बाँटना चाहिए और महत्वपूर्ण प्रक्रियाओं के लिए बफर रखना चाहिए, ताकि “प्रिंट पूरा होते ही डिलीवरी” जैसी गलत धारणा न बने।
लागत के संदर्भ में, पोस्ट-प्रोसेसिंग में श्रम का हिस्सा प्रिंटिंग से भी अधिक हो सकता है, विशेषकर डिस्प्ले पुर्ज़ों, पारदर्शी पुर्ज़ों और उच्च बाहरी रूप-गुणवत्ता वाले भागों में। प्रभावी तरीका यह है कि डिजाइन चरण में पहुँच से बाहर मृत-कोण कम किए जाएँ, अनावश्यक उच्च-सटीकता आवश्यकताओं से बचा जाए, दृश्य और अदृश्य सतहों को अलग-अलग स्तर दिया जाए, और नमूनों से रूप-रंग मानक की पुष्टि की जाए। जिन परियोजनाओं में ग्राहक की आवश्यकता स्पष्ट नहीं है, उनके लिए पहले छोटे बैच में प्रक्रिया नमूना डिलीवर करना बेहतर होता है, ताकि स्पर्श, रंग और सतह गुणवत्ता की पुष्टि के बाद ही बड़े पैमाने पर उत्पादन शुरू किया जाए।
निष्कर्ष: पोस्ट-प्रोसेसिंग का मानकीकरण 3D प्रिंटिंग को स्थिर निर्माण की ओर ले जाने वाला निर्णायक मोड़ है
3D प्रिंटिंग की पोस्ट-प्रोसेसिंग तय करती है कि कोई पुर्जा “प्रिंट हो गया” से “स्थिर रूप से डिलीवर किया जा सकता है” के स्तर तक कितनी जल्दी पहुँचता है। सपोर्ट हटाना, पाउडर निकालना, सफाई, क्योरिंग, सतह उपचार और पुनः-जांच—हर चरण बाहरी रूप, आयाम, ताकत और ग्राहक अनुभव को प्रभावित करता है। कंपनियों को 3D प्रिंटिंग सेवा चुनते समय यह देखना चाहिए कि क्या आपूर्तिकर्ता के पास प्रक्रिया समीक्षा, पोस्ट-प्रोसेसिंग पैरामीटर रिकॉर्ड, गुणवत्ता निरीक्षण और बैच ट्रेसबिलिटी की क्षमता है। ब्लूप्रिंट 3डी का मूल्य इसी में है कि वह डिजाइन, निर्माण, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी को एक ही जीवनचक्र श्रृंखला में प्रबंधित करता है, ताकि ग्राहक को पूर्वानुमेय, पुनरीक्षण योग्य और निरंतर बेहतर होने वाले वास्तविक परिणाम मिलें।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।