
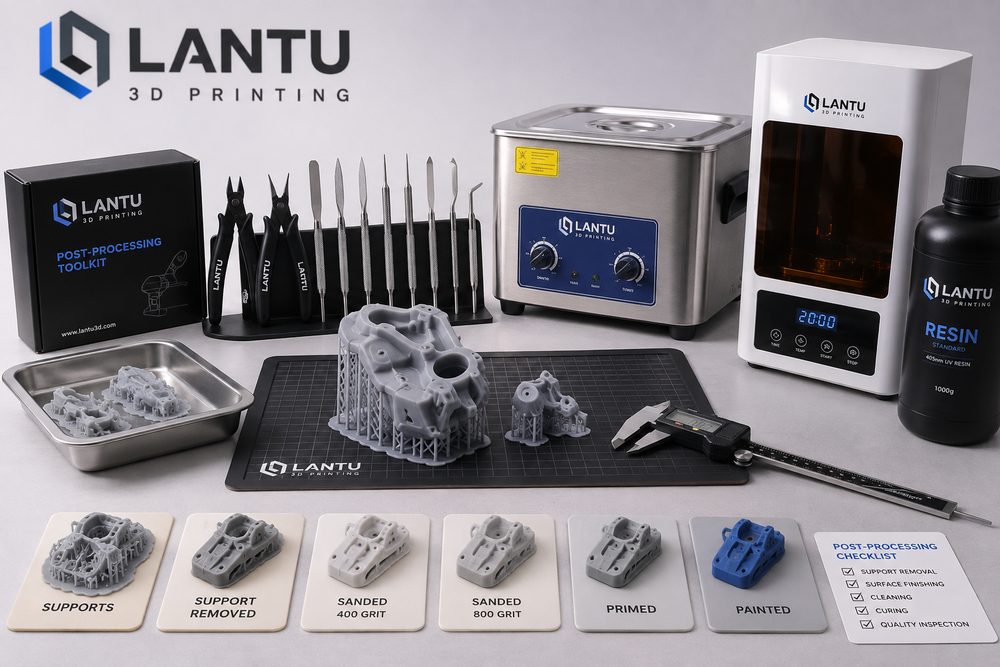
はじめに:なぜ後処理が部品の実際の納品可否を左右するのか
多くの企業の3Dプリント案件では、プリンタが成形を完了した時点は、納品までの流れの中間点にすぎません。顧客が本当に受け入れるのは、組み立て可能で、展示可能で、試験可能で、追跡可能な最終部品であり、装置から取り出したばかりの荒材ではありません。SLA光硬化、SLSナイロン、金属SLMを例にすると、未処理の部品には支え跡、粉末残り、積層痕、バリ、局所的な反り、表面色ムラなどがしばしば残ります。後処理に標準化された手順がなければ、同じロットの部品でも外観差、寸法のずれ、組立感のばらつきが発生し、最終的に検収へ影響します。
ブループリント3Dは、設計から実物納品までの全ライフサイクル管理を重視しています。したがって後処理は「印刷後の付加作業」ではなく、製造プランの一部です。成熟した案件では、見積、工程レビュー、DFMの段階で後処理の目標を定義します。たとえば、表面粗さRa 3.2-6.3μm、重要穴位置の公差±0.15mm、外観面に目立つサポート断点を残さない、染色ロットの色差を許容範囲内に抑える、といった具合です。こうした指標を前倒しで設定してこそ、後処理は経験頼みの応急措置ではなく、制御可能なエンジニアリング工程になります。
1. サポート除去と粉末除去:構造損傷を次工程へ持ち込まない
SLA、DLP、金属SLMの部品には通常サポート構造が必要で、SLSナイロンでは粉末除去が必要です。サポート除去は一見単純ですが、外観面と薄肉構造の健全性に直接影響します。壁厚が1.2mm未満の樹脂部品では、サポート接点が可視面や応力のかかる縁にあると、取り外し時に白化、欠け、微小亀裂が生じやすくなります。より合理的なのは、設計レビューでA面、B面、不可視面を区別し、サポート痕を後で研磨できる場所、または見えない場所に集約し、接点径と密度も制御することです。
SLSナイロン部品の粉末除去は、盲穴、深い溝、格子、内部流路が重点です。PA12粉末が孔内部に残ると、組立、重量、後続の染色均一性に影響します。実際の生産では、圧縮空気、振動による粉落とし、柔らかいブラシ、超音波補助などを組み合わせます。細長い流路や複雑な中空構造では、設計段階で排粉孔を設けるべきで、孔径は通常3-5mm未満にしないことが推奨されます。納品前には、重量測定、内視鏡検査、または気流試験で粉末除去の状態を確認します。
2. 洗浄と二次硬化:光硬化部品の性能安定化の要
光硬化樹脂部品はプラットフォームから取り外した直後、表面に未反応樹脂が残っていることがよくあります。洗浄が不十分だと表面がべたつき、塗装の密着性も低下します。逆に洗浄しすぎると、薄肉部が液を吸って膨張したり、脆化リスクが高まったりします。一般的な工程は、イソプロパノールまたは専用洗浄液で段階的に洗浄し、部品サイズに応じて浸漬時間を調整する方法です。小型精密部品の場合、1回の洗浄は通常3-8分に抑え、その後に新しい洗浄液で再洗浄して残留汚染を減らします。
二次硬化は硬度、耐熱性、寸法安定性に影響します。硬化時間、光強度、温度が高すぎると樹脂部品の収縮が増える可能性があり、逆に硬化不足では長期強度と耐薬品性が不安定になります。エンジニアリング案件では、硬化条件を工程表に明記すべきです。たとえば、405nm UV、40-60℃、10-30分とし、材料サプライヤーの推奨に基づいて検証します。組立部品については、硬化前後で重要寸法を抜き取り検査し、収縮傾向を記録して、次回のプリント補正に反映させます。
3. 表面処理:積層痕の改善から機能表面の実現へ
表面処理は単に「見た目を良くする」ためだけのものではありません。サンドブラスト、バレル研磨、手研磨、化学蒸気平滑化、ポリッシュ、塗装、電解めっき、染色は、摩擦係数、塗膜密着性、シール性、触感を変えます。SLS PA12はサンドブラストにより浮いた粉を除去し、均一なマット表面を得られます。典型的には、ざらついた粉感からより均質な触感へ改善されます。樹脂部品は多段階のサンドペーパー研磨とプライマー充填により、展示モデルや外観確認用の要求を満たせます。金属SLM部品では、熱処理、機械加工による基準面出し、ショットピーニング、ポリッシュによって機能表面を得ることがあります。
注意すべき点は、どの表面処理も寸法変化を伴い得ることです。たとえばサンドブラストは薄肉エッジをわずかに削り、塗装は片側で数十マイクロメートルから数百マイクロメートルの膜厚を追加し、めっき層も嵌合隙間を変えます。そのため、組立部品やスナップフィット部品では、理論寸法だけで設計してはいけません。後処理による増減量を公差解析に組み込む必要があります。ブループリント3Dでは、工程レビュー時に外観面、嵌合面、基準面をそれぞれ区別して示し、同一の処理基準をすべての領域に当てはめないようにしています。
4. 寸法再検査とロット一貫性:経験ではなくデータで判断する
後処理完了後の品質判断を、目視だけに頼るべきではありません。機能部品については、図面と用途に応じて検査項目を設定します。ノギスによる長さ、幅、高さ、穴ピッチの測定、ピンゲージによる穴径確認、ねじゲージによるねじ確認、三次元測定機や3Dスキャンによる複雑曲面の検査などです。±0.10mm以内の重要寸法は、一般的な手持ち測定具だけではリスクが高く、治具、専用ゲージ、またはCMMでの再確認が必要です。各ロットでは少なくとも初品、最終品、重要位置を抜き取り検査し、記録を残します。
ロット一貫性には、色、光沢、質感、マーキングも含まれます。染色したPA12部品で最も色差が出やすいのは、粉末ロット、前処理の清浄度、染液濃度、温度、時間の違いが原因です。実行可能な方法は、同一案件の同色部品をまとめて処理し、染色温度、時間、浴比を記録し、色見本または初品を基準として残すことです。ブランド向けの展示部品では、「黒」「グレー」のような曖昧な表現ではなく、納品基準に色差許容を明確に定義する必要があります。
5. プロジェクト管理:後処理を納期、コスト、リスク計画に組み込む
後処理は、しばしば納期が過小評価される工程です。ロット案件の印刷時間は24時間で済むことがあっても、粉末除去、硬化、研磨、塗装、検査、梱包には2-5日かかる場合があります。外注の塗装、めっき、熱処理が入る場合は、さらに生産計画と再作業の余裕を考慮しなければなりません。プロジェクトマネージャーは、見積とスケジュール策定の際、後処理を追跡可能な節点に分解し、重要工程にバッファを設けるべきです。「印刷完了=即納品」という誤判断を避けるためです。
コスト面では、後処理の人件費比率が印刷そのものを上回ることがあります。特に展示部品、透明部品、高い外観品質が求められる部品で顕著です。効果的な方法は、設計段階で手の届かない死角を減らし、不要に高い精度要求を避け、可視面と不可視面を分け、サンプルで外観基準を確認することです。顧客要件がまだ不明確な案件では、まず少量の工程サンプルを納品し、手触り、色、表面品質を確認してから量産に進むことを推奨します。
まとめ:後処理の標準化こそ、3Dプリントが安定製造へ進む分岐点
3Dプリント後処理は、部品が「出力できる」状態から「安定して納品できる」状態へ移行できるかを決めます。サポート除去、粉末除去、洗浄、硬化、表面処理、再検査のすべてが、外観、寸法、強度、顧客体験に影響します。企業が3Dプリントサービスを選ぶ際は、供給側に工程レビュー、後処理パラメータの記録、品質検査、ロット追跡の能力があるかを確認すべきです。ブループリント3Dの価値は、設計、製造、後処理、検査、納品を同一のライフサイクル上で管理し、顧客に予測可能で、振り返り可能で、継続的に改善できる実体成果を提供する点にあります。