
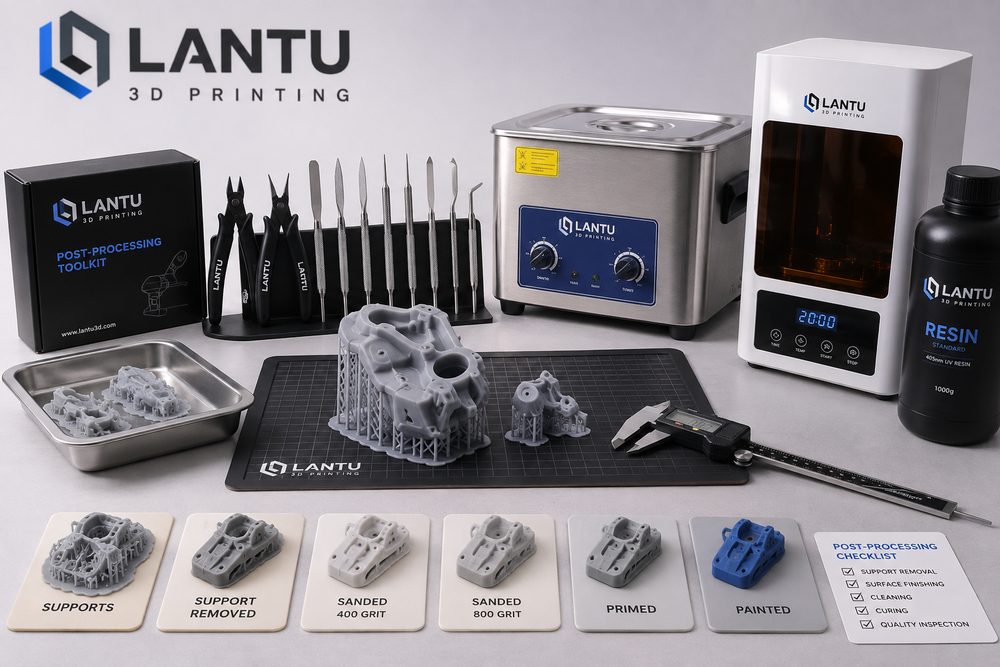
Introdução: por que o pós-processamento muitas vezes determina se a peça realmente pode ser entregue
Em muitos projetos empresariais de impressão 3D, a conclusão da impressão pela máquina é apenas uma etapa intermédia da cadeia de entrega. O que o cliente realmente aceita são peças finais que possam ser montadas, exibidas, testadas e rastreadas — e não apenas peças brutas recém-saídas do equipamento. Tomando como exemplo a fotopolimerização SLA, o nylon SLS e o metal SLM, as peças brutas costumam apresentar marcas de suporte, resíduos de pó, linhas de camada, rebarbas nas arestas, empeno localizado ou cor superficial irregular. Se o pós-processamento não seguir um fluxo padronizado, peças da mesma remessa podem apresentar diferenças de aparência, deriva dimensional e sensação de montagem inconsistente, comprometendo a aceitação do projeto.
A lantu3D dá ênfase à gestão do ciclo de vida completo, do conceito ao objeto físico entregue. Por isso, o pós-processamento não é uma operação “extra” após a impressão, mas parte integrante da solução de fabrico. Um projeto maduro define desde a fase de orçamento, revisão de processo e DFM os objetivos do pós-processamento, como rugosidade superficial Ra 3,2-6,3 μm, tolerância de furos críticos de ±0,15 mm, ausência de marcas visíveis de suporte nas faces externas e controlo da diferença de cor dentro de limites aceitáveis nas peças tingidas. Só com estes indicadores definidos antecipadamente o pós-processamento se torna um processo de engenharia controlável, em vez de uma correção baseada apenas na experiência do operador.
1. Remoção de suportes e do pó: evitar levar danos estruturais para a etapa seguinte
Peças em SLA, DLP e metal SLM geralmente exigem estruturas de suporte, enquanto peças em nylon SLS exigem remoção de pó. A remoção de suportes parece simples, mas afeta diretamente a integridade da superfície visível e das estruturas de parede fina. Em peças de resina com espessura inferior a 1,2 mm, se os pontos de suporte forem colocados em superfícies visíveis ou em arestas sujeitas a esforço, a remoção pode causar esbranquiçamento, lascas e microfissuras. Uma abordagem mais adequada é distinguir, na revisão de projeto, entre faces A, faces B e áreas invisíveis, concentrando as marcas de suporte em regiões que possam ser lixadas depois ou que não sejam visíveis, além de controlar o diâmetro e a densidade dos pontos de contacto.
Nas peças SLS em nylon, o foco da remoção do pó está em furos cegos, ranhuras profundas, grelhas e canais internos. Se o pó de PA12 permanecer dentro dos canais, pode afetar a montagem, o peso e a uniformidade do tingimento posterior. Na produção real, pode-se usar uma combinação de ar comprimido, vibração, escovas macias e assistência por ultrassons. Em canais estreitos ou cavidades internas complexas, deve-se prever furos de drenagem de pó na fase de projeto, normalmente com diâmetro não inferior a 3-5 mm, e confirmar a remoção antes da entrega por pesagem, inspeção endoscópica ou teste de fluxo de ar.
2. Limpeza e cura secundária: a chave para a estabilidade do desempenho das peças de fotopolímero
Depois de retiradas da plataforma, as peças de resina fotocurável costumam ter resíduos de resina não reagida na superfície. Uma limpeza insuficiente provoca superfície pegajosa e fraca adesão de pintura; uma limpeza excessiva pode levar a absorção de líquido, expansão em áreas de parede fina ou risco de fragilização. O processo habitual consiste em usar álcool isopropílico ou uma solução de limpeza específica em etapas, controlando o tempo de imersão de acordo com o tamanho da peça. Para peças pequenas e de precisão, cada ciclo de limpeza é normalmente mantido entre 3 e 8 minutos, seguido de uma segunda lavagem com solução limpa para reduzir a contaminação residual.
A cura secundária afeta dureza, resistência térmica e estabilidade dimensional. Se o tempo de cura, a intensidade luminosa e a temperatura forem demasiado elevados, a contração da peça de resina pode aumentar; se a cura for insuficiente, a resistência a longo prazo e a resistência química tornam-se instáveis. Em projetos de engenharia, os parâmetros de cura devem constar na ficha de processo, por exemplo UV de 405 nm, 40-60 ℃, 10-30 minutos, e ser validados conforme as recomendações do fornecedor do material. Em peças de montagem, é recomendável verificar amostralmente as dimensões críticas antes e depois da cura, registando a tendência de contração para compensações posteriores na impressão.
3. Tratamento de superfície: da melhoria das linhas de camada a superfícies funcionais
O tratamento de superfície não serve apenas para “deixar bonito”. Jateamento, vibroacabamento, lixagem manual, alisamento por vapor químico, polimento, pintura, galvanoplastia e tingimento alteram o coeficiente de atrito, a aderência do revestimento, o efeito de vedação e o tato. Depois de jateado, o PA12 SLS pode perder o pó superficial e ganhar um acabamento mate uniforme, com melhoria típica da sensação granulada para uma textura mais homogénea; peças de resina com lixagem em várias etapas e primer de enchimento podem satisfazer requisitos de modelos de exposição e validação visual; peças metálicas SLM podem exigir tratamento térmico, faces de referência maquinadas, granalhagem ou polimento para obter uma superfície funcional.
É importante notar que cada tratamento de superfície pode introduzir alterações dimensionais. Por exemplo, o jateamento pode corroer ligeiramente as arestas de paredes finas, a pintura pode acrescentar dezenas a centenas de micrómetros de espessura por face e a galvanoplastia também altera as folgas de encaixe. Por isso, em peças de montagem e componentes de encaixe, não basta projetar com as dimensões teóricas do modelo; é preciso incluir as variações do pós-processamento na análise da cadeia de tolerâncias. Na lantu3D, a revisão de projeto normalmente identifica separadamente faces estéticas, faces de encaixe e faces de referência, para evitar que um único padrão de tratamento seja aplicado a todas as áreas.
4. Reinspeção dimensional e consistência de lote: usar dados em vez de julgamento empírico
Depois do pós-processamento, a avaliação da qualidade não pode depender apenas da observação visual. Para peças funcionais, os itens de inspeção devem ser definidos conforme o desenho e a aplicação: paquímetro para comprimento, largura, altura e distância entre furos; calibradores tipo pino para diâmetro de furos; calibradores de rosca para roscas; e CMM ou scanner 3D para superfícies complexas. Para dimensões críticas dentro de ±0,10 mm, confiar apenas em instrumentos manuais comuns apresenta um risco elevado; é necessário combinar gabaritos, dispositivos de medição dedicados ou CMM para confirmação. Em cada lote, devem ser inspecionadas pelo menos a primeira peça, a última peça e posições críticas, com registo formal.
A consistência de lote inclui também cor, brilho, textura e marcações. As peças de PA12 tingidas são as que mais facilmente apresentam diferenças de cor entre lotes, devido a variações no lote do pó, limpeza prévia, concentração do banho de tinta, temperatura e tempo. Uma forma prática de controlo é processar em conjunto as peças de um mesmo projeto e mesma cor, registando temperatura, tempo e proporção do banho, além de conservar uma carta de cores ou a primeira peça como referência. Para peças de apresentação de marca, o padrão de entrega deve definir claramente a tolerância de diferença de cor, em vez de usar apenas termos vagos como “preto” ou “cinzento”.
5. Gestão do projeto: incluir o pós-processamento no prazo, custo e plano de risco
O pós-processamento é frequentemente a etapa mais subestimada no prazo de entrega. Um projeto de produção em série pode exigir apenas 24 horas de impressão, mas a remoção do pó, cura, lixagem, pintura, inspeção e embalagem podem precisar de 2 a 5 dias. Se houver subcontratação de pintura, galvanoplastia ou tratamento térmico, é necessário considerar também o planeamento da produção e a janela para retrabalho. Ao elaborar o orçamento e o cronograma, o gestor do projeto deve decompor o pós-processamento em etapas rastreáveis e reservar folga para as operações críticas, evitando a ideia errada de que “a impressão terminou, portanto já está pronto para entrega”.
Em termos de custo, a mão de obra do pós-processamento pode ultrapassar o custo da própria impressão, especialmente em peças de exposição, peças transparentes e componentes com requisitos estéticos elevados. Uma prática eficaz é reduzir, na fase de design, cantos mortos inacessíveis, evitar exigências de precisão desnecessárias, classificar as faces visíveis e não visíveis e validar o padrão estético com amostras. Em projetos em que as necessidades do cliente ainda não estão claras, recomenda-se entregar primeiro uma pequena amostra de processo para confirmar tato, cor e qualidade da superfície antes de avançar para a produção em série.
Conclusão: a padronização do pós-processamento é o divisor de águas para a impressão 3D se tornar fabrico estável
O pós-processamento na impressão 3D determina a distância entre “conseguir imprimir” e “conseguir entregar de forma estável”. Remoção de suportes, remoção de pó, limpeza, cura, tratamento de superfície e reinspeção afetam, em cada etapa, a aparência, a dimensão, a resistência e a experiência do cliente. Ao escolher um serviço de impressão 3D, as empresas devem avaliar se o fornecedor dispõe de revisão de processo, registo dos parâmetros de pós-processamento, inspeção de qualidade e rastreabilidade por lote. O valor da lantu3D está precisamente em gerir design, fabrico, pós-processamento, inspeção e entrega numa mesma cadeia de ciclo de vida, permitindo ao cliente obter resultados físicos previsíveis, auditáveis e continuamente otimizáveis.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.