
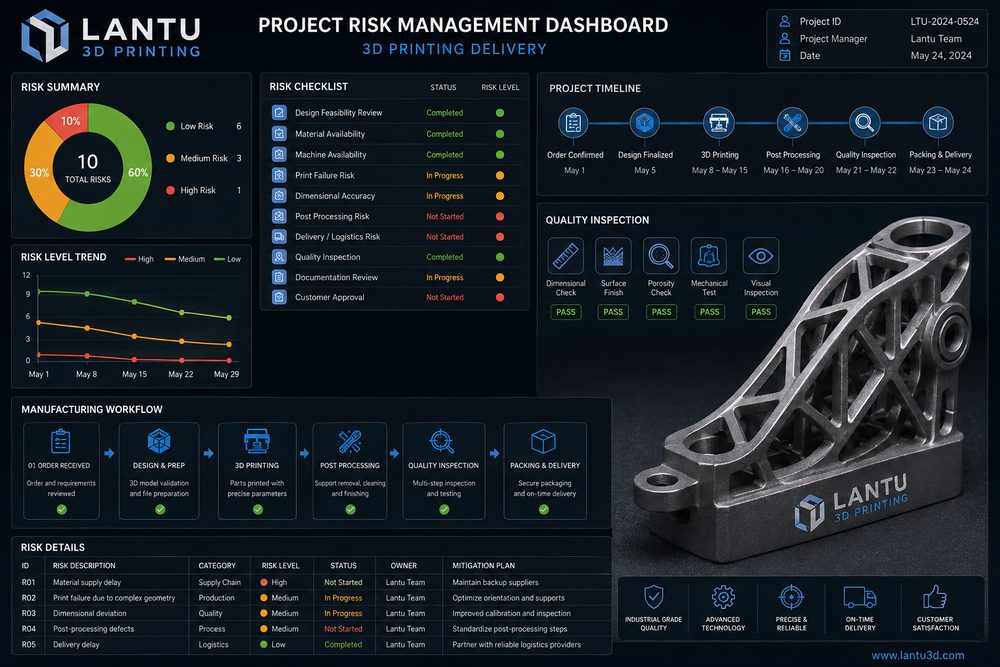
Giriş: 3D baskı projeleri çoğu zaman baskı başarısız olduğundan değil, yönetim başarısız olduğundan çöker
Kurumsal 3D baskı projelerinde gecikme, yeniden işleme ve anlaşmazlıklara yol açan asıl neden çoğu zaman ekipmanın parçayı üretememesi değildir; gereksinimlerin dondurulmaması, tasarımın üretilebilirlik açısından incelenmemesi, malzeme performansı ile kullanım senaryosunun örtüşmemesi, son işlem standartlarının belirsiz olması ve kabul kriterlerinin ortaklaştırılmamasıdır. Bir parça başarıyla basılmış olsa bile, renk sergileme ihtiyacını karşılamıyorsa, delik konumu montaja uymuyorsa, dayanım test için yetersizse ya da teslim tarihi doğrulama penceresini kaçırdıysa proje başarısız sayılabilir.
Bu nedenle 3D baskı proje yönetiminde risk kontrolü en başa alınmalıdır. lantu3D’nin tasarımdan fiziksel teslimata kadar yaşam döngüsü yönetimini vurgulaması da tam olarak bunu ifade eder: gereksinim, mühendislik kararı, üretim süreci, kalite kayıtları ve teslim kabulü birbirine bağlanır; böylece her kritik noktada net girişler, çıktılar ve sorumluluk sınırları oluşur.
Birinci aşama, gereksinim dondurma: Önce “kabul edilebilir sonuç” tanımlanmalı, sonra nasıl basılacağı tartışılmalıdır
Gereksinim aşamasındaki en büyük risk, müşteri ile üreticinin hedefi farklı anlamasıdır. Müşteri “bir numune yapın” diyebilir; ancak bu numune görünüm sergisi, montaj doğrulama, fonksiyon testi, fuar teşhiri veya küçük ölçekli kullanım denemesi için olabilir. Farklı kullanım amaçları farklı malzeme, hassasiyet, yüzey işlemi ve kabul standardı gerektirir. Örneğin sergileme parçası renk ve yüzeye odaklanırken, montaj parçası delik konumu ve boşluğa, fonksiyon parçası ise dayanım, sıcaklık ve kimyasal dirence odaklanır. Kullanım amacı net değilse, sonraki tüm proses seçimleri yanlış yöne gidebilir.
Proje başlangıcında en az altı bilgi grubu dondurulmalıdır: üç boyutlu model versiyonu, iki boyutlu teknik resim veya kritik ölçüler, kullanım senaryosu, malzeme performans gereksinimleri, görünüm seviyesi, teslim tarihi ve kabul yöntemi. Kritik ölçüler için toleranslar belirtilmelidir; örneğin genel dış ölçüler için ±0,2 mm, kritik delik aralıkları için ±0,1 mm, sonradan işlenecek delik konumları için ise talaşlı imalat standardı uygulanabilir. Görünüm için A yüzeyi, renk, doku ve izin verilen kusurlar açıkça tanımlanmalıdır. Gereksinim dondurma, değişiklik yapılamaz anlamına gelmez; aksine her değişiklik maliyet, süre ve kalite üzerindeki etkisiyle birlikte kayda alınmalıdır.
İkinci aşama, tasarım ve proses incelemesi: Üretim öncesinde sorunların çoğu yakalanabilir
DFM/DFAM incelemesi, yeniden işleme oranını düşürmenin temelidir. Sık görülen riskler arasında ince duvar, keskin köşelerde gerilme birikmesi, derin deliklerin temizlenememesi, kapalı iç boşluklardan tozun çıkarılamaması, montaj boşluğunun yetersiz olması, destek izlerinin görünür yüzeyde kalması, modelin manifold olmaması veya yüzey hataları bulunması yer alır. SLA reçine parçalar için ince duvarlar ve destek temas yüzeyleri kontrol edilmelidir; SLS naylon parçalar için toz tahliye delikleri ve eğilme riski incelenmelidir; metal SLM parçalar için ise termal gerilim, desteklerin sökülebilirliği ve sonraki talaşlı işleme payı özellikle değerlendirilmelidir.
Proses incelemesi malzeme ile kullanım amacını da eşleştirmelidir. PA12 tokluk ve karmaşık yapılar için uygundur, reçine yüksek detay ve görünüm doğrulaması için uygundur, metal ise yüksek dayanım ve sıcaklık dayanımı gereken senaryolarda tercih edilir; ancak her malzemenin bir sınırı vardır. Müşteri taşıma testi istiyorsa sadece “dayanımı yüksek” demek yeterli değildir; çekme dayanımı, ısı sapma sıcaklığı, katman yönüne bağlı performans farkları ve test kısıtları açıkça belirtilmelidir. Mühendislik kararları ne kadar şeffaf olursa, sonradan çıkacak anlaşmazlıklar o kadar azalır.
Üçüncü aşama, planlama ve kaynak yönetimi: Baskı, son işlem ve kontrol ayrı ayrı yönetilmelidir
Birçok gecikme, planlama süresinin aşırı iyimser tahmin edilmesinden kaynaklanır. Proje ekipleri çoğu zaman baskı süresini toplam teslim süresi olarak görür; ancak veri onarımı, yerleşim, ekipman kuyruğu, soğutma, destek sökme, temizleme ve kürleme, kumlama, boyama, vernikleme, talaşlı işlem, ölçüm ve paketleme süreçlerini göz ardı eder. Büyük bir SLS partisi on saatten fazla baskı sürebilir, fakat soğuma ve toz temizliği de aynı derecede zaman alır. Bir görünüm parçası hızlı basılabilir, ancak zımparalama ve boyama 2-4 gün sürebilir.
Risk kontrol yöntemi, aşamalı bir takvim oluşturmaktır: veri onayı, proses onayı, baskı başlangıcı, baskı bitişi, son işlem tamamlanması, kalite kontrol tamamlanması ve paketleme sevkiyatı. Her aşama için tahmini süre ve olağan dışı durum planı bulunmalıdır. Önemli projelerde ilk parça onayı önerilir; önce 1-2 parça teslim edilerek ölçü ve görünüm doğrulanır, ardından tam üretime geçilir. Fuar, lansman ve test penceresi olan projelerde en az yüzde 20-30 zaman tamponu bırakılmalıdır.
Dördüncü aşama, kalite kontrol: Kontrol kayıtları ile kabul anlaşmazlıkları azaltılabilir
Kalite kontrol, tüm projelere aynı standardı uygulamak yerine proje amacına göre kurulmalıdır. Görünüm parçaları yüzey, renk, katman izleri, destek izleri ve kaplama açısından; montaj parçaları delik çapı, delik aralığı, klipsler, dişler ve uyum boşluğu açısından; fonksiyon parçaları ise ağırlık, sertlik, sızdırmazlık, sıcaklık dayanımı veya yük testi açısından kontrol edilmelidir. Kontrol yöntemleri arasında kumpas, pim mastarı, diş mastarı, koordinat ölçüm cihazı, 3B tarama, fikstürle deneme montajı ve fotoğraf kaydı yer alabilir.
Her proje için asgari bir kalite kayıt paketi oluşturulması önerilir: nihai model versiyonu, malzeme lotu veya proses parametreleri, kritik ölçü örnekleme sonuçları, görünüm fotoğrafları, son işlem açıklaması ve olağan dışı durum kayıtları. Seri küçük partilerde ayrıca örnekleme oranı ve hatalı ürünlerin nasıl ele alındığı da kaydedilmelidir. Örneğin 100 adetlik küçük bir teslimatta kritik ölçüler için yüzde 10-20 örnekleme yapılabilir; sistematik sapma tespit edilirse örnekleme genişletilir ve neden analizi yapılır. Kalite kayıtları yalnızca kabul için değil, sonraki tekrar siparişler ve iyileştirmeler için de referans sağlar.
Beşinci aşama, teslim kabulü ve değişiklik yönetimi: Sorumluluk sınırları net yazılmalıdır
Teslim aşamasındaki risk, standardın belirsiz olması ve değişikliklerin sözlü kalmasıdır. Müşteri parçayı teslim aldıktan sonra, önceden belirtilmeyen bir standardı gerekçe göstererek yeniden işleme talep ederse; örneğin aniden daha yüksek parlaklık, daha dar tolerans veya farklı renk isterse, bu bir anlaşmazlık doğurur. Proje başlamadan önce kabul dayanağı netleştirilmelidir: model, teknik resim, numune, fotoğraf, renk kartelası veya yazılı standart. Proje yalnızca üç boyutlu modele göre üretiliyor ve iki boyutlu tolerans bulunmuyorsa, varsayılan hassasiyet aralığı ve son işlemin etkisi açıkça belirtilmelidir.
Değişiklik yönetimi de aynı derecede önemlidir. Model revizyonları, adet değişiklikleri, malzeme ikamesi, renk ayarları ve teslim tarihi öne çekmeleri mutlaka değişiklik kaydına dönüştürülmeli ve maliyet ile süre yeniden değerlendirilmelidir. Çok turlu iterasyon projelerinde dosyalar sürüm numarasıyla yönetilebilir; örneğin V1 yapı doğrulaması, V2 montaj optimizasyonu, V3 görünüm sunumu için kullanılabilir. Böylece farklı sürümlerin karışması önlenir ve sorun kaynağı daha kolay izlenir.
Sonuç: Risk yönetimi, 3D baskı teslimatını daha öngörülebilir hale getirir
3D baskı büyük bir esneklik sunar; ancak esneklik, yönetim eksikliği anlamına gelmez. Gereksinimlerin dondurulması, tasarım incelemesi, proses seçimi, planlamanın aşamalara bölünmesi, kalite kayıtları ve kabul standartları, kurumsal projelerin istikrarlı teslimatı için temel çerçevedir. lantu3D, yaşam döngüsü yönetimi yaklaşımıyla müşteri taslağını, mühendislik kararını ve fiziksel teslimatı birleştirir; bu da proje ekiplerinin belirsizliği azaltmasına ve 3D baskıyı hızlı prototipten güvenilir bir mühendislik teslim kabiliyetine dönüştürmesine yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.