
Introduction : l’échec d’un projet d’impression 3D n’est souvent pas un échec d’impression, mais un échec de gestion
Dans les projets d’impression 3D à l’échelle de l’entreprise, les véritables causes des retards, des reprises et des litiges ne sont généralement pas l’incapacité de la machine à former une pièce, mais plutôt l’absence de gel des besoins, l’absence de revue de fabricabilité de la conception, l’inadéquation entre les performances du matériau et le scénario d’utilisation, la définition floue des post-traitements et l’absence d’un cadre d’acceptation unifié. Même si une pièce est correctement imprimée, elle peut être considérée comme un échec si sa couleur ne correspond pas à l’attente de présentation, si les perçages ne permettent pas l’assemblage, si sa résistance n’est pas adaptée aux tests, ou si le délai de livraison fait manquer la fenêtre de validation.
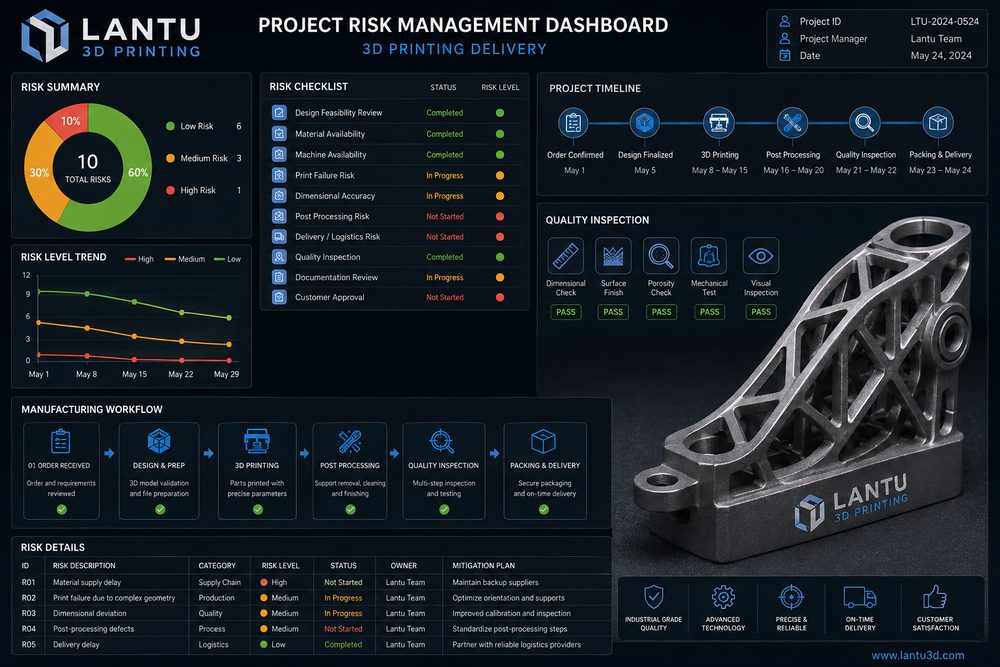
C’est pourquoi la gestion de projet en impression 3D doit déplacer le contrôle des risques en amont. L’approche de lantu3D, qui met l’accent sur la gestion du cycle de vie depuis le plan/la conception jusqu’à la livraison physique, consiste essentiellement à relier les besoins, les décisions d’ingénierie, le processus de fabrication, les enregistrements qualité et l’acceptation de livraison, afin que chaque point clé dispose d’entrées, de sorties et de responsabilités clairement définies.
1. Gel des besoins : définir d’abord le « résultat acceptables », puis discuter de la manière d’imprimer
Le principal risque au stade des besoins est une divergence de compréhension entre le client et le fabricant. Le client peut dire « faites un prototype », mais ce prototype peut servir à une présentation esthétique, à une vérification d’assemblage, à un test fonctionnel, à une exposition sur salon ou à un essai en petite série. Chaque usage implique des matériaux, une précision, un état de surface et des critères d’acceptation différents. Par exemple, une pièce d’exposition privilégie la couleur et l’apparence de surface, une pièce d’assemblage privilégie les positions de trous et les jeux, et une pièce fonctionnelle privilégie la résistance, la température et la résistance chimique. Si l’usage n’est pas clairement défini, tous les choix de procédé ultérieurs peuvent s’écarter de l’objectif.
Au lancement du projet, il convient de geler au moins six types d’informations : la version du modèle 3D, le plan 2D ou les cotes clés, le scénario d’utilisation, les exigences de performance du matériau, le niveau d’exigence esthétique, le délai de livraison et la méthode d’acceptation. Les cotes critiques doivent être assorties de tolérances, par exemple ±0,2 mm pour les formes générales, ±0,1 mm pour les entraxes critiques, et un traitement de type usinage pour les perçages après fabrication. Pour l’aspect, il faut préciser les faces A, la couleur, la texture et les défauts admissibles. Le gel des besoins ne signifie pas l’impossibilité de modifier ; cela signifie que toute modification doit enregistrer son impact sur le coût, le délai et la qualité.
2. Revue de conception et de procédé : détecter la majorité des problèmes avant la fabrication
La revue DFM/DFAM est essentielle pour réduire le taux de reprise. Les risques courants incluent des parois trop fines, des concentrations de contraintes aux angles vifs, des trous profonds impossibles à nettoyer, des cavités internes fermées impossibles à dépoudrer, un jeu d’assemblage insuffisant, des traces de supports situées sur les faces visibles, ou encore des modèles non-manifold ou présentant des défauts de maillage. Pour les pièces en résine SLA, il faut vérifier les parois fines et les surfaces de contact des supports ; pour les pièces en nylon SLS, il faut vérifier les trous d’évacuation de poudre et les risques de déformation ; pour les pièces métalliques en SLM, il faut évaluer en priorité les contraintes thermiques, la retirabilité des supports et la surépaisseur d’usinage nécessaire.
La revue de procédé doit également aligner le matériau sur l’usage. Le PA12 convient aux pièces nécessitant de la ténacité et des structures complexes, la résine convient aux détails fins et à la validation esthétique, et le métal convient aux scénarios de forte résistance et de tenue à la température ; toutefois, chaque matériau a ses limites. Si le client demande un test de charge, il ne suffit pas d’indiquer une « résistance élevée » : il faut préciser la résistance à la traction, la température de déformation thermique, les différences de performance selon l’orientation des couches et les limites du test. Plus les décisions d’ingénierie sont transparentes, moins il y a de litiges par la suite.
3. Planification et ressources : gérer séparément l’impression, le post-traitement et le contrôle
De nombreux retards proviennent d’estimations de planning trop optimistes. Les équipes projet confondent souvent le temps d’impression avec le délai total de livraison, en oubliant la réparation des données, le nesting, la file d’attente machine, le refroidissement, le retrait des supports, le lavage et le durcissement, le sablage, la teinture, la peinture, l’usinage, l’inspection et l’emballage. Un grand lot SLS peut s’imprimer en une dizaine d’heures, mais le refroidissement et le dépoudrage prennent également du temps ; une pièce de présentation peut s’imprimer très vite, mais le ponçage et la peinture peuvent prendre 2 à 4 jours.
La méthode de contrôle des risques consiste à établir un planning par étapes : validation des données, validation du procédé, démarrage de l’impression, fin d’impression, fin du post-traitement, fin du contrôle qualité, expédition emballée. Chaque jalon doit comporter un délai prévu et un plan de traitement des anomalies. Pour les projets importants, il est recommandé de prévoir une validation du premier article : livrer d’abord 1 à 2 pièces pour vérifier les dimensions et l’aspect, puis lancer la production complète. Pour les projets liés à des salons, lancements ou fenêtres de test, il faut conserver une marge de sécurité d’au moins 20 % à 30 %.
4. Contrôle qualité : réduire les litiges d’acceptation grâce aux enregistrements de contrôle
Le contrôle qualité doit être centré sur l’usage du projet, et non appliquer le même standard à toutes les pièces. Les pièces d’aspect doivent être contrôlées sur la surface, la couleur, les couches visibles, les traces de supports et les revêtements ; les pièces d’assemblage doivent être vérifiées sur le diamètre des trous, l’entraxe, les clips, les filetages et les jeux d’ajustement ; les pièces fonctionnelles peuvent aussi nécessiter des contrôles de masse, de dureté, d’étanchéité, de tenue à la température ou de charge. Les méthodes de contrôle peuvent inclure le pied à coulisse, les piges, les jauges de filetage, la CMM, le scan 3D, l’essai de montage sur gabarit et la prise de photos.
Il est recommandé de constituer pour chaque projet un dossier qualité minimal : version finale du modèle, lot de matériau ou paramètres de procédé, résultats d’échantillonnage des cotes clés, photos de l’apparence, description du post-traitement et enregistrements des anomalies. Pour les pièces en série, il faut également enregistrer le taux d’échantillonnage et le traitement des non-conformités. Par exemple, pour une livraison en petite série de 100 pièces, on peut échantillonner 10 % à 20 % des cotes critiques ; en cas d’écart systémique, il faut augmenter l’échantillonnage et analyser la cause. Les enregistrements qualité ne servent pas seulement à l’acceptation, ils fournissent aussi une base pour les réachats et les itérations futures.
5. Acceptation de livraison et gestion des modifications : clarifier la frontière de responsabilité
Le risque au stade de la livraison vient d’un standard insuffisamment défini et d’une gestion orale des modifications. Une fois la pièce reçue, si le client exige une reprise sur la base d’un critère non communiqué au préalable, par exemple une brillance plus élevée, une tolérance plus serrée ou une autre couleur, cela génère un litige. Avant le lancement du projet, il faut préciser la base d’acceptation : modèle, plan, échantillon, photos, nuancier ou norme écrite. Si le projet est fabriqué uniquement à partir d’un modèle 3D sans tolérance 2D, il faut indiquer la plage de précision par défaut ainsi que l’effet du post-traitement.
La gestion des modifications est tout aussi importante. Toute modification du modèle, du volume, du matériau, de la couleur ou de l’échéance doit faire l’objet d’un enregistrement de changement, avec réévaluation des coûts et des délais. Pour les projets itératifs en plusieurs versions, on peut utiliser une gestion par numéros de version, par exemple V1 pour valider la structure, V2 pour optimiser l’assemblage et V3 pour passer à l’aspect final de présentation. Cela évite de mélanger plusieurs versions et facilite le traçage de l’origine des problèmes.
Conclusion : la gestion des risques rend la livraison en impression 3D plus prévisible
L’impression 3D offre une grande flexibilité, mais la flexibilité ne signifie pas qu’il est possible de se passer de gestion. Le gel des besoins, la revue de conception, le choix du procédé, la décomposition du planning, les enregistrements qualité et les critères d’acceptation constituent le cadre de base pour une livraison stable des projets en entreprise. En s’appuyant sur une logique de gestion du cycle de vie, lantu3D relie les plans du client, les décisions d’ingénierie et la livraison concrète, afin d’aider les équipes projet à réduire l’incertitude et à faire passer l’impression 3D du statut d’outil de prototypage rapide à celui de capacité fiable de livraison d’ingénierie.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.