
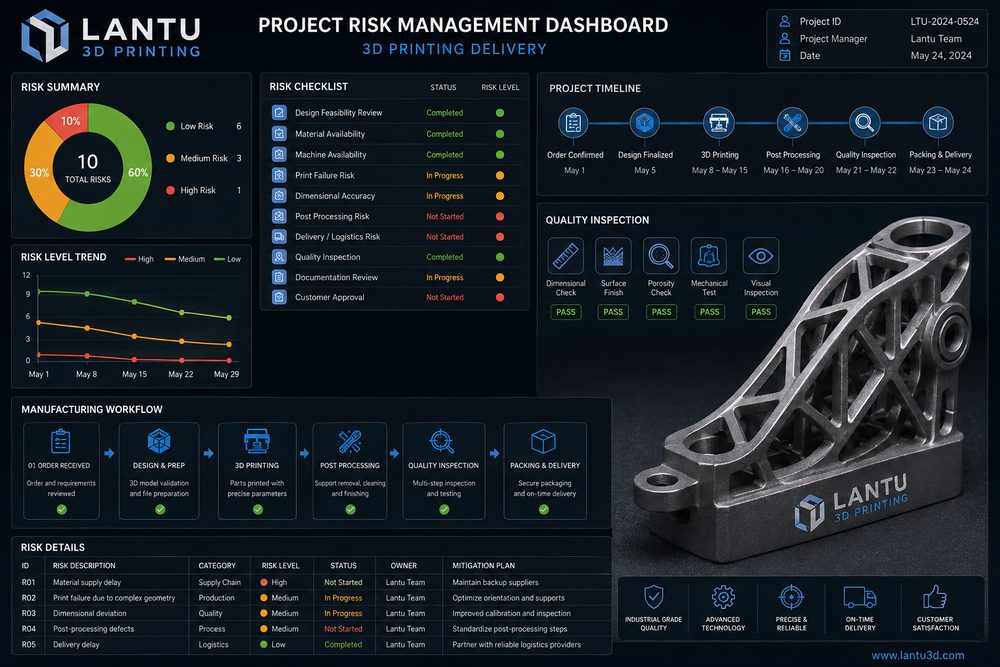
Introdução: em projetos de impressão 3D, a falha muitas vezes não está na impressão, mas na gestão
Em projetos corporativos de impressão 3D, as verdadeiras causas de atrasos, retrabalho e disputas raramente são a incapacidade do equipamento de formar a peça. O problema costuma estar em requisitos não congelados, ausência de revisão de manufaturabilidade do design, incompatibilidade entre desempenho do material e o cenário de uso, padrões de pós-processamento mal definidos e critérios de aceitação inconsistentes. Mesmo que uma peça seja impressa com sucesso, ela ainda pode ser considerada um fracasso do projeto se a cor não atender ao requisito de apresentação, os furos não permitirem a montagem, a resistência não servir para testes ou o prazo de entrega perder a janela de validação.
Por isso, a gestão de projetos de impressão 3D precisa antecipar o controle de riscos. A lantu3D enfatiza a gestão do ciclo de vida do conceito ao produto físico, o que, na essência, significa conectar requisitos, decisões de engenharia, processo de fabricação, registros de qualidade e aceitação da entrega, garantindo que cada ponto crítico tenha entradas, saídas e responsabilidades claramente definidas.
1. Congelamento de requisitos: primeiro defina o “resultado aceito”, depois discuta como imprimir
O maior risco na fase de requisitos é a falta de alinhamento entre cliente e fabricante sobre o objetivo do projeto. O cliente pode dizer “quero um protótipo”, mas esse protótipo pode servir para apresentação visual, validação de montagem, teste funcional, exposição em feira ou avaliação de pré-série. Cada uso exige materiais, precisão, acabamento superficial e critérios de aceitação diferentes. Por exemplo, peças de apresentação priorizam cor e superfície; peças de montagem priorizam furos e folgas; peças funcionais priorizam resistência, temperatura e resistência química. Se o uso não estiver claro, todas as escolhas de processo posteriores podem seguir na direção errada.
No início do projeto, ao menos seis grupos de informações devem ser congelados: versão do modelo 3D, desenho 2D ou dimensões críticas, cenário de uso, requisitos de desempenho do material, nível de aparência, prazo de entrega e método de aceitação. As dimensões críticas devem ter tolerâncias definidas, por exemplo: contorno geral ±0,2 mm, distância entre furos críticos ±0,1 mm e furos com pós-usinagem tratados conforme padrão de usinagem. Para aparência, é preciso esclarecer a face A, cor, textura e defeitos permitidos. Congelar requisitos não significa impedir mudanças; significa que qualquer alteração deve registrar seu impacto em custo, prazo e qualidade.
2. Revisão de design e processo: descubra a maior parte dos problemas antes da fabricação
A revisão DFM/DFAM é o núcleo da redução de retrabalho. Riscos comuns incluem paredes finas demais, concentração de tensão em cantos agudos, furos profundos difíceis de limpar, cavidades fechadas sem saída para pó, folgas insuficientes para montagem, marcas de suporte em áreas visuais, modelos não-manifold ou com geometrias defeituosas. Em peças de resina SLA, é necessário verificar paredes finas e áreas de contato dos suportes; em peças de nylon SLS, devem ser analisados os furos de remoção de pó e o risco de empenamento; em peças metálicas SLM, é essencial avaliar tensão térmica, removibilidade dos suportes e sobremetal para usinagem posterior.
A revisão de processo também deve alinhar material e aplicação. O PA12 é adequado para tenacidade e estruturas complexas, a resina é indicada para alto nível de detalhe e validação visual, e o metal é ideal para alta resistência e cenários de temperatura elevada — mas cada material tem limites. Se o cliente precisa de testes de carga, não basta dizer que o material é “mais resistente”; é necessário informar resistência à tração, temperatura de deformação térmica, diferenças de desempenho entre direções de camadas e limitações de teste. Quanto mais transparentes forem as decisões de engenharia, menores serão as disputas no final.
3. Programação e recursos: separe impressão, pós-processamento e inspeção
Muitos atrasos acontecem porque a estimativa de cronograma é excessivamente otimista. As equipes costumam considerar apenas o tempo de impressão como prazo de entrega, ignorando reparo de arquivos, preparação de layout, fila da máquina, resfriamento, remoção de suportes, lavagem e cura, jateamento, tingimento, pintura, usinagem, inspeção e embalagem. Um lote grande em SLS pode imprimir por muitas horas, mas o resfriamento e a remoção do pó também consomem tempo; uma peça de apresentação pode sair rapidamente da impressora, porém o lixamento e a pintura podem exigir de 2 a 4 dias.
A forma de controlar esse risco é criar um cronograma por etapas: confirmação dos dados, confirmação do processo, início da impressão, conclusão da impressão, conclusão do pós-processamento, conclusão da qualidade e envio embalado. Cada etapa deve ter prazo previsto e plano de tratamento para desvios. Em projetos importantes, recomenda-se uma validação da primeira peça, entregando 1 ou 2 unidades para verificar dimensões e aparência antes de iniciar a produção total. Para projetos ligados a feiras, lançamentos ou janelas de teste, é prudente reservar pelo menos 20% a 30% de margem de tempo.
4. Controle de qualidade: reduza disputas de aceitação com registros de inspeção
O controle de qualidade deve ser orientado pelo uso do projeto, e não por um padrão único aplicado a todos os casos. Peças visuais exigem inspeção de superfície, cor, linhas de camada, marcas de suporte e pintura; peças de montagem exigem verificação de diâmetro de furos, distância entre furos, encaixes, roscas e folgas; peças funcionais ainda podem exigir pesagem, dureza, vedação, resistência térmica ou teste de carga. Os métodos de inspeção podem incluir paquímetro, calibradores de pinos, calibradores de rosca, máquina de medição por coordenadas, escaneamento 3D, montagem em gabarito e registro fotográfico.
É recomendável criar, para cada projeto, um pacote mínimo de registros de qualidade: versão final do modelo, lote do material ou parâmetros do processo, resultados de amostragem das dimensões críticas, fotos de aparência, instruções de pós-processamento e registros de tratamento de anomalias. Para peças em lote, também é importante registrar a taxa de amostragem e o método de tratamento de defeitos. Por exemplo, em uma entrega de 100 peças de pequeno lote, pode-se inspecionar de 10% a 20% das dimensões críticas; se surgir um desvio sistêmico, a amostragem deve ser ampliada e a causa analisada. Os registros de qualidade não servem apenas para aceitação, mas também para futuras recompras e iterações.
5. Aceitação da entrega e gestão de mudanças: deixe claras as fronteiras de responsabilidade
Na etapa de entrega, o risco está na falta de definição do padrão e na verbalização das mudanças. Depois de receber as peças, o cliente pode exigir retrabalho com base em critérios não informados anteriormente, como maior brilho, tolerâncias mais apertadas ou cor diferente, o que gera conflitos. Antes do início do projeto, a base de aceitação deve ser claramente definida: modelo, desenho, amostra, fotos, carta de cores ou padrão escrito. Se o projeto for produzido apenas com base no modelo 3D, sem tolerâncias em desenho 2D, é preciso informar a faixa padrão de precisão e o impacto do pós-processamento.
A gestão de mudanças é igualmente importante. Alterações de modelo, quantidade, troca de material, ajuste de cor e antecipação de prazo devem gerar um registro de mudança e uma nova avaliação de custo e cronograma. Em projetos com várias iterações, é útil controlar os arquivos por versão, por exemplo: V1 para validação estrutural, V2 para otimização de montagem e V3 para acabamento de apresentação. Dessa forma, evita-se o uso misturado de versões diferentes e fica mais fácil rastrear a origem dos problemas.
Conclusão: a gestão de riscos torna a entrega em impressão 3D mais previsível
A impressão 3D é altamente flexível, mas flexibilidade não significa dispensar gestão. Congelamento de requisitos, revisão de design, seleção de processo, desdobramento do cronograma, registros de qualidade e critérios de aceitação formam a estrutura básica para entregas estáveis em projetos corporativos. A lantu3D conecta o conceito do cliente, o julgamento de engenharia e a entrega física por meio de uma visão de gestão do ciclo de vida, ajudando as equipes a reduzir incertezas e a transformar a impressão 3D de uma ferramenta de prototipagem rápida em uma capacidade confiável de entrega de engenharia.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.