
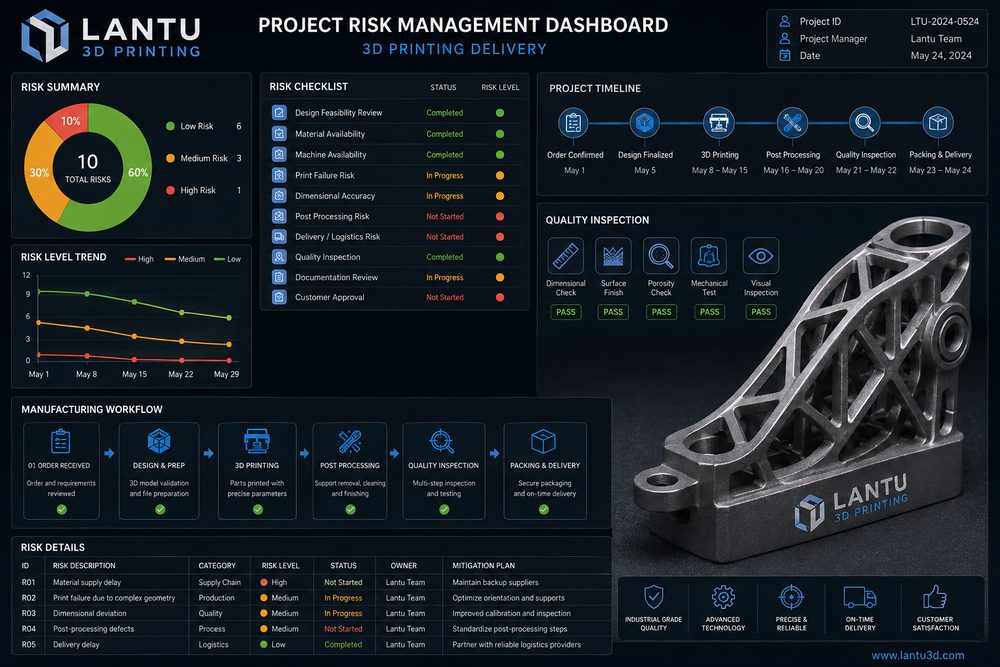
はじめに:3Dプリント案件の失敗は、プリント失敗ではなく管理失敗で起こることが多い
企業向け3Dプリント案件で、納期遅延、手戻り、紛争の本当の原因になるのは、設備が造形できないことではありません。要件が凍結されていない、設計が製造性レビューを受けていない、材料性能が使用シーンに合っていない、後処理基準が曖昧、検収条件が統一されていない、といった管理上の問題です。部品が無事に造形できたとしても、色が展示要件に合わない、穴位置が組み立てに合わない、強度が試験に適さない、納品時期が検証ウィンドウに間に合わないのであれば、そのプロジェクトは失敗と見なされます。
そのため、3Dプリントのプロジェクト管理ではリスク対策を前倒しで行う必要があります。ブループリント3Dが重視する、設計から実物納品までのライフサイクル管理とは、要件、エンジニアリング判断、製造プロセス、品質記録、納品検収をつなぎ、各重要ポイントに明確な入力・出力・責任範囲を持たせることにほかなりません。
一、要件凍結:まず「検収可能な成果」を定義し、その後で造り方を決める
要件段階で最も大きいリスクは、顧客と製造側の認識が一致しないことです。顧客は「サンプルを1つ作ってほしい」と言っても、そのサンプルが外観確認用なのか、組立検証用なのか、機能試験用なのか、展示会用なのか、小ロット試用なのかは異なります。用途が違えば、必要な材料、精度、表面処理、検収基準も変わります。たとえば展示品は色と表面が重要で、組立品は穴位置とすき間、機能品は強度、温度、耐薬品性が重要です。用途が不明確なままでは、以降の工程選定がすべてずれる可能性があります。
プロジェクト開始時には、少なくとも次の6項目を凍結すべきです。3Dモデルの版数、2D図面または重要寸法、使用シーン、材料性能要件、外観グレード、納期、検収方法です。重要寸法には公差を明記し、たとえば一般外形は±0.2mm、重要な穴ピッチは±0.1mm、後加工する穴位置は機械加工基準で扱うなどと定めます。外観については、A面、色、テクスチャ、許容欠陥を明確にします。要件凍結は変更不可を意味するのではなく、変更が発生した場合に、そのコスト、周期、品質への影響を記録するという意味です。
二、設計・工程レビュー:製造前に大半の問題を見つける
DFM/DFAMレビューは、手戻り率を下げるための中核です。典型的なリスクには、壁厚不足、鋭角部での応力集中、深穴のクリーニング不可、密閉空洞での粉抜き不可、組立クリアランス不足、サポート痕が外観面に出ること、モデルが非多様体であることや面抜けがあることなどがあります。SLA樹脂部品では薄肉部とサポート接触面を確認し、SLSナイロン部品では粉抜き孔と反りのリスクを確認し、金属SLM部品では熱応力、サポート除去性、後工程の切削代を重点的に評価する必要があります。
工程レビューでは、材料と用途の適合も確認します。PA12は靭性と複雑構造に適し、樹脂は高精細さと外観検証に適し、金属は高強度・耐熱用途に適していますが、いずれも適用範囲には限界があります。顧客が荷重試験を求めるなら、「強度が高い」と表現するだけでは不十分で、引張強度、熱変形温度、積層方向による性能差、試験上の制約まで説明する必要があります。エンジニアリング判断が透明であるほど、後工程での争いは少なくなります。
三、スケジュールとリソース:プリント、後処理、検査を分けて管理する
遅延の多くは、スケジュール見積もりが楽観的すぎることから生じます。多くのチームは造形時間だけを納期として捉え、データ修正、配置、設備待ち、冷却、サポート除去、洗浄・硬化、サンドブラスト、染色、塗装、機械加工、検査、梱包を見落としがちです。大型SLSバッチは造形に十数時間かかることがありますが、冷却と粉抜きにも同じくらい時間を要します。外観重視の展示品は造形が速くても、研磨と塗装に2〜4日かかることがあります。
リスク管理の方法は、段階別のスケジュールを組むことです。データ確認、工程確認、造形開始、造形完了、後処理完了、品質検査完了、梱包・出荷の各段階に、予定時間と異常時の対応策を設定します。重要案件では初品確認を推奨し、まず1〜2個を先行納品して寸法と外観を確認し、その後に量産へ進みます。展示会、発表会、試験期間に関わる案件では、少なくとも20〜30%の時間バッファを確保すべきです。
四、品質管理:検査記録で検収時の争議を減らす
品質管理は、すべての案件に同じ基準を当てはめるのではなく、案件の用途に応じて行うべきです。外観品では表面、色、積層痕、サポート痕、塗装を確認し、組立品では穴径、穴ピッチ、爪、ねじ、はめ合い隙間を確認し、機能品ではさらに重量、硬度、密封性、耐熱性、荷重試験が必要になる場合があります。検査方法には、ノギス、ピンゲージ、ねじゲージ、三次元測定機、3Dスキャン、治具試組み、写真記録などがあります。
各案件には、最小限の品質記録パッケージを作成することを推奨します。最終モデルの版数、材料ロットまたは工程パラメータ、重要寸法の抜取検査結果、外観写真、後処理の説明、異常対応記録です。量産小ロットでは、抜取検査率と不良対応方法も記録すべきです。たとえば100個の小ロット納品なら、重要寸法の10〜20%を抜取検査し、系統的な偏差が見つかった場合は抜取範囲を広げて原因を分析します。品質記録は検収のためだけでなく、次回発注や改善の根拠にもなります。
五、納品検収と変更管理:責任範囲を明確に書面化する
納品段階のリスクは、基準が不明確であり、変更が口頭で処理されることです。顧客が部品を受け取った後、事前に合意していない基準、たとえば急に高い光沢、小さい公差、異なる色を要求すると、争議につながります。プロジェクト開始前に、検収の根拠を明確にしておく必要があります。モデル、図面、サンプル、写真、カラーチャート、または書面基準のいずれを採用するのかを定めます。3Dモデルのみで製造し、2D公差がない場合は、標準の精度範囲と後処理の影響を明記します。
変更管理も重要です。モデル修正、数量変更、材料変更、色変更、納期前倒しは、すべて変更記録として残し、費用と期間を再評価する必要があります。複数回の反復がある案件では、版数管理を行い、たとえばV1は構造確認、V2は組立最適化、V3は展示用外観へ進めるといった運用が有効です。これにより異なる版の混在を防ぎ、問題の発生源も追跡しやすくなります。
まとめ:リスク管理によって3Dプリント納品はより予測可能になる
3Dプリントは非常に柔軟ですが、柔軟だからといって管理を省いてよいわけではありません。要件凍結、設計レビュー、工程選定、スケジュール分解、品質記録、検収基準は、企業案件を安定して納品するための基本枠組みです。ブループリント3Dはライフサイクル管理の考え方を通じて、顧客の設計図、エンジニアリング判断、実物納品をつなぎ、プロジェクトチームの不確実性を減らし、3Dプリントを迅速試作の道具から信頼できるエンジニアリング納品能力へと引き上げます。