
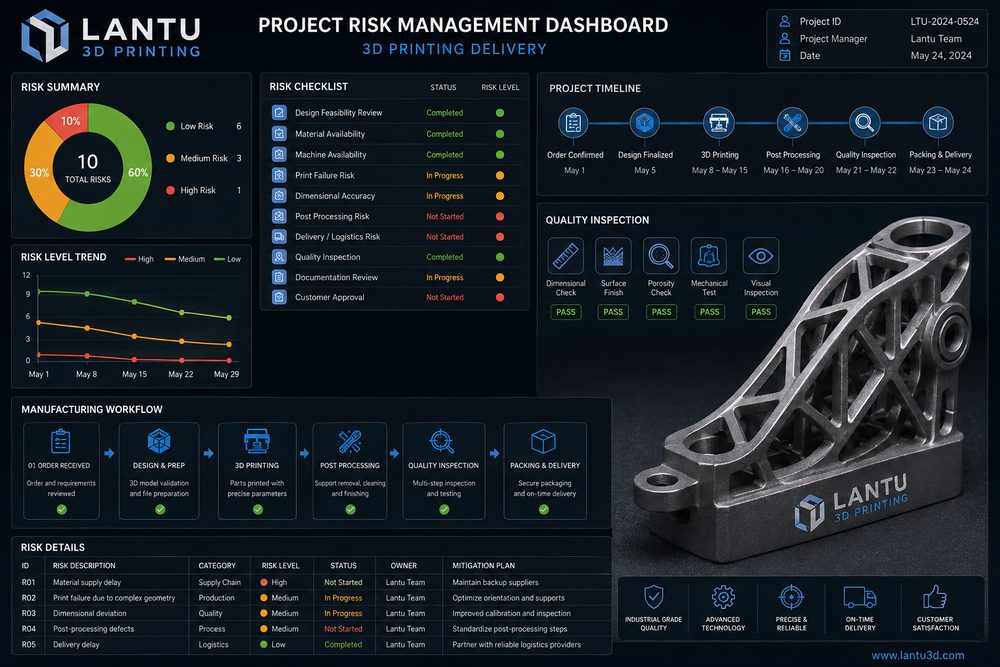
Pengenalan: Kegagalan projek pencetakan 3D sering kali bukan kegagalan cetakan, tetapi kegagalan pengurusan
Dalam projek pencetakan 3D peringkat perusahaan, punca sebenar yang menyebabkan kelewatan, kerja semula dan pertikaian selalunya bukan kerana peralatan tidak dapat membentuk komponen, tetapi kerana keperluan belum dibekukan, reka bentuk belum melalui semakan kebolehbuan, prestasi bahan tidak sepadan dengan senario penggunaan, standard pasca-pemprosesan kabur dan kaedah penerimaan tidak seragam. Walaupun sesuatu komponen berjaya dicetak, jika warna tidak memenuhi keperluan paparan, kedudukan lubang tidak boleh dipasang, kekuatan tidak sesuai untuk ujian atau masa penghantaran terlepas daripada tetingkap pengesahan, projek itu tetap dianggap gagal.
Oleh itu, pengurusan projek pencetakan 3D perlu memindahkan kawalan risiko ke hadapan. lantu3D menekankan pengurusan kitar hayat daripada lakaran/rekabentuk hingga penghantaran fizikal. Intinya ialah menghubungkan keperluan, keputusan kejuruteraan, proses pembuatan, rekod kualiti dan penerimaan serahan supaya setiap titik kritikal mempunyai input, output dan sempadan tanggungjawab yang jelas.
1. Pembekuan keperluan: tetapkan dahulu “hasil yang boleh diterima”, kemudian bincangkan cara mencetak
Risiko terbesar pada peringkat keperluan ialah ketidakselarasan pemahaman antara pelanggan dan pihak pembuatan. Pelanggan mungkin mengatakan “buat satu sampel”, tetapi sampel itu mungkin digunakan untuk paparan visual, pengesahan pemasangan, ujian fungsi, pameran atau percubaan pengeluaran kecil. Kegunaan yang berbeza memerlukan bahan, ketepatan, kemasan permukaan dan standard penerimaan yang berbeza. Contohnya, komponen paparan menumpukan pada warna dan permukaan; komponen pemasangan menumpukan pada kedudukan lubang dan kelegaan; komponen fungsi menumpukan pada kekuatan, suhu dan rintangan kimia. Jika tujuan tidak jelas, semua pilihan proses seterusnya mungkin tersasar.
Pada permulaan projek, sekurang-kurangnya enam jenis maklumat perlu dibekukan: versi model 3D, lukisan 2D atau dimensi utama, senario penggunaan, keperluan prestasi bahan, tahap penampilan, masa penghantaran dan kaedah penerimaan. Untuk dimensi kritikal, tolerans perlu ditanda, misalnya bentuk umum ±0.2mm, jarak lubang kritikal ±0.1mm, dan lubang pasca-pemprosesan mengikut standard pemesinan. Bagi penampilan, perlu dinyatakan dengan jelas permukaan A, warna, tekstur dan kecacatan yang dibenarkan. Pembekuan keperluan bukan bermaksud perubahan tidak boleh dibuat; sebaliknya, setiap perubahan mesti direkodkan bersama kesannya terhadap kos, tempoh dan kualiti.
2. Semakan reka bentuk dan proses: menemui sebahagian besar masalah sebelum pembuatan
Semakan DFM/DFAM ialah teras untuk mengurangkan kadar kerja semula. Risiko biasa termasuk dinding terlalu nipis, kepekatan tegasan pada sudut tajam, lubang dalam yang sukar dibersihkan, rongga tertutup yang tidak boleh dinyahserbuk, kelegaan pemasangan tidak mencukupi, kesan sokongan berada pada permukaan luaran, atau model tidak berpermukaan dengan betul dan mempunyai permukaan rosak. Bagi komponen resin SLA, dinding nipis dan permukaan sentuhan sokongan perlu diperiksa; bagi komponen nilon SLS, lubang pelepasan serbuk dan risiko melengkung perlu diperiksa; bagi komponen logam SLM, tegasan terma, kebolehan menanggalkan sokongan dan lebihan bahan untuk pemesinan seterusnya perlu dinilai dengan teliti.
Semakan proses juga perlu memadankan bahan dengan penggunaan. PA12 sesuai untuk ketahanan dan struktur kompleks, resin sesuai untuk perincian tinggi dan pengesahan penampilan, manakala logam sesuai untuk senario kekuatan tinggi dan rintangan suhu. Namun setiap bahan ada hadnya. Jika pelanggan memerlukan ujian beban, anda tidak boleh hanya menyatakan “kekuatan lebih tinggi”; sebaliknya, perlu menerangkan kekuatan tegangan, suhu ubah bentuk haba, perbezaan prestasi arah lapisan dan batasan ujian. Semakin telus keputusan kejuruteraan, semakin sedikit pertikaian pada peringkat kemudian.
3. Penjadualan dan sumber: pisahkan pencetakan, pasca-pemprosesan dan pemeriksaan dalam pengurusan
Banyak kelewatan berpunca daripada anggaran jadual yang terlalu optimistik. Pasukan projek sering menganggap masa mencetak sebagai keseluruhan tempoh penghantaran, tetapi mengabaikan pembaikan data, penyusunan, giliran mesin, penyejukan, penanggalan sokongan, pembersihan dan pengawetan, letupan pasir, pewarnaan, semburan cat, pemesinan, pemeriksaan dan pembungkusan. Satu kelompok besar SLS mungkin mencetak selama lebih daripada sepuluh jam, tetapi proses penyejukan dan penyingkiran serbuk juga memerlukan masa; satu komponen paparan mungkin dicetak dengan cepat, tetapi pengamplasan dan pengecatan boleh mengambil masa 2 hingga 4 hari.
Kaedah kawalan risiko ialah membina jadual berperingkat: pengesahan data, pengesahan proses, permulaan cetakan, cetakan selesai, pasca-pemprosesan selesai, QC selesai dan pembungkusan dihantar. Setiap titik perlu mempunyai masa jangkaan dan pelan tindakan untuk keadaan luar biasa. Bagi projek penting, disyorkan untuk membuat pengesahan sampel pertama, iaitu menghantar 1 hingga 2 unit terlebih dahulu untuk mengesahkan dimensi dan penampilan sebelum pengeluaran penuh dimulakan. Untuk projek pameran, pelancaran atau tetingkap ujian, sekurang-kurangnya 20% hingga 30% masa penampan perlu disediakan.
4. Kawalan kualiti: kurangkan pertikaian penerimaan dengan rekod pemeriksaan
Kawalan kualiti perlu berpandukan tujuan projek, bukan menggunakan satu standard yang sama untuk semua projek. Komponen penampilan perlu memeriksa permukaan, warna, garis lapisan, kesan sokongan dan salutan; komponen pemasangan perlu memeriksa diameter lubang, jarak lubang, klip, benang skru dan kelegaan padanan; komponen fungsi mungkin juga perlu menjalani penimbangan, ujian kekerasan, pengedapan, rintangan suhu atau ujian beban. Kaedah pemeriksaan boleh merangkumi vernier caliper, pin gauge, thread gauge, CMM, imbasan 3D, ujian padanan jig dan rekod foto.
Disyorkan supaya setiap projek mempunyai pakej rekod kualiti minimum: versi model akhir, nombor kelompok bahan atau parameter proses, hasil pensampelan dimensi kritikal, foto penampilan, penerangan pasca-pemprosesan dan rekod pengendalian anomali. Bagi komponen bersiri, nisbah pensampelan dan kaedah pengendalian produk tidak baik juga perlu direkodkan. Sebagai contoh, bagi penghantaran kecil sebanyak 100 unit, 10% hingga 20% dimensi kritikal boleh diperiksa secara pensampelan; jika didapati ada sisihan sistemik, kadar pensampelan perlu ditingkatkan dan puncanya dianalisis. Rekod kualiti bukan sahaja digunakan untuk penerimaan, tetapi juga sebagai asas bagi pesanan semula dan penambahbaikan seterusnya.
5. Penerimaan serahan dan pengurusan perubahan: tulis dengan jelas sempadan tanggungjawab
Risiko pada peringkat serahan ialah standard yang tidak jelas dan perubahan yang dibuat secara lisan. Selepas pelanggan menerima komponen, jika mereka menggunakan standard yang tidak dinyatakan lebih awal untuk menuntut kerja semula, seperti tiba-tiba mahukan kilauan lebih tinggi, tolerans lebih kecil atau warna yang berbeza, ia akan menimbulkan pertikaian. Sebelum projek bermula, asas penerimaan perlu ditetapkan dengan jelas: model, lukisan, sampel, foto, carta warna atau standard bertulis. Jika projek hanya dibuat berdasarkan model 3D tanpa tolerans 2D, julat ketepatan lalai dan kesan pasca-pemprosesan perlu diterangkan.
Pengurusan perubahan juga sangat penting. Pengubahsuaian model, perubahan kuantiti, penggantian bahan, pelarasan warna dan pemajuan tarikh penghantaran semuanya perlu mempunyai rekod perubahan serta penilaian semula terhadap kos dan tempoh. Bagi projek dengan beberapa pusingan iterasi, fail boleh diurus menggunakan nombor versi, contohnya V1 untuk pengesahan struktur, V2 untuk pengoptimuman pemasangan dan V3 untuk masuk ke rupa paparan. Ini membantu mengelakkan versi yang berbeza bercampur dan memudahkan pengesanan punca masalah.
Kesimpulan: pengurusan risiko menjadikan penghantaran pencetakan 3D lebih boleh diramal
Pencetakan 3D mempunyai fleksibiliti yang tinggi, tetapi fleksibiliti tidak bermaksud boleh mengabaikan pengurusan. Pembekuan keperluan, semakan reka bentuk, pemilihan proses, pemecahan jadual, rekod kualiti dan standard penerimaan ialah rangka kerja asas untuk penghantaran projek perusahaan yang stabil. Dengan pendekatan pengurusan kitar hayat, lantu3D menghubungkan lakaran pelanggan, pertimbangan kejuruteraan dan penghantaran fizikal, membantu pasukan projek mengurangkan ketidakpastian dan menaik taraf pencetakan 3D daripada alat prototaip pantas kepada keupayaan penghantaran kejuruteraan yang boleh dipercayai.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.