
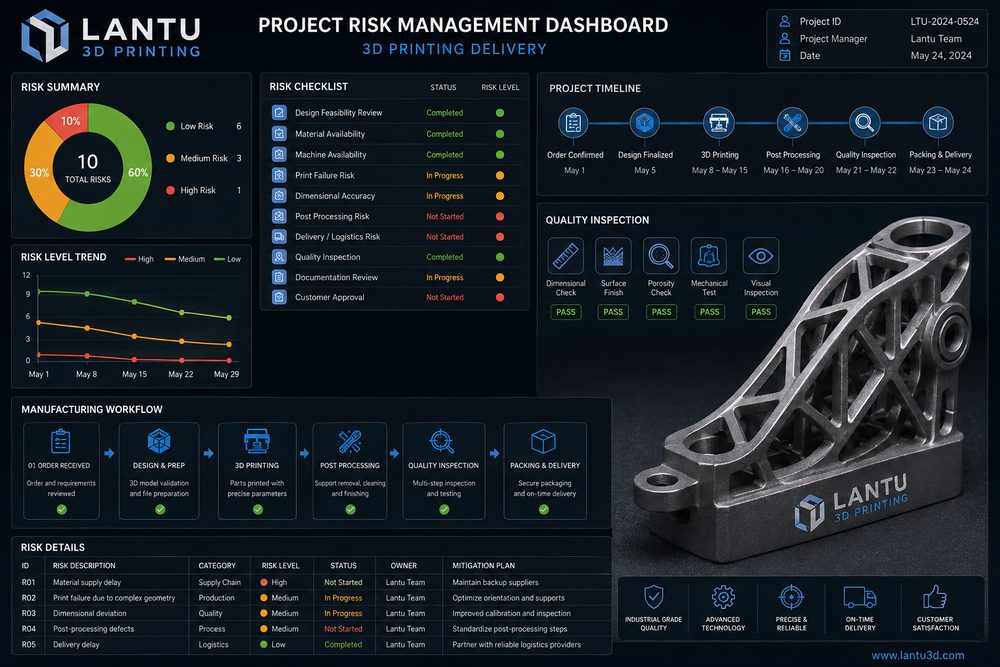
परिचय: 3D प्रिंटिंग प्रोजेक्ट का असफल होना अक्सर प्रिंटिंग की नहीं, प्रबंधन की समस्या होती है
एंटरप्राइज़ स्तर के 3D प्रिंटिंग प्रोजेक्ट्स में देरी, रीवर्क और विवाद के वास्तविक कारण अक्सर यह नहीं होते कि मशीन भाग बना नहीं सकी, बल्कि यह होते हैं कि आवश्यकताएँ फ़्रीज़ नहीं की गईं, डिज़ाइन की निर्माण-योग्यता समीक्षा नहीं हुई, सामग्री के गुण उपयोग-परिदृश्य से मेल नहीं खाते, पोस्ट-प्रोसेसिंग मानक अस्पष्ट हैं, और स्वीकृति के मानदंड एकसमान नहीं हैं। कोई भी पार्ट भले ही सफलतापूर्वक प्रिंट हो जाए, अगर उसका रंग प्रदर्शन आवश्यकता के अनुरूप नहीं है, छेदों का मेल असेंबली के लिए सही नहीं है, मजबूती परीक्षण के लिए उपयुक्त नहीं है, या डिलीवरी समय सत्यापन विंडो से चूक जाता है, तो उसे प्रोजेक्ट विफलता ही माना जाएगा।
इसलिए, 3D प्रिंटिंग प्रोजेक्ट प्रबंधन में जोखिम नियंत्रण को शुरुआत से ही जोड़ना चाहिए। ब्लूप्रिंट 3D डिज़ाइन से लेकर भौतिक डिलीवरी तक के लाइफसाइकिल प्रबंधन पर ज़ोर देता है; इसका मूल अर्थ है आवश्यकताओं, इंजीनियरिंग निर्णयों, निर्माण प्रक्रिया, गुणवत्ता रिकॉर्ड और डिलीवरी स्वीकृति को आपस में जोड़ना, ताकि हर महत्वपूर्ण चरण का इनपुट, आउटपुट और जिम्मेदारी-सीमा स्पष्ट हो।
1. आवश्यकता फ़्रीज़: पहले “स्वीकार्य परिणाम” परिभाषित करें, फिर प्रिंटिंग पर चर्चा करें
आवश्यकता चरण का सबसे बड़ा जोखिम यह है कि ग्राहक और निर्माण पक्ष लक्ष्य को अलग-अलग समझते हैं। ग्राहक कह सकता है “एक सैंपल बनाइए”, लेकिन वह सैंपल बाहरी प्रदर्शन, असेंबली सत्यापन, फंक्शनल टेस्ट, प्रदर्शनी शोकेस या छोटे बैच के ट्रायल के लिए हो सकता है। अलग-अलग उपयोगों के लिए अलग सामग्री, सटीकता, सतह-उपचार और स्वीकृति मानक चाहिए। उदाहरण के लिए, प्रदर्शन नमूने में रंग और सतह महत्वपूर्ण हैं, असेंबली पार्ट में छेद और क्लियरेंस, जबकि फंक्शनल पार्ट में मजबूती, तापमान और रासायनिक प्रतिरोध महत्वपूर्ण होते हैं। यदि उपयोग स्पष्ट नहीं है, तो आगे के सभी प्रक्रिया-चयन गलत दिशा में जा सकते हैं।
प्रोजेक्ट शुरू करते समय कम-से-कम छह प्रकार की जानकारी फ़्रीज़ करनी चाहिए: 3D मॉडल का संस्करण, 2D ड्राइंग या मुख्य आयाम, उपयोग-परिदृश्य, सामग्री-प्रदर्शन आवश्यकताएँ, दृश्य-गुणवत्ता स्तर, डिलीवरी समय और स्वीकृति विधि। महत्वपूर्ण आयामों पर सहनशीलता स्पष्ट रूप से लिखें, जैसे सामान्य बाहरी आकार के लिए ±0.2mm, प्रमुख छेद दूरी के लिए ±0.1mm, और पोस्ट-प्रोसेस किए गए छेदों को मशीनिंग मानक के अनुसार संभालना। दृश्य गुणवत्ता के लिए A-साइड, रंग, टेक्सचर और स्वीकार्य दोषों को परिभाषित करें। आवश्यकता फ़्रीज़ का मतलब यह नहीं कि बदलाव नहीं हो सकता; इसका अर्थ है कि किसी भी बदलाव का लागत, समय और गुणवत्ता पर प्रभाव दर्ज किया जाए।
2. डिज़ाइन और प्रक्रिया समीक्षा: निर्माण से पहले अधिकांश समस्याएँ पकड़ लें
DFM/DFAM समीक्षा रीवर्क दर घटाने का मुख्य तरीका है। सामान्य जोखिमों में बहुत पतली दीवारें, नुकीले कोनों पर तनाव-संकेंद्रण, गहरे छेदों की सफाई कठिन होना, बंद आंतरिक कैविटी से पाउडर न निकलना, असेंबली क्लियरेंस अपर्याप्त होना, सपोर्ट के निशान दृश्य सतह पर आ जाना, मॉडल का नॉन-मैनीफोल्ड होना या उसमें ब्रेक/खुले भाग होना शामिल हैं। SLA रेज़िन पार्ट्स के लिए पतली दीवारों और सपोर्ट कॉन्टैक्ट सतहों की जाँच करनी चाहिए; SLS नायलॉन पार्ट्स के लिए पाउडर निकासी छेद और वॉर्पिंग जोखिम देखना चाहिए; धातु SLM पार्ट्स के लिए थर्मल स्ट्रेस, सपोर्ट हटाने की क्षमता और बाद की मशीनिंग अलाउंस का विशेष मूल्यांकन करना चाहिए।
प्रक्रिया समीक्षा में सामग्री और उपयोग का मेल भी शामिल होना चाहिए। PA12 मजबूती और जटिल संरचनाओं के लिए उपयुक्त है, रेज़िन उच्च विवरण और दृश्य सत्यापन के लिए, धातु उच्च मजबूती और उच्च तापमान वाले परिदृश्यों के लिए उपयुक्त है, लेकिन हर सामग्री की अपनी सीमा होती है। यदि ग्राहक को लोड-बेयरिंग टेस्ट चाहिए, तो केवल “मजबूती अधिक है” कहना पर्याप्त नहीं; बल्कि तन्य शक्ति, ताप-रूपांतरण तापमान, लेयर-डायरेक्शन प्रदर्शन अंतर और परीक्षण सीमाओं को स्पष्ट करना चाहिए। इंजीनियरिंग निर्णय जितने पारदर्शी होंगे, बाद के विवाद उतने ही कम होंगे।
3. शेड्यूल और संसाधन: प्रिंटिंग, पोस्ट-प्रोसेसिंग और निरीक्षण को अलग-अलग प्रबंधित करें
कई देरी अत्यधिक आशावादी शेड्यूल अनुमान से होती हैं। प्रोजेक्ट टीमें अक्सर प्रिंटिंग समय को ही डिलीवरी अवधि मान लेती हैं, जबकि डेटा रिपेयर, नेस्टिंग/लेआउट, उपकरण कतार, कूलिंग, सपोर्ट हटाना, सफाई और क्योरिंग, सैंडब्लास्टिंग, रंगाई, पेंटिंग, मशीनिंग, निरीक्षण और पैकिंग को अनदेखा कर देती हैं। एक बड़ा SLS बैच कई घंटे प्रिंट हो सकता है, लेकिन कूलिंग और पाउडर क्लीनिंग में भी उतना ही समय लग सकता है; एक दृश्य प्रदर्शन पार्ट जल्दी प्रिंट हो सकता है, पर उसे सैंडिंग और पेंटिंग में 2-4 दिन लग सकते हैं।
जोखिम नियंत्रण का तरीका है चरणबद्ध शेड्यूल बनाना: डेटा पुष्टि, प्रक्रिया पुष्टि, प्रिंट शुरू, प्रिंट समाप्त, पोस्ट-प्रोसेसिंग समाप्त, गुणवत्ता निरीक्षण पूरा, और पैकिंग/शिपिंग। हर नोड के लिए अनुमानित समय और असामान्य स्थिति का समाधान होना चाहिए। महत्वपूर्ण प्रोजेक्ट्स में प्रथम-आर्टिकल पुष्टि की सलाह दी जाती है—पहले 1-2 पार्ट्स देकर आयाम और दृश्य गुणवत्ता की जाँच करें, फिर पूर्ण उत्पादन में जाएँ। प्रदर्शनी, लॉन्च इवेंट और परीक्षण-विंडो वाले प्रोजेक्ट्स के लिए कम-से-कम 20%-30% समय बफ़र रखें।
4. गुणवत्ता नियंत्रण: निरीक्षण रिकॉर्ड से स्वीकृति विवाद कम करें
गुणवत्ता नियंत्रण को प्रोजेक्ट के उपयोग के अनुसार होना चाहिए, न कि सभी प्रोजेक्ट्स पर एक ही मानक लागू करके। दृश्य पार्ट्स में सतह, रंग, लेयर-लाइन्स, सपोर्ट निशान और कोटिंग की जाँच चाहिए; असेंबली पार्ट्स में छेद का व्यास, छेद दूरी, स्नैप-फिट, थ्रेड और फिटिंग क्लियरेंस की जाँच चाहिए; फंक्शनल पार्ट्स में वजन, कठोरता, सीलिंग, ताप-प्रतिरोध या लोड टेस्ट भी हो सकते हैं। निरीक्षण के लिए वर्नियर कैलिपर, पिन गेज, थ्रेड गेज, CMM, 3D स्कैनिंग, फिक्स्चर ट्रायल-फिट और फोटो रिकॉर्ड का उपयोग किया जा सकता है।
प्रत्येक प्रोजेक्ट के लिए एक न्यूनतम गुणवत्ता रिकॉर्ड पैकेज बनाना उचित है: अंतिम मॉडल संस्करण, सामग्री बैच या प्रक्रिया पैरामीटर, प्रमुख आयामों के सैंपल परिणाम, दृश्य तस्वीरें, पोस्ट-प्रोसेसिंग विवरण और असामान्यता-हैंडलिंग रिकॉर्ड। बैच पार्ट्स के लिए सैंपलिंग अनुपात और दोष-निपटान विधि भी दर्ज होनी चाहिए। उदाहरण के लिए, 100-पार्ट छोटे बैच की डिलीवरी में प्रमुख आयामों का 10%-20% निरीक्षण किया जा सकता है; यदि प्रणालीगत विचलन मिले, तो सैंपलिंग बढ़ाकर कारण का विश्लेषण करें। गुणवत्ता रिकॉर्ड केवल स्वीकृति के लिए नहीं, बल्कि भविष्य के रिपीट ऑर्डर और इटरेशन के लिए भी आधार होता है।
5. डिलीवरी स्वीकृति और परिवर्तन प्रबंधन: जिम्मेदारी की सीमाएँ स्पष्ट लिखें
डिलीवरी चरण का जोखिम अस्पष्ट मानकों और मौखिक परिवर्तनों से आता है। यदि ग्राहक पार्ट मिलने के बाद ऐसे मानकों पर रीवर्क माँगे जो पहले बताए नहीं गए थे, जैसे अचानक अधिक चमक, छोटी सहनशीलता या अलग रंग, तो विवाद पैदा होगा। प्रोजेक्ट शुरू होने से पहले स्वीकृति का आधार स्पष्ट होना चाहिए: मॉडल, ड्राइंग, सैंपल, फोटो, कलर-स्वैच या लिखित मानक। यदि प्रोजेक्ट केवल 3D मॉडल के आधार पर बनाया जा रहा है और 2D सहनशीलता नहीं है, तो डिफ़ॉल्ट सटीकता-सीमा और पोस्ट-प्रोसेसिंग प्रभाव समझाया जाना चाहिए।
परिवर्तन प्रबंधन भी उतना ही महत्वपूर्ण है। मॉडल संशोधन, मात्रा परिवर्तन, सामग्री प्रतिस्थापन, रंग समायोजन और डिलीवरी तिथि आगे खिसकाने जैसे बदलावों को परिवर्तन रिकॉर्ड में दर्ज करना चाहिए, और लागत व समय-सीमा का पुनर्मूल्यांकन करना चाहिए। बहु-चरणीय इटरेशन वाले प्रोजेक्ट्स में संस्करण-नंबर से फ़ाइलें प्रबंधित करें, जैसे V1 संरचना सत्यापित करता है, V2 असेंबली सुधारता है, और V3 दृश्य प्रस्तुति में जाता है। इससे अलग-अलग संस्करणों का मिश्रण रुकता है और समस्या के स्रोत का पता लगाना आसान होता है।
निष्कर्ष: जोखिम प्रबंधन 3D प्रिंटिंग डिलीवरी को अधिक पूर्वानुमेय बनाता है
3D प्रिंटिंग अत्यंत लचीली है, लेकिन लचीलापन प्रबंधन की कमी का विकल्प नहीं है। आवश्यकता फ़्रीज़, डिज़ाइन समीक्षा, प्रक्रिया चयन, शेड्यूल विभाजन, गुणवत्ता रिकॉर्ड और स्वीकृति मानक—ये सभी एंटरप्राइज़ प्रोजेक्ट्स की स्थिर डिलीवरी का आधार हैं। ब्लूप्रिंट 3D जीवनचक्र प्रबंधन के दृष्टिकोण से ग्राहक के ब्लूप्रिंट, इंजीनियरिंग निर्णय और भौतिक डिलीवरी को जोड़ता है, जिससे प्रोजेक्ट टीम अनिश्चितता घटा सके और 3D प्रिंटिंग को एक तेज़ प्रोटोटाइपिंग टूल से एक विश्वसनीय इंजीनियरिंग डिलीवरी क्षमता में बदल सके।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।