
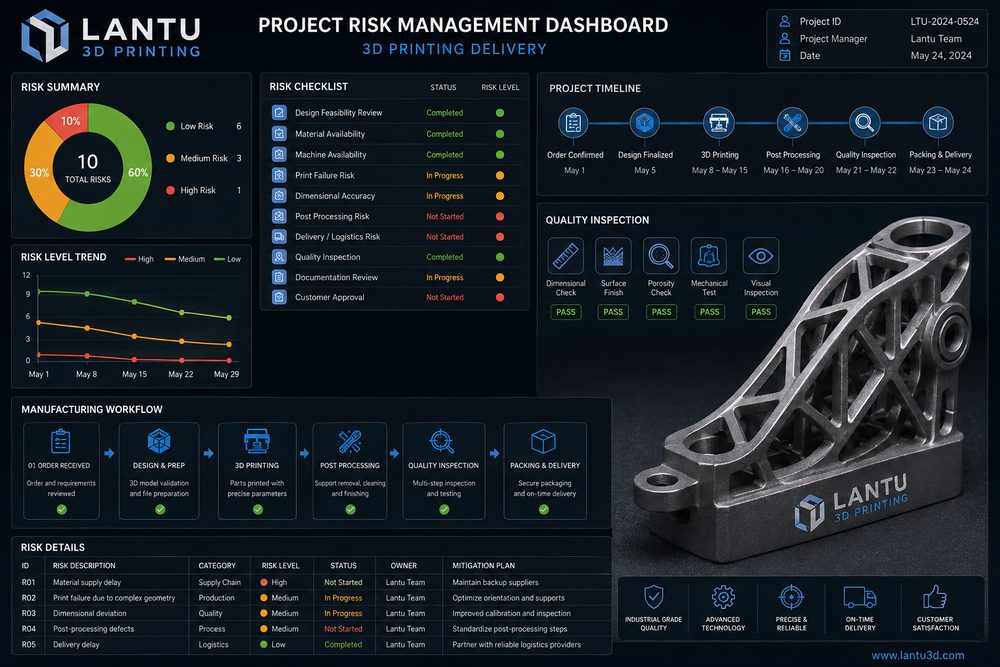
مقدمة: فشل مشاريع الطباعة ثلاثية الأبعاد غالبًا ليس فشلًا في الطباعة، بل فشلًا في الإدارة
في مشاريع الطباعة ثلاثية الأبعاد على مستوى الشركات، لا تكون أسباب التأخير وإعادة العمل والنزاعات عادةً هي عجز المعدات عن تشكيل القطعة، بل تكون المتطلبات غير مجمدة، والتصميم لم يخضع لمراجعة قابلية التصنيع، وخصائص المادة لا تتناسب مع سيناريو الاستخدام، ومعايير التشطيب غير واضحة، وآلية الاستلام غير موحدة. حتى إذا تمت طباعة القطعة بنجاح، فإنها قد تُعد فاشلة إذا لم يطابق اللون متطلبات العرض، أو لم تكن مواضع الثقوب مناسبة للتركيب، أو كانت القوة غير ملائمة للاختبار، أو فات وقت التسليم نافذة التحقق.
لذلك، يجب أن تُقدَّم إدارة مشاريع الطباعة ثلاثية الأبعاد مع التركيز على ضبط المخاطر مبكرًا. وتؤكد بلوبرنت ثلاثية الأبعاد على إدارة دورة الحياة من المخطط أو التصميم إلى التسليم الفعلي، وهو ما يعني عمليًا ربط المتطلبات، والقرارات الهندسية، وعملية التصنيع، وسجلات الجودة، والاستلام النهائي ضمن سلسلة واحدة، بحيث تكون لكل نقطة مفصلية مدخلات ومخرجات ومسؤوليات واضحة.
أولًا: تجميد المتطلبات — عرّف “النتيجة القابلة للاستلام” قبل مناقشة كيفية الطباعة
أكبر خطر في مرحلة المتطلبات هو اختلاف فهم العميل والجهة المصنِّعة للهدف. قد يقول العميل: “اصنعوا نموذجًا أوليًا”، لكن النموذج قد يكون مخصصًا للعرض الشكلي، أو للتحقق من التجميع، أو لاختبار الوظيفة، أو للعرض في معرض، أو للاستخدام التجريبي بكميات صغيرة. وكل استخدام يرتبط مباشرةً بمادة مختلفة، ودقة مختلفة، وتشطيب سطحي مختلف، ومعايير استلام مختلفة. فالعنصر المخصص للعرض يهتم باللون والسطح، والعنصر المخصص للتجميع يهتم بمواضع الثقوب والخلوص، والعنصر الوظيفي يهتم بالقوة ودرجة الحرارة والمقاومة الكيميائية. وإذا لم يكن الغرض واضحًا، فقد تنحرف جميع اختيارات العملية اللاحقة.
عند بدء المشروع، يجب تجميد ما لا يقل عن ست فئات من المعلومات: نسخة النموذج ثلاثي الأبعاد، أو الرسم ثنائي الأبعاد أو الأبعاد الرئيسية، وسيناريو الاستخدام، ومتطلبات الأداء المادي، ومستوى المظهر، وموعد التسليم، وطريقة الاستلام. وينبغي تحديد التفاوتات للأبعاد الحرجة؛ مثلًا: ±0.2 مم للأبعاد الخارجية العامة، و±0.1 مم للمسافات بين الثقوب الحرجة، ومعالجة مواضع الثقوب بعد التشغيل وفق معيار التشغيل الآلي. كما يجب توضيح واجهة A، واللون، والملمس، والعيوب المسموح بها بالنسبة للمظهر. وتجميد المتطلبات لا يعني منع التغيير، بل يعني أن أي تغيير يجب أن يُسجل تأثيره في التكلفة والزمن والجودة.
ثانيًا: مراجعة التصميم والعملية — اكتشف معظم المشكلات قبل التصنيع
تُعد مراجعة DFM/DFAM جوهر خفض معدل إعادة العمل. وتشمل المخاطر الشائعة: رقة الجدران أكثر من اللازم، وتركيز الإجهاد في الزوايا الحادة، وعدم القدرة على تنظيف الثقوب العميقة، وعدم إمكانية تفريغ المساحات الداخلية المغلقة من المسحوق، وعدم كفاية الخلوص أثناء التجميع، ووقوع آثار الدعامات على أسطح المظهر، أو وجود نماذج غير مانيفولد أو بها أسطح مكسورة. بالنسبة لقطع الراتنج بتقنية SLA، يجب التحقق من الجدران الرقيقة ومناطق تماس الدعامات؛ وبالنسبة لقطع النايلون بتقنية SLS، يجب التحقق من ثقوب تفريغ المسحوق ومخاطر الالتواء؛ وبالنسبة للقطع المعدنية بتقنية SLM، ينبغي التركيز على الإجهاد الحراري، وقابلية إزالة الدعامات، وبدل التشغيل الآلي اللاحق.
كما يجب أن تُوازن مراجعة العملية بين المادة والاستخدام. فمادة PA12 مناسبة للمتانة والهياكل المعقدة، والراتنج مناسب للتفاصيل الدقيقة والتحقق الشكلي، والمعادن مناسبة للمتطلبات العالية من القوة ومقاومة الحرارة، لكن لكل مادة حدودها. وإذا احتاج العميل إلى اختبار تحمل، فلا يكفي القول إن المادة “عالية القوة”؛ بل يجب توضيح مقاومة الشد، ودرجة حرارة التشوه الحراري، والفروق في الأداء حسب اتجاه الطبقات، وحدود الاختبار. وكلما كانت القرارات الهندسية أكثر شفافية، قلّت النزاعات في المراحل اللاحقة.
ثالثًا: الجدولة والموارد — افصل بين الطباعة والتشطيب والفحص في الإدارة
تنشأ كثير من حالات التأخير من تقدير الجدول الزمني بشكل متفائل أكثر من اللازم. فغالبًا ما تعتبر الفرق الزمن اللازم للطباعة هو زمن التسليم، وتتجاهل تصحيح البيانات، وتخطيط القطع، وطابور الأجهزة، والتبريد، وإزالة الدعامات، والغسل والمعالجة، والسفع الرملي، والصبغ، والطلاء، والتشغيل الآلي، والفحص، والتغليف. قد يستغرق دفعة كبيرة بتقنية SLS أكثر من عشر ساعات للطباعة، لكن التبريد وتنظيف المسحوق يحتاجان وقتًا مشابهًا. وفي المقابل، قد تُطبع قطعة عرضية بسرعة، لكن الصنفرة والطلاء قد تستغرقان من يومين إلى أربعة أيام.
تتمثل طريقة التحكم في المخاطر في بناء جدول زمني على مراحل: تأكيد البيانات، تأكيد العملية، بدء الطباعة، انتهاء الطباعة، اكتمال التشطيب، اكتمال فحص الجودة، ثم التغليف والإرسال. ويجب أن يكون لكل مرحلة وقت متوقع وخطة للتعامل مع الاستثناءات. وبالنسبة للمشاريع المهمة، يُنصح باعتماد اعتماد أول قطعة؛ أي تسليم قطعة أو قطعتين أولًا للتحقق من الأبعاد والمظهر، ثم الانتقال إلى الإنتاج الكامل. أما المشاريع المرتبطة بالمعارض أو الإطلاقات أو نوافذ الاختبار، فينبغي أن تحتفظ بهامش زمني لا يقل عن 20% إلى 30%.
رابعًا: ضبط الجودة — استخدم سجلات الفحص لتقليل نزاعات الاستلام
يجب أن يركز ضبط الجودة على غرض المشروع، لا أن يُفرض على جميع المشاريع بنفس المعيار. فالعناصر الشكلية تحتاج إلى فحص السطح واللون وخطوط الطبقات وآثار الدعامات والطلاء؛ والعناصر المخصصة للتجميع تحتاج إلى فحص أقطار الثقوب، والمسافات بينها، والمشابك، والقلاووظ، وخلوصات التوافق؛ أما العناصر الوظيفية فقد تحتاج أيضًا إلى الوزن، والصلابة، والإحكام، ومقاومة الحرارة، أو اختبار الأحمال. ويمكن أن تشمل طرق الفحص القدمة، ومقاييس الإبر، ومقاييس القلاووظ، وآلات القياس ثلاثية الأبعاد، والمسح ثلاثي الأبعاد، والتجميع التجريبي باستخدام القوالب، وتوثيق الصور.
يُفضَّل أن ينشئ كل مشروع حزمة سجلات جودة دنيا تتضمن: نسخة النموذج النهائية، أو رقم دفعة المادة أو معلمات العملية، ونتائج فحص الأبعاد الرئيسية، وصور المظهر، وشرح أعمال التشطيب، وسجل معالجة الحالات غير المطابقة. وبالنسبة للقطع الكمية، يجب أيضًا تسجيل نسبة الفحص العيني وطريقة التعامل مع العيوب. فعلى سبيل المثال، في تسليم دفعة صغيرة من 100 قطعة، يمكن فحص 10% إلى 20% من الأبعاد الحرجة عينيًا، وإذا ظهرت انحرافات منهجية، فيتم توسيع الفحص وتحليل السبب. وسجلات الجودة لا تُستخدم فقط للاستلام، بل تشكل أيضًا أساسًا لعمليات إعادة الشراء والتحسين اللاحقة.
خامسًا: التسليم والاستلام وإدارة التغيير — اكتب حدود المسؤولية بوضوح
تكمن مخاطر مرحلة التسليم في غموض المعايير وتحويل التغيير إلى اتفاق شفهي. فإذا استلم العميل القطع ثم طلب إعادة العمل وفق معيار لم يُعلن عنه مسبقًا، مثل لمعان أعلى بشكل مفاجئ، أو تفاوت أصغر، أو لون مختلف، فسينشأ النزاع. لذلك، يجب منذ بداية المشروع تحديد مرجعية الاستلام بوضوح: هل هي النموذج، أم الرسم، أم العينة، أم الصور، أم لوحات الألوان، أم معيار مكتوب. وإذا كان المشروع يُصنع فقط وفق النموذج ثلاثي الأبعاد دون تفاوتات ثنائية الأبعاد، فيجب توضيح النطاق الافتراضي للدقة وتأثير التشطيب اللاحق.
وتُعد إدارة التغيير مهمة بالقدر نفسه. فكل تغيير في النموذج، أو في الكمية، أو في المادة، أو في اللون، أو في تقديم موعد التسليم، يجب أن يُوثق في سجل تغيير، مع إعادة تقييم التكلفة والزمن. وفي المشاريع متعددة الجولات، يمكن استخدام أرقام إصدارات لإدارة الملفات؛ مثل V1 للتحقق من الهيكل، وV2 لتحسين التجميع، وV3 للانتقال إلى المظهر النهائي. وبذلك يتم تجنب خلط الإصدارات المختلفة، كما يسهل تتبع مصدر المشكلة.
الخلاصة: إدارة المخاطر تجعل تسليم مشاريع الطباعة ثلاثية الأبعاد أكثر قابلية للتنبؤ
تمتاز الطباعة ثلاثية الأبعاد بمرونة عالية، لكن المرونة لا تعني الاستغناء عن الإدارة. إن تجميد المتطلبات، ومراجعة التصميم، واختيار العملية، وتفكيك الجدول الزمني، وتسجيل الجودة، ومعايير الاستلام، هي الإطار الأساسي للتسليم المستقر في المشاريع المؤسسية. ومن خلال منهج إدارة دورة الحياة، تربط بلوبرنت ثلاثية الأبعاد بين مخطط العميل، والحكم الهندسي، والتسليم الفعلي، مما يساعد فرق المشاريع على تقليل عدم اليقين، وتحويل الطباعة ثلاثية الأبعاد من أداة للنمذجة السريعة إلى قدرة موثوقة للتسليم الهندسي.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.