
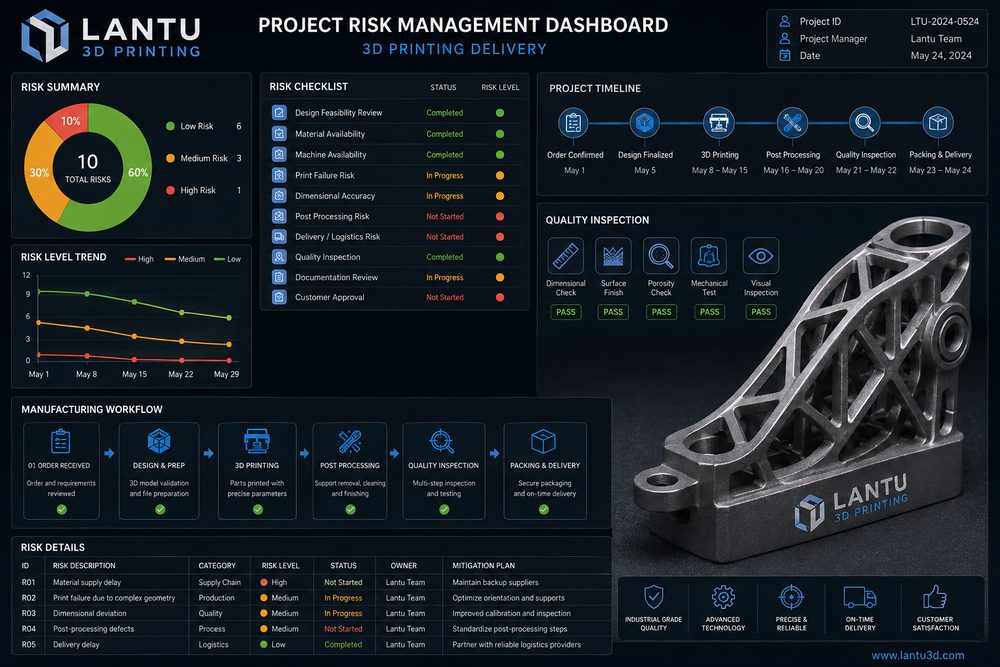
Pendahuluan: Kegagalan proyek cetak 3D sering kali bukan karena proses cetaknya, melainkan karena pengelolaannya
Dalam proyek cetak 3D tingkat perusahaan, penyebab utama keterlambatan, pengerjaan ulang, dan perselisihan sering kali bukan karena mesin tidak mampu membentuk objek, melainkan karena kebutuhan belum dibekukan, desain belum melalui tinjauan ketermanufakturan, performa material tidak sesuai skenario penggunaan, standar pascaproduksi tidak jelas, dan kriteria penerimaan tidak seragam. Sebuah komponen, meskipun berhasil dicetak, tetap dapat dianggap gagal jika warna tidak memenuhi kebutuhan presentasi, lubang tidak pas untuk perakitan, kekuatan tidak cocok untuk pengujian, atau waktu pengiriman melewati jendela validasi.
Karena itu, manajemen proyek cetak 3D perlu memindahkan kontrol risiko ke tahap awal. lantu3D menekankan manajemen siklus hidup dari cetak biru/desain hingga pengiriman fisik, yang pada dasarnya menghubungkan kebutuhan, keputusan teknis, proses manufaktur, catatan kualitas, dan penerimaan serah terima agar setiap titik kritis memiliki masukan, keluaran, dan batas tanggung jawab yang jelas.
1. Pembekuan kebutuhan: definisikan dulu “hasil yang dapat diterima”, baru bahas cara mencetaknya
Risiko terbesar pada tahap kebutuhan adalah ketidaksamaan pemahaman antara pelanggan dan pihak manufaktur. Pelanggan mungkin berkata “buatkan satu sampel”, tetapi sampel itu bisa digunakan untuk tampilan visual, validasi perakitan, pengujian fungsi, display pameran, atau uji coba skala kecil. Setiap tujuan membutuhkan material, akurasi, finishing permukaan, dan standar penerimaan yang berbeda. Misalnya, komponen display lebih menekankan warna dan permukaan; komponen rakitan menekankan lubang dan celah; komponen fungsional menekankan kekuatan, suhu, dan ketahanan kimia. Jika tujuan tidak jelas, semua pilihan proses berikutnya berpotensi melenceng.
Pada awal proyek, setidaknya enam jenis informasi harus dibekukan: versi model 3D, gambar 2D atau dimensi kunci, skenario penggunaan, persyaratan performa material, tingkat tampilan/finishing, waktu pengiriman, dan metode penerimaan. Dimensi penting harus diberi toleransi, misalnya toleransi umum bentuk luar ±0,2 mm, jarak lubang kritis ±0,1 mm, dan lubang pascaproses diperlakukan dengan standar machining. Untuk tampilan, harus dijelaskan A-surface, warna, tekstur, dan cacat yang masih dapat diterima. Pembekuan kebutuhan bukan berarti tidak boleh berubah, tetapi setiap perubahan harus dicatat beserta dampaknya pada biaya, jadwal, dan kualitas.
2. Tinjauan desain dan proses: temukan sebagian besar masalah sebelum manufaktur dimulai
Tinjauan DFM/DFAM adalah inti untuk menurunkan tingkat pengerjaan ulang. Risiko umum meliputi dinding terlalu tipis, sudut tajam yang memusatkan tegangan, lubang dalam yang sulit dibersihkan, rongga tertutup yang tidak dapat mengeluarkan serbuk, celah rakitan yang kurang, bekas support berada pada permukaan tampilan, atau model yang tidak manifold dan memiliki permukaan rusak. Untuk komponen resin SLA, perlu diperiksa dinding tipis dan area kontak support; untuk komponen nilon SLS, perlu diperiksa lubang pembuangan serbuk dan risiko melengkung; untuk komponen logam SLM, fokus utama adalah tegangan termal, kemudahan pelepasan support, dan allowance untuk pemesinan lanjutan.
Tinjauan proses juga harus menyelaraskan material dengan penggunaan. PA12 cocok untuk kebutuhan yang memerlukan ketangguhan dan struktur kompleks, resin cocok untuk detail tinggi dan validasi tampilan, logam cocok untuk skenario kekuatan tinggi dan ketahanan suhu, tetapi setiap material memiliki batasnya. Jika pelanggan membutuhkan pengujian beban, jangan hanya menyebut “kekuatan lebih tinggi”; jelaskan juga kekuatan tarik, suhu deformasi termal, perbedaan performa antar arah lapisan, serta batasan pengujian. Semakin transparan keputusan teknis, semakin sedikit potensi sengketa di tahap akhir.
3. Penjadwalan dan sumber daya: pisahkan pengelolaan pencetakan, pascaproduksi, dan inspeksi
Banyak keterlambatan berasal dari estimasi jadwal yang terlalu optimistis. Tim proyek sering menghitung waktu cetak sebagai seluruh waktu pengiriman, sementara mengabaikan perbaikan data, penyusunan layout, antrean mesin, pendinginan, pelepasan support, pencucian dan curing, sandblasting, pewarnaan, pengecatan, pemesinan, inspeksi, dan pengemasan. Sebuah batch besar SLS mungkin mencetak selama belasan jam, tetapi pendinginan dan pembersihan serbuk juga memerlukan waktu; sebuah komponen display mungkin cepat dicetak, tetapi proses pengamplasan dan pengecatan dapat memakan 2–4 hari.
Cara mengendalikan risiko adalah dengan membuat jadwal bertahap: konfirmasi data, konfirmasi proses, mulai cetak, cetak selesai, pascaproduksi selesai, QC selesai, dan barang dikirim. Setiap tahap harus memiliki waktu perkiraan dan rencana penanganan异常. Untuk proyek penting, disarankan melakukan persetujuan sampel awal, yakni mengirim 1–2 unit terlebih dahulu untuk memvalidasi ukuran dan tampilan, baru kemudian melanjutkan produksi penuh. Untuk proyek pameran, peluncuran, atau jendela pengujian, sisakan buffer waktu setidaknya 20%–30%.
4. Kontrol kualitas: gunakan catatan pemeriksaan untuk mengurangi sengketa penerimaan
Kontrol kualitas harus berpusat pada tujuan proyek, bukan menggunakan standar yang sama untuk semua proyek. Komponen tampilan perlu memeriksa permukaan, warna, garis lapisan, bekas support, dan coating; komponen rakitan perlu memeriksa diameter lubang, jarak antar lubang, clip, ulir, dan celah pasangan; komponen fungsional mungkin juga perlu pemeriksaan berat, kekerasan, kekedapan, ketahanan suhu, atau uji beban. Metode pemeriksaan dapat mencakup jangka sorong, pin gauge, thread gauge, CMM, pemindaian 3D, uji pasang dengan jig, dan dokumentasi foto.
Disarankan setiap proyek memiliki paket catatan kualitas minimum: versi model akhir, batch material atau parameter proses, hasil sampling dimensi kunci, foto tampilan, penjelasan pascaproduksi, dan catatan penanganan ketidaksesuaian. Untuk komponen batch, proporsi sampling dan metode penanganan produk cacat juga harus dicatat. Misalnya, untuk pengiriman kecil 100 unit, dimensi kunci dapat disampling 10%–20%; jika ditemukan deviasi sistematis, tingkatkan sampling dan analisis penyebabnya. Catatan kualitas tidak hanya berguna untuk penerimaan, tetapi juga menjadi dasar untuk pembelian ulang dan iterasi berikutnya.
5. Serah terima dan manajemen perubahan: tulis batas tanggung jawab dengan jelas
Risiko pada tahap serah terima berasal dari standar yang tidak jelas dan perubahan yang hanya disampaikan secara lisan. Setelah pelanggan menerima komponen, jika mereka meminta pengerjaan ulang berdasarkan standar yang belum disepakati sebelumnya, misalnya kilap yang lebih tinggi, toleransi yang lebih ketat, atau warna yang berbeda, maka akan muncul sengketa. Sebelum proyek dimulai, perlu dijelaskan dasar penerimaan: model, gambar teknik, sampel, foto, kartu warna, atau standar tertulis. Jika proyek hanya dibuat berdasarkan model 3D tanpa toleransi 2D, maka rentang akurasi default dan pengaruh pascaproduksi harus dinyatakan.
Manajemen perubahan juga sama pentingnya. Revisi model, perubahan jumlah, penggantian material, penyesuaian warna, dan percepatan jadwal harus dibuatkan catatan perubahan, lalu dievaluasi ulang dari sisi biaya dan durasi. Untuk proyek dengan beberapa putaran iterasi, gunakan manajemen versi file, misalnya V1 untuk validasi struktur, V2 untuk optimasi perakitan, dan V3 untuk masuk ke tampilan akhir. Dengan begitu, versi yang berbeda tidak tercampur dan sumber masalah lebih mudah dilacak.
Kesimpulan: manajemen risiko membuat pengiriman hasil cetak 3D lebih dapat diprediksi
Fleksibilitas cetak 3D sangat tinggi, tetapi fleksibel bukan berarti boleh tanpa manajemen. Pembekuan kebutuhan, tinjauan desain, pemilihan proses, pemecahan jadwal, catatan kualitas, dan standar penerimaan adalah kerangka dasar untuk pengiriman proyek yang stabil. lantu3D melalui pendekatan manajemen siklus hidup menghubungkan cetak biru pelanggan, pertimbangan teknik, dan pengiriman fisik, membantu tim proyek mengurangi ketidakpastian, serta menaikkan cetak 3D dari sekadar alat prototipe cepat menjadi kemampuan pengiriman engineering yang andal.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.