
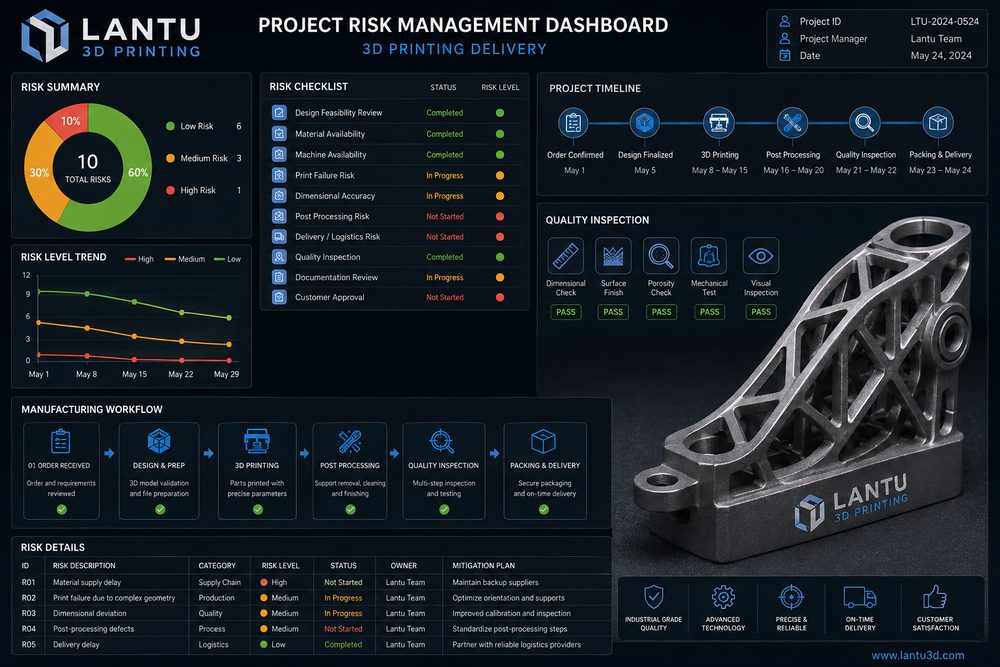
Введение: провал 3D-печатного проекта часто связан не с печатью, а с управлением
В корпоративных проектах 3D-печати настоящими причинами срывов сроков, переделок и споров обычно становятся не проблемы с самим оборудованием, а отсутствие фиксации требований, отсутствие проверки конструкции на технологичность, несоответствие свойств материала сценарию использования, размытые стандарты постобработки и несогласованные правила приемки. Даже если деталь успешно напечатана, проект все равно может считаться неудачным, если цвет не соответствует требованиям к демонстрации, отверстия не подходят для сборки, прочность не годится для испытаний или срок поставки упущен относительно окна валидации.
Поэтому управление проектами 3D-печати должно заранее выносить контроль рисков на первый план. Подход Bluprint 3D к управлению жизненным циклом — от чертежа или дизайна до физической поставки — по сути означает связывание требований, инженерных решений, производственного процесса, записей о качестве и приемки, чтобы на каждом ключевом этапе были четко определены входные данные, результаты и зоны ответственности.
1. Фиксация требований: сначала определите «приемлемый результат», а уже потом обсуждайте, как печатать
Самый большой риск на этапе требований — расхождение между ожиданиями заказчика и производителя. Заказчик может сказать: «Сделайте образец», но образец может быть нужен для визуальной демонстрации, проверки сборки, функциональных испытаний, выставочного показа или пробного мелкосерийного использования. Разные сценарии требуют разных материалов, точности, качества поверхности и критериев приемки. Например, для демонстрационного изделия важны цвет и поверхность, для сборочной детали — отверстия и зазоры, а для функциональной — прочность, температурная стойкость и химическая устойчивость. Если назначение не определено, все последующие технологические решения могут пойти в неверном направлении.
На старте проекта следует зафиксировать как минимум шесть групп данных: версию 3D-модели, 2D-чертеж или ключевые размеры, сценарий использования, требования к свойствам материала, уровень внешнего вида, срок поставки и способ приемки. Для критических размеров нужно указать допуски, например: для общего контура ±0,2 мм, для критических расстояний между отверстиями ±0,1 мм, а отверстия после механической обработки — по стандарту мехобработки. Для внешнего вида следует явно определить сторону A, цвет, текстуру и допустимые дефекты. Фиксация требований не означает, что изменения запрещены; это означает, что любое изменение должно сопровождаться оценкой его влияния на стоимость, сроки и качество.
2. Проверка конструкции и технологии: выявляйте большинство проблем до производства
DFM/DFAM-ревью — ключ к снижению количества переделок. Типовые риски включают слишком тонкие стенки, концентрацию напряжений в острых углах, невозможность очистки глубоких отверстий, невозможность удаления порошка из закрытых полостей, недостаточный зазор при сборке, следы от поддержек на внешних поверхностях, а также не-манifold-модели или поврежденную геометрию. Для SLA-изделий из смолы нужно проверить тонкие стенки и зоны контакта с поддержками; для SLS-деталей из нейлона — отверстия для удаления порошка и риск коробления; для металлических деталей, изготовленных по SLM, — в первую очередь термические напряжения, возможность удаления поддержек и припуск на последующую мехобработку.
В технологическом ревью также необходимо сопоставить материал и задачу. PA12 подходит там, где нужны ударная вязкость и сложная геометрия, смола — для высокой детализации и проверки внешнего вида, металл — для высоких нагрузок и высокотемпературных условий. Но у каждого материала есть свои границы. Если заказчику нужны испытания на несущую способность, недостаточно написать лишь «высокая прочность»; необходимо указать предел прочности при растяжении, температуру тепловой деформации, различия между свойствами по слоям и ограничения испытаний. Чем прозрачнее инженерные решения, тем меньше споров на следующих этапах.
3. Планирование и ресурсы: отдельно управляйте печатью, постобработкой и контролем
Многие задержки возникают из-за слишком оптимистичных оценок сроков. Команды часто считают только время печати и забывают о восстановлении данных, раскладке на платформе, очереди оборудования, охлаждении, удалении поддержек, мойке и отверждении, пескоструйной обработке, окраске, мехобработке, проверке и упаковке. Большая партия по SLS может печататься десятки часов, но охлаждение и удаление порошка занимают не меньше времени; демонстрационное изделие может печататься быстро, но шлифовка и окраска могут занять 2–4 дня.
Метод управления рисками — строить план по этапам: подтверждение данных, подтверждение технологии, старт печати, завершение печати, завершение постобработки, завершение ОТК, упаковка и отгрузка. Для каждого этапа должны быть указаны ожидаемое время и сценарий обработки отклонений. Для важных проектов рекомендуется вводить подтверждение первого изделия: сначала передать 1–2 детали для проверки размеров и внешнего вида, а затем запускать полный объем производства. Для проектов, привязанных к выставке, презентации или окну испытаний, стоит оставлять как минимум 20–30% временного резерва.
4. Контроль качества: снижайте споры о приемке с помощью записей о проверке
Контроль качества должен строиться вокруг назначения проекта, а не по единому шаблону для всех случаев. Для изделий с требованиями к внешнему виду нужно проверять поверхность, цвет, слоистость, следы поддержек и покрытие; для сборочных деталей — диаметр отверстий, расстояния, защелки, резьбу и посадочные зазоры; для функциональных изделий могут дополнительно потребоваться взвешивание, измерение твердости, проверка герметичности, температурной стойкости или испытание под нагрузкой. Методы контроля могут включать штангенциркуль, калибры, резьбовые калибры, координатно-измерительную машину, 3D-сканирование, пробную сборку в приспособлении и фотофиксацию.
Рекомендуется формировать для каждого проекта минимальный комплект записей по качеству: финальную версию модели, партию материала или технологические параметры, результаты выборочного контроля ключевых размеров, фотографии внешнего вида, описание постобработки и записи об обработке отклонений. Для серийных партий также следует фиксировать долю выборки и способ обработки брака. Например, при поставке мелкой партии в 100 штук можно проверять 10–20% критических размеров, а при выявлении систематического отклонения увеличивать выборку и анализировать причину. Записи о качестве нужны не только для приемки, но и для повторных заказов и последующих итераций.
5. Приемка поставки и управление изменениями: четко прописывайте границы ответственности
Основной риск на этапе поставки — неясные критерии и устные изменения. Если после получения деталей заказчик начинает требовать переделку по стандарту, который не был заранее согласован, например более высокий глянец, меньший допуск или другой цвет, это неминуемо приводит к спору. До начала проекта нужно четко определить основание для приемки: модель, чертеж, образец, фотографии, цветовую карту или письменный стандарт. Если изделие производится только по 3D-модели без 2D-допусков, следует указать стандартный диапазон точности и влияние постобработки.
Управление изменениями не менее важно. Изменение модели, количества, замена материала, корректировка цвета и ускорение срока поставки должны оформляться как запись об изменении с повторной оценкой стоимости и сроков. Для проектов с несколькими итерациями можно использовать версионность файлов, например V1 — проверка конструкции, V2 — оптимизация сборки, V3 — выход на демонстрационный внешний вид. Это помогает избежать смешения разных версий и облегчает поиск источника проблем.
Итог: управление рисками делает поставку 3D-печати более предсказуемой
3D-печать очень гибка, но гибкость не означает, что можно обойтись без управления. Фиксация требований, ревью конструкции, выбор технологии, разбивка сроков, записи о качестве и критерии приемки — это базовая рамка стабильной поставки в корпоративных проектах. Bluprint 3D, опираясь на подход управления жизненным циклом, соединяет клиентский дизайн, инженерную оценку и физическую поставку, помогая командам уменьшать неопределенность и превращать 3D-печать из инструмента быстрого прототипирования в надежную инженерную способность по поставке результатов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.