
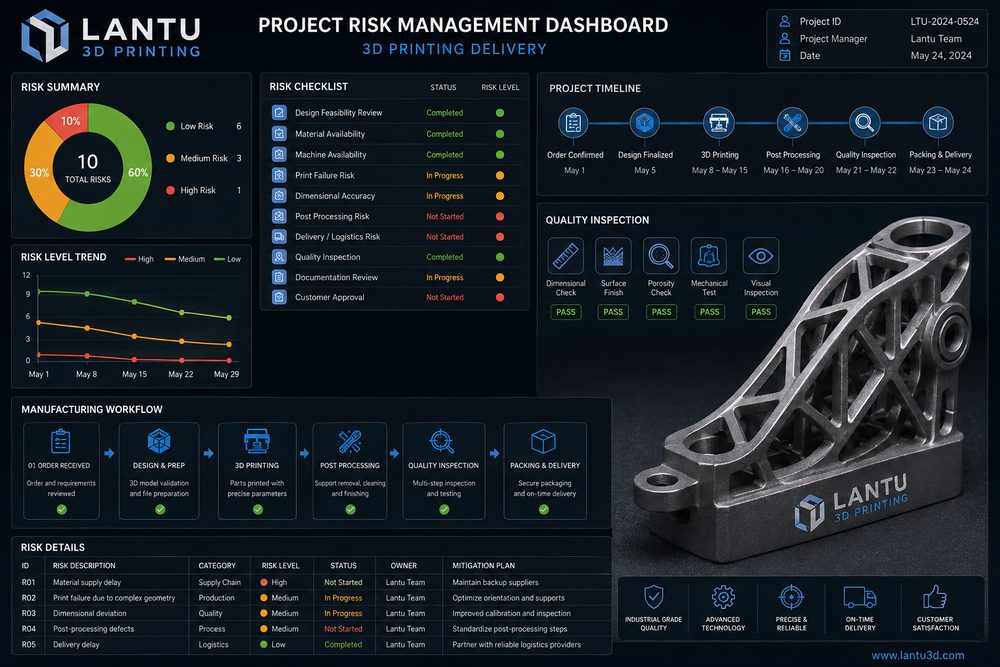
Introduzione: nei progetti di stampa 3D il fallimento spesso non è della stampa, ma della gestione
Nei progetti di stampa 3D a livello aziendale, le vere cause di ritardi, rilavorazioni e controversie non sono quasi mai dovute all'incapacità della macchina di generare il pezzo, bensì a requisiti non congelati, design non sottoposti a revisione di producibilità, materiali non coerenti con lo scenario d'uso, standard di post-produzione poco chiari e criteri di accettazione non uniformi. Anche se un componente viene stampato con successo, se il colore non soddisfa i requisiti di presentazione, i fori non consentono l'assemblaggio, la resistenza non è adatta ai test o la consegna avviene fuori dalla finestra di validazione, il progetto può comunque considerarsi fallito.
Per questo motivo, la gestione di un progetto di stampa 3D deve anticipare il controllo del rischio. lantu3D sottolinea la gestione del ciclo di vita, dal blueprint/design all'oggetto fisico consegnato: in sostanza, significa collegare requisiti, decisioni ingegneristiche, processo produttivo, registri qualità e accettazione finale, in modo che ogni nodo critico abbia input, output e responsabilità ben definiti.
1. Congelamento dei requisiti: prima definire il “risultato accettabile”, poi discutere come stamparlo
Il rischio maggiore nella fase dei requisiti è che cliente e fornitore interpretino in modo diverso l'obiettivo. Il cliente può dire “realizzate un prototipo”, ma quel prototipo potrebbe servire per presentazione estetica, verifica di assemblaggio, test funzionale, esposizione in fiera o prova in piccola serie. Usi diversi richiedono materiali, precisione, finitura superficiale e criteri di accettazione differenti. Ad esempio, un pezzo da esposizione si concentra su colore e superficie, un componente da assemblaggio su fori e giochi, un pezzo funzionale su resistenza, temperatura e resistenza chimica. Se l'utilizzo non è chiaro, tutte le scelte di processo successive possono risultare fuori bersaglio.
All'avvio del progetto dovrebbero essere congelate almeno sei informazioni: versione del modello 3D, disegno 2D o dimensioni critiche, scenario d'uso, requisiti prestazionali del materiale, livello estetico, tempi di consegna e modalità di accettazione. Le dimensioni critiche vanno accompagnate da tolleranze, ad esempio ±0,2 mm per l'ingombro generale, ±0,1 mm per le distanze tra fori critiche, mentre i fori successivi a lavorazioni meccaniche devono essere trattati secondo standard di lavorazione. Per l'aspetto estetico occorre definire chiaramente faccia A, colore, texture e difetti ammessi. Il congelamento dei requisiti non significa che non si possano apportare modifiche, ma che ogni variazione deve registrare il suo impatto su costo, tempi e qualità.
2. Revisione di design e processo: individuare la maggior parte dei problemi prima della produzione
La revisione DFM/DFAM è il fulcro della riduzione delle rilavorazioni. I rischi più comuni includono spessori troppo sottili, concentrazioni di tensione negli angoli vivi, fori profondi difficili da pulire, cavità chiuse impossibili da depolverare, giochi di assemblaggio insufficienti, segni dei supporti su superfici estetiche, modelli non manifold o con facce mancanti. Per pezzi in resina SLA, occorre controllare pareti sottili e aree di contatto dei supporti; per pezzi in nylon SLS, vanno verificati i fori di scarico della polvere e il rischio di deformazione; per pezzi metallici SLM, bisogna valutare in particolare lo stress termico, la rimovibilità dei supporti e il sovrametallo per eventuali lavorazioni meccaniche successive.
La revisione di processo deve anche allineare materiale e applicazione. Il PA12 è adatto a componenti duttili e strutture complesse, la resina è indicata per elevato dettaglio e verifica estetica, il metallo per scenari ad alta resistenza e ad alta temperatura, ma ogni materiale ha i propri limiti. Se il cliente richiede un test di carico, non basta indicare “alta resistenza”: bisogna specificare resistenza a trazione, temperatura di deformazione termica, differenze di prestazione tra gli assi di deposizione e limitazioni del test. Più trasparenti sono le decisioni ingegneristiche, meno saranno le controversie in seguito.
3. Pianificazione e risorse: gestire separatamente stampa, post-produzione e controllo
Molti ritardi derivano da stime troppo ottimistiche. I team di progetto spesso considerano solo il tempo di stampa come tempo di consegna, ignorando riparazione dei dati, nesting, coda macchina, raffreddamento, rimozione dei supporti, lavaggio e polimerizzazione, sabbiatura, tintura, verniciatura a spruzzo, lavorazioni meccaniche, controllo e imballaggio. Un grande lotto SLS può richiedere molte ore di stampa, ma anche il raffreddamento e la rimozione della polvere richiedono tempo; un pezzo da esposizione può essere stampato rapidamente, ma levigatura e verniciatura possono richiedere 2-4 giorni.
Il metodo di controllo del rischio consiste nell'organizzare un piano per fasi: conferma dati, conferma processo, inizio stampa, completamento stampa, completamento post-produzione, completamento controllo qualità, spedizione. Ogni fase dovrebbe avere un tempo previsto e un piano di gestione delle anomalie. Per i progetti importanti si consiglia di prevedere una conferma del primo pezzo, consegnando prima 1-2 unità per verificare dimensioni e aspetto, e poi avviare la produzione completa. Per progetti legati a fiere, lanci o finestre di test, è opportuno mantenere un margine di tempo del 20%-30%.
4. Controllo qualità: ridurre le contestazioni con registrazioni verificabili
Il controllo qualità deve essere costruito attorno all'uso del progetto, non applicando lo stesso standard a tutti i casi. I pezzi estetici richiedono verifica di superficie, colore, layer lines, segni dei supporti e verniciatura; i pezzi da assemblaggio richiedono controllo di diametro dei fori, distanza tra fori, clip, filettature e giochi di accoppiamento; i pezzi funzionali possono richiedere anche pesatura, durezza, tenuta, resistenza termica o test di carico. I metodi di verifica possono includere calibro, tamponi passa/non passa, calibri filettati, macchina CMM, scansione 3D, prova con maschera e documentazione fotografica.
Si consiglia di creare per ogni progetto un pacchetto minimo di registri qualità: versione finale del modello, lotto materiale o parametri di processo, risultati di campionamento delle dimensioni critiche, foto dell'aspetto, descrizione della post-produzione e registrazione della gestione delle anomalie. Per i pezzi in serie è opportuno registrare anche la percentuale di campionamento e il metodo di trattamento dei difetti. Ad esempio, per una consegna in piccola serie di 100 pezzi si può campionare il 10%-20% delle dimensioni critiche; se emerge una deviazione sistematica, occorre aumentare il campionamento e analizzarne la causa. I registri qualità non servono solo all'accettazione, ma forniscono anche una base per riordini e iterazioni future.
5. Accettazione della consegna e gestione delle modifiche: chiarire per iscritto i confini di responsabilità
Il rischio nella fase di consegna è rappresentato da standard poco chiari e modifiche comunicate solo oralmente. Dopo aver ricevuto il pezzo, se il cliente richiede rilavorazioni basate su criteri non dichiarati in anticipo, come maggiore brillantezza, tolleranze più strette o un colore diverso, si generano facilmente controversie. All'inizio del progetto è necessario definire chiaramente la base di accettazione: modello, disegno, campione, foto, cartella colori o standard scritto. Se il progetto è prodotto solo a partire dal modello 3D e non dispone di tolleranze 2D, occorre specificare l'intervallo di precisione predefinito e l'effetto della post-produzione.
La gestione delle modifiche è altrettanto importante. Modifiche al modello, variazioni di quantità, sostituzione del materiale, aggiustamenti di colore e anticipo della data di consegna devono essere formalizzati in un registro di change management, con una nuova valutazione di costi e tempi. Per progetti con più cicli di iterazione, è utile utilizzare numeri di versione per i file, ad esempio V1 per validare la struttura, V2 per ottimizzare l'assemblaggio, V3 per passare all'aspetto estetico finale. In questo modo si evita di mescolare versioni diverse e si facilita la tracciabilità della fonte dei problemi.
Conclusione: la gestione del rischio rende la consegna della stampa 3D più prevedibile
La stampa 3D offre grande flessibilità, ma la flessibilità non significa poter rinunciare alla gestione. Congelamento dei requisiti, revisione del design, scelta del processo, scomposizione della pianificazione, registrazioni di qualità e criteri di accettazione costituiscono la struttura di base per una consegna stabile nei progetti aziendali. Con un approccio di gestione del ciclo di vita, lantu3D collega il blueprint del cliente, il giudizio ingegneristico e la consegna del pezzo reale, aiutando i team di progetto a ridurre l'incertezza e a trasformare la stampa 3D da semplice strumento di prototipazione rapida a capacità affidabile di consegna ingegneristica.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.