
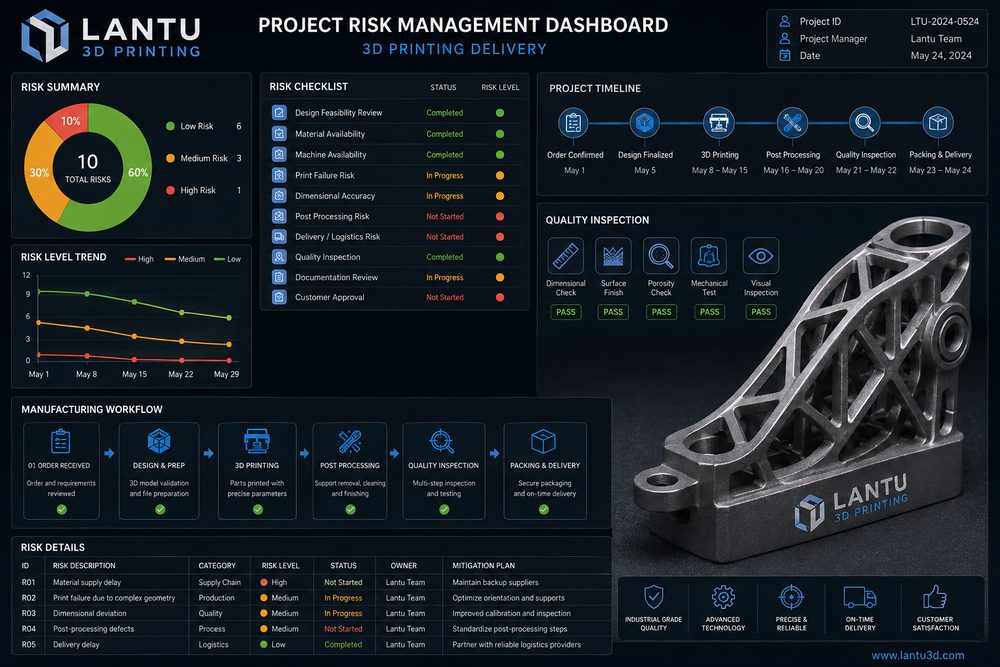
Einleitung: Das Scheitern von 3D-Druckprojekten ist oft ein Managementproblem, nicht ein Druckproblem
In unternehmensweiten 3D-Druckprojekten liegen die eigentlichen Ursachen für Verzögerungen, Nacharbeit und Streitigkeiten meist nicht darin, dass das Gerät kein Bauteil erzeugen kann, sondern darin, dass Anforderungen nicht freigegeben wurden, die Konstruktion keiner Herstellbarkeitsprüfung unterzogen wurde, Materialeigenschaften und Einsatzszenario nicht zusammenpassen, Nachbearbeitungsstandards unklar sind und die Abnahmekriterien nicht einheitlich definiert wurden. Selbst wenn ein Bauteil erfolgreich gedruckt wird, kann das Projekt als gescheitert gelten, wenn die Farbe nicht den Präsentationsanforderungen entspricht, Bohrungen nicht montierbar sind, die Festigkeit nicht für Tests geeignet ist oder der Liefertermin das Validierungsfenster verpasst.
Deshalb muss das Projektmanagement im 3D-Druck das Risikomanagement frühzeitig ansetzen. lantu3D legt den Schwerpunkt auf das Lebenszyklusmanagement von der Blaupause bzw. Konstruktion bis zur physischen Übergabe. Im Kern geht es darum, Anforderungen, technische Entscheidungen, Fertigungsprozess, Qualitätsnachweise und Abnahme miteinander zu verbinden, damit jeder kritische Meilenstein klare Eingaben, Ausgaben und Verantwortlichkeiten besitzt.
1. Anforderungsfreigabe: Erst das „abnahmefähige Ergebnis“ definieren, dann über das Drucken sprechen
Das größte Risiko in der Anforderungsphase besteht darin, dass Kunde und Fertiger das Ziel unterschiedlich verstehen. Der Kunde sagt vielleicht nur: „Macht einen Prototypen“, doch dieser kann für die optische Präsentation, die Montageprüfung, den Funktionstest, die Messepräsentation oder einen Kleinserienversuch gedacht sein. Unterschiedliche Einsatzzwecke erfordern unterschiedliche Materialien, Genauigkeiten, Oberflächenbehandlungen und Abnahmekriterien. Ein Ausstellungsstück legt den Fokus auf Farbe und Oberfläche, ein Montageteil auf Bohrungsposition und Spiel, ein Funktionsteil auf Festigkeit, Temperaturbeständigkeit und chemische Beständigkeit. Ist der Zweck nicht klar, können alle nachfolgenden Prozessentscheidungen danebenliegen.
Zu Projektbeginn sollten mindestens sechs Informationsarten freigegeben werden: Version des 3D-Modells, 2D-Zeichnung oder kritische Maße, Einsatzszenario, Anforderungen an die Materialeigenschaften, optische Qualitätsstufe, Liefertermin und Abnahmeverfahren. Kritische Maße sollten mit Toleranzen versehen werden, zum Beispiel allgemeine Außenkonturen ±0,2 mm, kritische Lochabstände ±0,1 mm, nachbearbeitete Bohrungen nach Mechanik-Standard. Für die Optik sollten A-Flächen, Farbe, Textur und zulässige Fehler klar definiert sein. Anforderungsfreigabe bedeutet nicht, dass Änderungen ausgeschlossen sind, sondern dass jede Änderung mit ihren Auswirkungen auf Kosten, Zeit und Qualität dokumentiert werden muss.
2. Konstruktion und Prozessprüfung: Die meisten Probleme vor der Fertigung erkennen
Die DFM-/DFAM-Prüfung ist der Schlüssel zur Senkung der Nacharbeitsquote. Typische Risiken sind zu dünne Wandstärken, scharfe Ecken mit Spannungsspitzen, tiefe Bohrungen, die nicht gereinigt werden können, geschlossene Hohlräume, aus denen Pulver nicht entfernt werden kann, zu geringe Montageabstände, Stützmarken auf Sichtflächen sowie nicht-manifold Geometrien oder Geometriefehler. Bei SLA-Harzbauteilen müssen dünne Wände und Stützkontaktflächen besonders geprüft werden; bei SLS-Nylonteilen die Pulverentfernung und das Verzugspotenzial; bei Metallteilen aus SLM vor allem die thermischen Spannungen, die Entfernbarkeit der Stützen und die notwendigen Aufmaße für die spätere spanende Bearbeitung.
Zur Prozessprüfung gehört auch die Abstimmung von Material und Anwendung. PA12 eignet sich für Zähigkeit und komplexe Strukturen, Harz für hohe Detailtreue und visuelle Prototypen, Metall für hohe Festigkeit und Temperaturbeständigkeit. Doch jedes Material hat Grenzen. Wenn der Kunde eine Lastprüfung verlangt, reicht eine Aussage wie „hohe Festigkeit“ nicht aus. Stattdessen sollten Zugfestigkeit, Wärmeformbeständigkeit, Unterschiede in den Schichteigenschaften und die Testgrenzen erläutert werden. Je transparenter die technischen Entscheidungen sind, desto weniger Konflikte entstehen später.
3. Planung und Ressourcen: Drucken, Nachbearbeitung und Prüfung getrennt steuern
Viele Verzögerungen entstehen durch zu optimistische Terminplanung. Teams rechnen oft nur die Druckzeit als Lieferzeit ein und übersehen dabei Datenreparatur, Nesting, Maschinenwarteschlangen, Abkühlung, Entfernen der Stützen, Reinigung und Aushärtung, Sandstrahlen, Färben, Lackieren, spanende Bearbeitung, Prüfung und Verpackung. Ein großer SLS-Batch kann viele Stunden drucken, aber das Abkühlen und Entpulvern kostet ebenfalls Zeit. Ein optisches Ausstellungsstück ist vielleicht schnell gedruckt, aber Schleifen und Lackieren können zwei bis vier Tage dauern.
Die Risikokontrolle besteht darin, einen mehrstufigen Terminplan aufzubauen: Datenfreigabe, Prozessfreigabe, Druckstart, Druckende, Abschluss der Nachbearbeitung, Abschluss der Qualitätsprüfung und Versand. Jeder Meilenstein sollte eine geplante Dauer und einen Plan für Abweichungen haben. Bei wichtigen Projekten empfiehlt sich eine Erstmusterfreigabe: Zunächst 1 bis 2 Teile liefern, um Maße und Optik zu prüfen, bevor die gesamte Serie produziert wird. Für Messe-, Launch- und Testfenster sollte ein Zeitpuffer von mindestens 20 bis 30 Prozent eingeplant werden.
4. Qualitätskontrolle: Prüfprotokolle reduzieren Streit bei der Abnahme
Die Qualitätskontrolle sollte sich am Einsatzzweck orientieren und nicht für jedes Projekt denselben Standard anwenden. Optikteile müssen Oberfläche, Farbe, Schichtlinien, Stützspuren und Beschichtung prüfen; Montageteile Bohrdurchmesser, Lochabstände, Rastnasen, Gewinde und Passungsspiel; Funktionsteile zusätzlich Gewicht, Härte, Dichtheit, Temperaturbeständigkeit oder Lasttests. Als Prüfmittel kommen Messschieber, Grenzlehren, Gewindelehren, Koordinatenmessgeräte, 3D-Scan, Vorrichtungsproben und Fotodokumentation infrage.
Für jedes Projekt sollte ein minimales Qualitätsdossier angelegt werden: finale Modellversion, Materialcharge oder Prozessparameter, Ergebnisse der Stichprobenmessung kritischer Maße, Fotos der Oberfläche, Beschreibung der Nachbearbeitung und Dokumentation von Abweichungen. Bei Serien- oder Kleinserienteilen sollten außerdem die Stichprobenquote und die Behandlung fehlerhafter Teile festgehalten werden. Beispielsweise kann bei einer Lieferung von 100 Teilen eine Stichprobe von 10 bis 20 Prozent der kritischen Maße geprüft werden; werden systematische Abweichungen festgestellt, muss die Prüftiefe erhöht und die Ursache analysiert werden. Qualitätsunterlagen dienen nicht nur der Abnahme, sondern auch als Grundlage für Nachbestellungen und Iterationen.
5. Auslieferung und Änderungsmanagement: Verantwortungsgrenzen klar dokumentieren
Das Risiko in der Auslieferungsphase liegt in unklaren Standards und mündlichen Änderungen. Wenn der Kunde das Bauteil erhält und später auf Basis nicht vorab vereinbarter Kriterien Nacharbeit fordert – etwa höherer Glanz, engere Toleranzen oder eine andere Farbe –, führt das schnell zu Konflikten. Vor Projektbeginn sollte die Abnahmegrundlage klar definiert werden: Modell, Zeichnung, Muster, Fotos, Farbkarte oder schriftlicher Standard. Wenn ein Projekt ausschließlich nach dem 3D-Modell gefertigt wird und keine 2D-Toleranzen enthält, muss der Standardbereich für die Genauigkeit sowie der Einfluss der Nachbearbeitung erläutert werden.
Auch das Änderungsmanagement ist entscheidend. Modelländerungen, Mengenänderungen, Materialwechsel, Farbänderungen und vorgezogene Liefertermine sollten als Änderungsprotokoll erfasst und hinsichtlich Kosten und Zeit neu bewertet werden. Bei Projekten mit mehreren Iterationen kann mit Versionsnummern gearbeitet werden, etwa V1 für die Strukturvalidierung, V2 für die Optimierung der Passung und V3 für die finale Präsentationsoptik. So werden Versionen nicht vermischt und die Ursache von Problemen bleibt nachvollziehbar.
Fazit: Risikomanagement macht 3D-Drucklieferungen planbarer
3D-Druck ist sehr flexibel, doch Flexibilität ersetzt kein Management. Anforderungsfreigabe, Konstruktionsprüfung, Prozesswahl, geteilte Terminplanung, Qualitätsdokumentation und Abnahmekriterien bilden den Grundrahmen für eine stabile Auslieferung im Unternehmensumfeld. lantu3D verbindet mit seinem Lebenszyklusansatz Kundenanforderungen, technische Entscheidungen und die physische Übergabe und hilft Projektteams, Unsicherheiten zu reduzieren und 3D-Druck von einem schnellen Prototyping-Werkzeug zu einer verlässlichen Engineering-Lösung für die Lieferung zu entwickeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.