
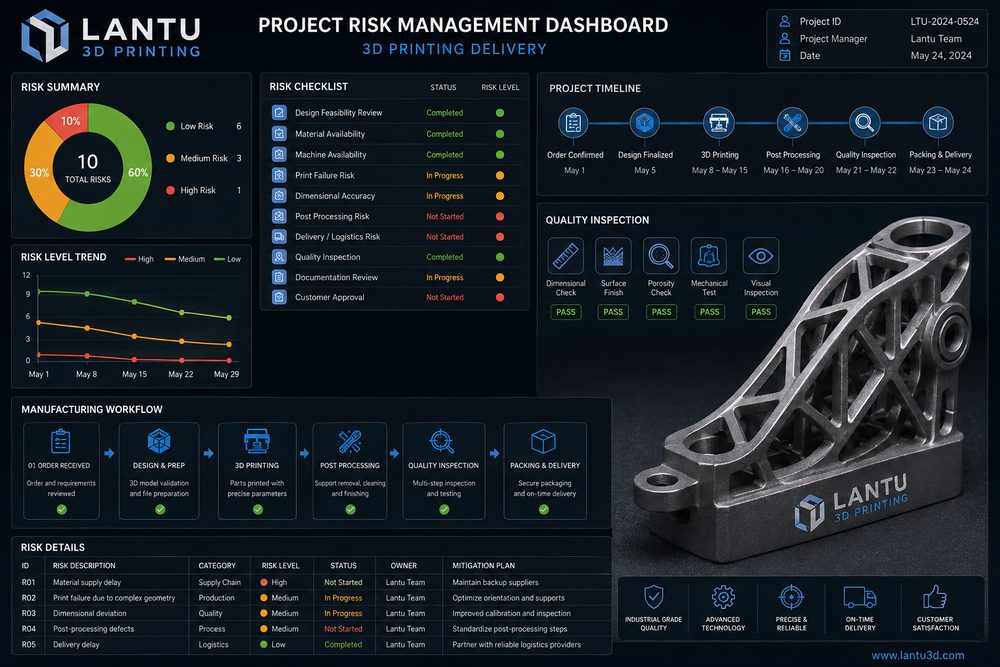
บทนำ: ความล้มเหลวของโปรเจกต์พิมพ์ 3D มักไม่ใช่ความล้มเหลวของการพิมพ์ แต่เป็นความล้มเหลวของการบริหารจัดการ
ในโปรเจกต์การพิมพ์ 3D ระดับองค์กร สาเหตุที่ทำให้เกิดความล่าช้า งานต้องแก้ไข และข้อโต้แย้ง มักไม่ใช่เพราะเครื่องพิมพ์ขึ้นรูปไม่ได้ แต่เป็นเพราะยังไม่ได้ล็อกความต้องการ งานออกแบบยังไม่ได้ผ่านการทบทวนด้านความสามารถในการผลิต วัสดุที่เลือกไม่สอดคล้องกับสถานการณ์ใช้งาน มาตรฐานงานหลังการพิมพ์ไม่ชัดเจน และเกณฑ์ตรวจรับไม่เป็นหนึ่งเดียว ชิ้นงานแม้จะพิมพ์สำเร็จ แต่ถ้าสีไม่ตรงกับความต้องการนำเสนอ รูยึดประกอบไม่ได้ ความแข็งแรงไม่เหมาะกับการทดสอบ หรือส่งมอบไม่ทันช่วงเวลาตรวจสอบ ก็ยังถือว่าเป็นความล้มเหลวของโปรเจกต์
ดังนั้น การบริหารโปรเจกต์พิมพ์ 3D จึงต้องดึงการควบคุมความเสี่ยงให้มาอยู่ก่อนหน้า แนวคิดการบริหารวงจรชีวิตตั้งแต่แบบสู่ชิ้นงานจริงของ lantu3D คือการเชื่อมโยงความต้องการ การตัดสินใจทางวิศวกรรม กระบวนการผลิต บันทึกคุณภาพ และการตรวจรับงานส่งมอบเข้าด้วยกัน เพื่อให้ทุกจุดสำคัญมีอินพุต เอาต์พุต และขอบเขตความรับผิดชอบที่ชัดเจน
1. การล็อกความต้องการ: กำหนด “ผลลัพธ์ที่ตรวจรับได้” ก่อนคุยเรื่องจะพิมพ์อย่างไร
ความเสี่ยงที่ใหญ่ที่สุดในขั้นความต้องการคือ ลูกค้าและฝ่ายผลิตเข้าใจเป้าหมายไม่ตรงกัน ลูกค้าอาจบอกว่า “ทำชิ้นตัวอย่าง” แต่ชิ้นตัวอย่างอาจใช้เพื่อโชว์รูปลักษณ์ ตรวจสอบการประกอบ ทดสอบการใช้งาน จัดแสดงในงานอีเวนต์ หรือทดลองผลิตจำนวนน้อย การใช้งานที่ต่างกันย่อมต้องใช้วัสดุ ความละเอียด ผิวงาน และเกณฑ์ตรวจรับต่างกัน ตัวอย่างเช่น ชิ้นงานโชว์จะเน้นสีและผิวงาน ชิ้นงานประกอบจะเน้นตำแหน่งรูและระยะเผื่อ ส่วนชิ้นงานใช้งานจะเน้นความแข็งแรง อุณหภูมิ และความทนทานต่อสารเคมี หากไม่ระบุการใช้งานให้ชัด การเลือกกระบวนการในขั้นถัดไปก็อาจคลาดเคลื่อนทั้งหมด
เมื่อเริ่มโครงการ ควรล็อกข้อมูลอย่างน้อย 6 กลุ่ม ได้แก่ เวอร์ชันโมเดล 3 มิติ แบบ 2 มิติหรือมิติสำคัญ สถานการณ์ใช้งาน ข้อกำหนดด้านสมรรถนะของวัสดุ ระดับความสวยงาม กำหนดส่งมอบ และวิธีตรวจรับ สำหรับมิติที่สำคัญควรกำหนดค่าคลาดเคลื่อน เช่น มิติภายนอกทั่วไป ±0.2 มม. ระยะรูสำคัญ ±0.1 มม. และรูที่ต้องผ่านการทำหลังการผลิตให้ยึดตามมาตรฐานงานตัดเฉือน สำหรับด้านรูปลักษณ์ควรระบุด้าน A สี ลวดลายผิว และตำหนิที่ยอมรับได้ การล็อกความต้องการไม่ได้หมายความว่าเปลี่ยนไม่ได้ แต่หมายความว่าหากมีการเปลี่ยนแปลงใด ๆ ต้องบันทึกผลกระทบต่อค่าใช้จ่าย ระยะเวลา และคุณภาพด้วย
2. การทบทวนการออกแบบและกระบวนการ: ค้นหาปัญหาส่วนใหญ่ให้เจอก่อนเริ่มผลิต
การทบทวน DFM/DFAM คือหัวใจของการลดงานแก้ไข ความเสี่ยงที่พบบ่อยได้แก่ ความหนาผนังบางเกินไป มุมแหลมทำให้เกิดความเค้นสะสม รูลึกที่ทำความสะอาดไม่ได้ ช่องภายในแบบปิดที่คายผงไม่ได้ ระยะเผื่อประกอบไม่พอ รอยซัพพอร์ตอยู่บนผิวที่เห็นได้ชัด โมเดลไม่เป็น manifold หรือมีผิวแตก สำหรับชิ้นงานเรซิน SLA ควรตรวจผนังบางและผิวสัมผัสของซัพพอร์ต สำหรับชิ้นงานไนลอน SLS ควรตรวจรูระบายผงและความเสี่ยงการบิดงอ ส่วนชิ้นงานโลหะ SLM ควรประเมินความเค้นจากความร้อน ความสามารถในการเอาซัพพอร์ตออก และระยะเผื่อสำหรับงานกัดแต่งภายหลัง
การทบทวนกระบวนการยังต้องทำให้วัสดุสอดคล้องกับการใช้งานด้วย PA12 เหมาะกับความเหนียวและโครงสร้างซับซ้อน เรซินเหมาะกับงานที่ต้องการรายละเอียดสูงและตรวจสอบรูปลักษณ์ ส่วนโลหะเหมาะกับงานที่ต้องการความแข็งแรงและทนความร้อน แต่ละวัสดุมีขอบเขตของตัวเอง หากลูกค้าต้องการทดสอบการรับแรง ไม่ควรอธิบายเพียงว่า “แข็งแรงค่อนข้างสูง” แต่ควรระบุค่าความต้านแรงดึง อุณหภูมิแปรรูปความร้อน ความแตกต่างของสมบัติตามแนวชั้น และข้อจำกัดในการทดสอบให้ชัด ยิ่งการตัดสินใจทางวิศวกรรมโปร่งใสเท่าไร ข้อโต้แย้งในภายหลังก็ยิ่งน้อยลงเท่านั้น
3. การวางแผนเวลาและทรัพยากร: แยกการพิมพ์ งานหลังการพิมพ์ และการตรวจสอบออกจากกัน
หลายโครงการล่าช้าเพราะประเมินกำหนดเวลาแบบมองโลกสวยเกินไป ทีมโครงการมักนับเฉพาะเวลาพิมพ์ แต่ลืมไปว่าต้องมีการซ่อมไฟล์ การจัดวางงาน การรอคิวเครื่อง การปล่อยให้เย็น การเอาซัพพอร์ตออก การล้างและอบ การพ่นทราย การย้อมสี การพ่นสี การกัดแต่ง การตรวจสอบ และการแพ็กของ ชิ้นงาน SLS ขนาดใหญ่หนึ่งล็อตอาจใช้เวลาพิมพ์หลายชั่วโมง แต่การปล่อยให้เย็นและทำความสะอาดผงก็ต้องใช้เวลาไม่น้อย ขณะที่ชิ้นงานโชว์ผิวอาจพิมพ์เร็ว แต่การขัดและพ่นสีอาจกินเวลา 2-4 วัน
วิธีควบคุมความเสี่ยงคือจัดตารางแบบแยกขั้นตอน ได้แก่ ยืนยันไฟล์ ยืนยันกระบวนการ เริ่มพิมพ์ พิมพ์เสร็จ งานหลังการพิมพ์เสร็จ ตรวจคุณภาพเสร็จ และแพ็กส่ง แต่ละจุดควรมีกำหนดเวลาโดยประมาณและแผนรับมือเมื่อเกิดความผิดปกติ สำหรับโครงการสำคัญแนะนำให้มีการยืนยันชิ้นแรกก่อน ส่งมอบ 1-2 ชิ้นเพื่อยืนยันมิติและรูปลักษณ์ แล้วจึงเข้าสู่การผลิตเต็มจำนวน สำหรับงานที่ผูกกับงานแสดง งานเปิดตัว หรือช่วงเวลาทดสอบ ควรเผื่อเวลาอย่างน้อย 20%-30%
4. การควบคุมคุณภาพ: ลดข้อโต้แย้งในการตรวจรับด้วยบันทึกการตรวจสอบ
การควบคุมคุณภาพควรยึดตามวัตถุประสงค์ของงาน ไม่ใช่ใช้มาตรฐานเดียวกับทุกโครงการ ชิ้นงานโชว์ต้องตรวจผิว สี รอยชั้น รอยซัพพอร์ต และงานเคลือบ ชิ้นงานประกอบต้องตรวจขนาดรู ระยะรู สลักล็อก เกลียว และระยะเผื่อประกอบ ส่วนชิ้นงานใช้งานอาจต้องมีการชั่งน้ำหนัก ทดสอบความแข็ง การซีล ความทนความร้อน หรือการรับโหลด วิธีตรวจสอบสามารถใช้เวอร์เนีย เกจเข็ม วัดเกลียว เครื่อง CMM การสแกน 3 มิติ การลองประกอบด้วยฟิกซ์เจอร์ และการบันทึกภาพถ่าย
แนะนำให้แต่ละโครงการมีชุดบันทึกคุณภาพขั้นต่ำ ได้แก่ เวอร์ชันโมเดลสุดท้าย หมายเลขล็อตวัสดุหรือพารามิเตอร์กระบวนการ ผลการสุ่มตรวจมิติสำคัญ ภาพถ่ายรูปลักษณ์ คำอธิบายงานหลังการพิมพ์ และบันทึกการจัดการความผิดปกติ สำหรับงานหลายชิ้นยังควรบันทึกสัดส่วนการสุ่มตรวจและวิธีจัดการของเสีย เช่น งานส่งมอบจำนวน 100 ชิ้นอาจสุ่มตรวจมิติสำคัญ 10%-20% หากพบความคลาดเคลื่อนเชิงระบบ ควรเพิ่มสัดส่วนการสุ่มตรวจและวิเคราะห์สาเหตุ บันทึกคุณภาพไม่เพียงใช้เพื่อการตรวจรับ แต่ยังเป็นหลักฐานสำหรับการสั่งซ้ำและการปรับปรุงในอนาคตด้วย
5. การตรวจรับงานส่งมอบและการจัดการการเปลี่ยนแปลง: ระบุขอบเขตความรับผิดชอบให้ชัด
ความเสี่ยงในขั้นส่งมอบอยู่ที่มาตรฐานไม่ชัดและการเปลี่ยนแปลงที่สื่อสารด้วยปากเปล่า เมื่อผู้รับงานได้รับชิ้นงานแล้ว หากนำมาตรฐานที่ไม่ได้แจ้งไว้ล่วงหน้ามาใช้เพื่อขอแก้ไข เช่น ขอความเงาสูงขึ้น ขอค่าคลาดเคลื่อนที่แคบลง หรือขอเปลี่ยนสีภายหลัง ย่อมก่อให้เกิดข้อโต้แย้ง ก่อนเริ่มโครงการควรระบุเกณฑ์ตรวจรับให้ชัดเจน เช่น ใช้โมเดล แบบ 2 มิติ ชิ้นตัวอย่าง รูปถ่าย แผ่นสี หรือข้อกำหนดเป็นลายลักษณ์อักษร หากโครงการผลิตตามโมเดล 3 มิติอย่างเดียวโดยไม่มีค่าคลาดเคลื่อนในแบบ 2 มิติ ก็ควรอธิบายช่วงความแม่นยำเริ่มต้นและผลกระทบจากงานหลังการพิมพ์ให้ชัด
การจัดการการเปลี่ยนแปลงก็สำคัญเช่นกัน การแก้ไขโมเดล การเปลี่ยนจำนวน การเปลี่ยนวัสดุ การปรับสี และการเร่งกำหนดส่ง ควรมีบันทึกการเปลี่ยนแปลง และประเมินค่าใช้จ่ายกับระยะเวลาใหม่ทุกครั้ง สำหรับงานที่ต้องวนปรับหลายรอบ สามารถใช้ระบบเวอร์ชันไฟล์ เช่น V1 เพื่อยืนยันโครงสร้าง V2 เพื่อปรับการประกอบ และ V3 เพื่อเข้าสู่รูปลักษณ์สำหรับนำเสนอ วิธีนี้ช่วยป้องกันการใช้คนละเวอร์ชันปะปนกัน และช่วยติดตามต้นตอของปัญหาได้ง่ายขึ้น
สรุป: การบริหารความเสี่ยงทำให้การส่งมอบงานพิมพ์ 3D คาดการณ์ได้มากขึ้น
การพิมพ์ 3D มีความยืดหยุ่นสูง แต่ความยืดหยุ่นไม่ได้แปลว่าจะไม่ต้องมีการบริหารจัดการ การล็อกความต้องการ การทบทวนการออกแบบ การเลือกกระบวนการ การแยกตารางงาน การบันทึกคุณภาพ และการกำหนดเกณฑ์ตรวจรับ คือกรอบพื้นฐานของการส่งมอบงานในองค์กรให้มั่นคง แนวคิดการบริหารวงจรชีวิตของ lantu3D ช่วยเชื่อมต่อแบบของลูกค้า การตัดสินใจเชิงวิศวกรรม และชิ้นงานจริงเข้าด้วยกัน ทำให้ทีมโครงการลดความไม่แน่นอน และยกระดับการพิมพ์ 3D จากเครื่องมือทำต้นแบบเร็ว ไปสู่ความสามารถในการส่งมอบงานวิศวกรรมที่เชื่อถือได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง