
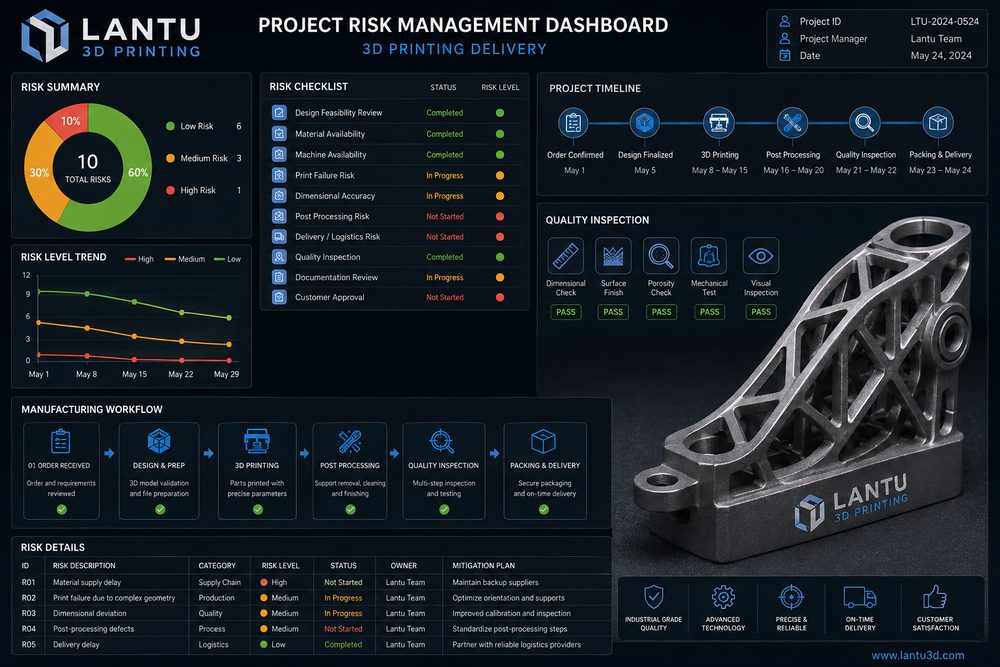
Introducción: los fallos en proyectos de impresión 3D a menudo no son fallos de impresión, sino de gestión
En los proyectos empresariales de impresión 3D, las verdaderas causas de los retrasos, retrabajos y disputas rara vez son que el equipo no pueda formar la pieza; más bien, suelen ser requisitos no congelados, diseños no revisados para manufacturabilidad, una desalineación entre el rendimiento del material y el escenario de uso, estándares de posprocesado vagos y criterios de aceptación inconsistentes. Incluso si una pieza se imprime con éxito, si el color no cumple los requisitos de presentación, los orificios no encajan, la resistencia no es adecuada para las pruebas o la entrega no llega a tiempo para la ventana de validación, el proyecto también puede considerarse un fracaso.
Por ello, la gestión de proyectos de impresión 3D debe adelantar el control de riesgos. lantu3D pone el énfasis en la gestión del ciclo de vida, desde el plano/diseño hasta la entrega física; en esencia, se trata de conectar los requisitos, las decisiones de ingeniería, el proceso de fabricación, los registros de calidad y la aceptación de entrega, de modo que cada hito clave tenga entradas, salidas y límites de responsabilidad claramente definidos.
1. Congelamiento de requisitos: definir primero el “resultado aceptable” y después cómo imprimirlo
El mayor riesgo en la fase de requisitos es que el cliente y el fabricante no compartan la misma comprensión del objetivo. El cliente puede decir “haz un prototipo”, pero ese prototipo puede servir para exhibición estética, verificación de ensamblaje, pruebas funcionales, exposición en feria o ensayo de una pequeña serie. Cada uso exige materiales, precisión, acabado superficial y criterios de aceptación distintos. Por ejemplo, una pieza de exhibición se centra en el color y la superficie; una pieza de ensamblaje, en la posición de los orificios y las holguras; una pieza funcional, en la resistencia, la temperatura y la resistencia química. Si el uso no está claro, todas las decisiones de proceso posteriores pueden desviarse.
Al iniciar el proyecto, deben congelarse al menos seis tipos de información: versión del modelo 3D, plano 2D o dimensiones clave, escenario de uso, requisitos de rendimiento del material, nivel de apariencia, plazo de entrega y método de aceptación. Para las dimensiones críticas deben indicarse tolerancias; por ejemplo, una tolerancia general de forma de ±0,2 mm, una distancia entre orificios críticos de ±0,1 mm y, para orificios mecanizados posteriormente, el tratamiento según estándares de mecanizado. En cuanto a la apariencia, deben definirse con claridad la cara A, el color, la textura y los defectos permitidos. Congelar requisitos no significa que no puedan cambiar; significa que cualquier cambio debe registrar su impacto en coste, plazo y calidad.
2. Revisión de diseño y proceso: detectar la mayoría de los problemas antes de fabricar
La revisión DFM/DFAM es la clave para reducir el retrabajo. Los riesgos frecuentes incluyen paredes demasiado finas, concentraciones de tensión por esquinas vivas, orificios profundos imposibles de limpiar, cavidades internas cerradas sin salida para el polvo, holguras de ensamblaje insuficientes, marcas de soportes en superficies visibles, modelos no manifold o con geometría abierta. En piezas de resina SLA, debe verificarse el espesor mínimo y las superficies de contacto con soportes; en piezas de nylon SLS, deben revisarse los orificios de evacuación del polvo y el riesgo de alabeo; en piezas metálicas SLM, deben evaluarse sobre todo las tensiones térmicas, la retirabilidad de soportes y el margen para mecanizado posterior.
La revisión de proceso también debe alinear el material con el uso previsto. El PA12 es adecuado para escenarios que requieren tenacidad y estructuras complejas; la resina sirve para alto nivel de detalle y validación visual; el metal es apropiado para alta resistencia y alta temperatura, pero cada material tiene límites. Si el cliente necesita ensayos de carga, no basta con decir que el material “tiene buena resistencia”; conviene especificar la resistencia a tracción, la temperatura de deformación térmica, las diferencias de rendimiento según la dirección de las capas y las limitaciones de ensayo. Cuanto más transparentes sean las decisiones de ingeniería, menos disputas habrá después.
3. Planificación y recursos: gestionar por separado impresión, posprocesado e inspección
Muchos retrasos provienen de estimaciones de planificación demasiado optimistas. Los equipos suelen tomar el tiempo de impresión como si fuera el ciclo total de entrega y olvidan la reparación de datos, el anidado, la cola de máquina, el enfriamiento, la retirada de soportes, el lavado y curado, el granallado, el teñido, la pintura, el mecanizado, la inspección y el embalaje. Un lote grande de SLS puede tardar muchas horas en imprimirse, pero el enfriamiento y la limpieza del polvo también requieren tiempo; una pieza de exhibición puede imprimirse rápido, pero el lijado y la pintura pueden necesitar de 2 a 4 días.
El método de control de riesgos consiste en establecer una planificación por etapas: confirmación de datos, confirmación de proceso, inicio de impresión, finalización de impresión, fin de posprocesado, fin de control de calidad y envío embalado. Cada hito debe tener un tiempo estimado y un plan de actuación ante incidencias. En proyectos importantes se recomienda una validación de primera pieza: entregar primero 1 o 2 unidades para verificar dimensiones y apariencia antes de pasar a la producción completa. En proyectos ligados a ferias, lanzamientos o ventanas de prueba, conviene reservar al menos entre un 20 % y un 30 % de colchón temporal.
4. Control de calidad: usar registros de inspección para reducir disputas de aceptación
El control de calidad debe girar en torno al uso del proyecto y no aplicar el mismo estándar a todos. Las piezas de apariencia requieren inspección de superficie, color, líneas de capa, marcas de soporte y recubrimiento; las piezas de ensamblaje, de diámetro de orificio, distancia entre orificios, clips, roscas y holguras de ajuste; las piezas funcionales también pueden necesitar pesaje, dureza, estanqueidad, resistencia térmica o pruebas de carga. Los métodos de inspección pueden incluir calibre, galgas, calibres de rosca, máquina de medición por coordenadas, escaneo 3D, prueba en utillaje y registro fotográfico.
Se recomienda que cada proyecto cuente con un paquete mínimo de registros de calidad: versión final del modelo, lote de material o parámetros de proceso, resultados de muestreo de dimensiones críticas, fotografías de apariencia, descripción del posprocesado y registros de tratamiento de incidencias. Para piezas en serie también debe registrarse el porcentaje de muestreo y el método de gestión de no conformidades. Por ejemplo, para una entrega de 100 unidades puede muestrearse entre el 10 % y el 20 % de las dimensiones críticas; si se detecta una desviación sistemática, debe ampliarse el muestreo y analizar la causa. Los registros de calidad no solo sirven para la aceptación, sino también como base para recompras e iteraciones futuras.
5. Aceptación de entrega y gestión de cambios: dejar clara la frontera de responsabilidad
El riesgo en la fase de entrega reside en la falta de claridad de los estándares y en la informalidad de los cambios. Si, tras recibir la pieza, el cliente exige un retrabajo basándose en criterios no declarados previamente —por ejemplo, pedir de forma imprevista más brillo, una tolerancia menor o un color distinto—, se generará una disputa. Antes de iniciar el proyecto debe quedar claro cuál es la base de aceptación: modelo, plano, muestra, fotografía, carta de color o estándar por escrito. Si el proyecto se fabrica solo según el modelo 3D y no existe tolerancia 2D, debe explicarse el rango de precisión por defecto y el impacto del posprocesado.
La gestión de cambios también es fundamental. Las modificaciones del modelo, los cambios de cantidad, los sustitutos de material, los ajustes de color y la aceleración del plazo de entrega deben quedar documentados en registros de cambio y reevaluarse en cuanto a coste y calendario. En proyectos con varias iteraciones, puede usarse una gestión de archivos por versiones; por ejemplo, V1 para verificar la estructura, V2 para optimizar el ensamblaje y V3 para entrar en la apariencia final de exhibición. Así se evita mezclar versiones distintas y se facilita el rastreo del origen de los problemas.
Conclusión: la gestión de riesgos hace que la entrega en impresión 3D sea más predecible
La impresión 3D ofrece una gran flexibilidad, pero flexibilidad no equivale a prescindir de la gestión. Congelamiento de requisitos, revisión de diseño, selección de proceso, descomposición de la planificación, registros de calidad y estándares de aceptación constituyen el marco básico para una entrega estable en proyectos empresariales. lantu3D conecta el plano del cliente, el criterio de ingeniería y la entrega física mediante una gestión del ciclo de vida, ayudando al equipo del proyecto a reducir la incertidumbre y a convertir la impresión 3D de una herramienta de prototipado rápido en una capacidad fiable de entrega de ingeniería.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.