
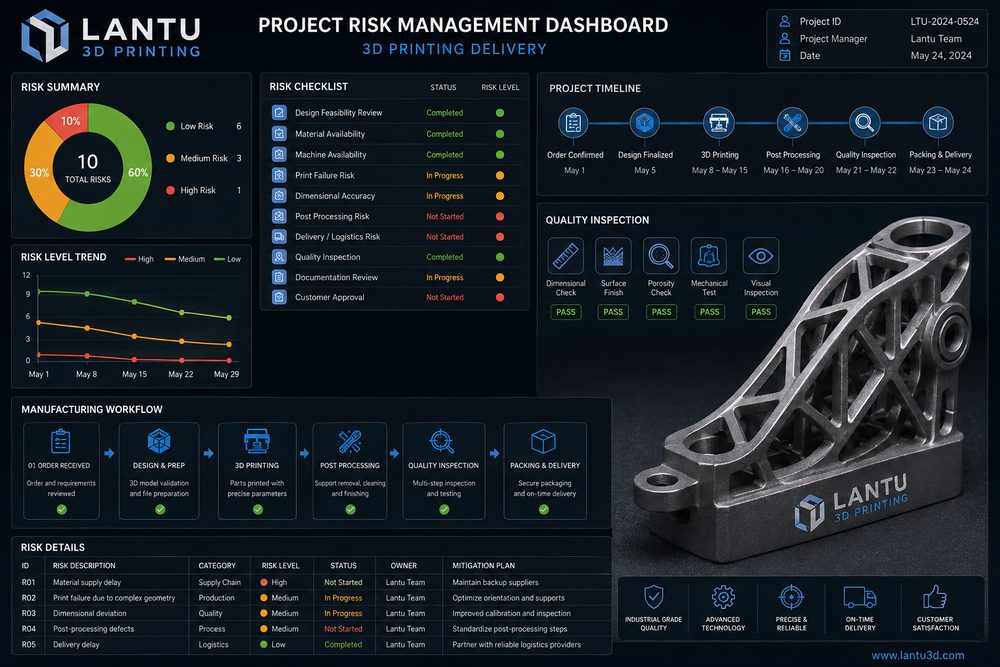
引言:3D打印项目失败常常不是打印失败,而是管理失败
在企业级3D打印项目中,真正造成延期、返工和争议的原因,往往不是设备无法成形,而是需求没有冻结、设计没有经过可制造性评审、材料性能与使用场景不匹配、后处理标准模糊、验收口径不统一。一个零件即使成功打印,如果颜色不符合展示要求、孔位无法装配、强度不适合测试、交付时间错过验证窗口,也会被视为项目失败。
因此,3D打印项目管理需要把风险控制前置。蓝图三维强调从蓝图/设计到实物交付的生命周期管理,本质上就是把需求、工程决策、制造过程、质量记录和交付验收连接起来,让每个关键节点都有明确输入、输出和责任边界。
一、需求冻结:先定义“可验收结果”,再讨论如何打印
需求阶段最大的风险是客户和制造方对目标理解不一致。客户可能说“做一个样件”,但样件可能用于外观展示、装配验证、功能测试、展会陈列或小批量试用。不同用途对应不同材料、精度、表面处理和验收标准。例如展示件关注颜色和表面,装配件关注孔位和间隙,功能件关注强度、温度和耐化学性。若用途不明确,后续所有工艺选择都可能偏离。
项目启动时应冻结至少六类信息:三维模型版本、二维图纸或关键尺寸、用途场景、材料性能要求、外观等级、交付时间和验收方式。对关键尺寸应标注公差,例如一般外形±0.2mm、关键孔距±0.1mm、后加工孔位按机加工标准处理。对外观应明确A面、颜色、纹理和允许缺陷。需求冻结并不意味着不能变更,而是任何变更都要记录其对成本、周期和质量的影响。
二、设计与工艺评审:在制造前发现大部分问题
DFM/DFAM评审是降低返工率的核心。常见风险包括壁厚过薄、尖角应力集中、深孔无法清理、封闭内腔无法排粉、装配间隙不足、支撑痕位于外观面、模型非流形或存在破面。对于SLA树脂件,应检查薄壁和支撑接触面;对于SLS尼龙件,应检查排粉孔和翘曲风险;对于金属SLM件,应重点评估热应力、支撑可去除性和后续机加工余量。
工艺评审还要把材料与用途匹配。PA12适合韧性和复杂结构,树脂适合高细节和外观验证,金属适合高强度和耐温场景,但每种材料都有边界。若客户需要承载测试,不能只给出“强度较高”的描述,而应说明拉伸强度、热变形温度、层向性能差异和测试限制。工程决策越透明,后期争议越少。
三、排期与资源:把打印、后处理和检验拆开管理
很多延期来自排期估算过于乐观。项目团队常把打印时间当成交付周期,而忽略数据修复、排版、设备排队、冷却、去支撑、清洗固化、喷砂、染色、喷漆、机加工、检验和包装。一个大型SLS批次可能打印十几个小时,但冷却和清粉同样需要时间;一个外观展示件打印很快,但打磨喷漆可能需要2-4天。
风险控制方法是建立分阶段排期:数据确认、工艺确认、打印开始、打印完成、后处理完成、质检完成、包装发出。每个节点都应有预计时间和异常处理方案。对重要项目建议设置首件确认,先交付1-2件验证尺寸和外观,再进入全量生产。对展会、发布会和测试窗口类项目,应保留至少20%-30%的时间缓冲。
四、质量控制:用检查记录降低验收争议
质量控制应围绕项目用途展开,而不是所有项目都套用同一标准。外观件需要检查表面、颜色、层纹、支撑痕和涂装;装配件需要检查孔径、孔距、卡扣、螺纹和配合间隙;功能件还可能需要称重、硬度、密封、耐温或载荷测试。检查方法可以包括卡尺、针规、螺纹规、三坐标、3D扫描、夹具试装和照片记录。
建议每个项目建立最小质量记录包:最终模型版本、材料批次或工艺参数、关键尺寸抽检结果、外观照片、后处理说明和异常处理记录。对批量件还应记录抽检比例和不良处理方式。例如100件小批量交付可抽检10%-20%的关键尺寸,发现系统性偏差时扩大抽检并分析原因。质量记录不仅用于验收,也为后续复购和迭代提供依据。
五、交付验收与变更管理:把责任边界写清楚
交付阶段的风险在于标准不清和变更口头化。客户收到零件后,如果以未事先声明的标准要求返工,例如临时要求更高光泽、更小公差或不同颜色,就会造成争议。项目开始前应明确验收依据:模型、图纸、样件、照片、色板或书面标准。若项目只按三维模型制造而没有二维公差,应说明默认精度范围和后处理影响。
变更管理同样重要。模型修改、数量变化、材料替换、颜色调整和交期提前,都应形成变更记录,并重新评估费用和周期。对多轮迭代项目,可使用版本号管理文件,例如V1验证结构、V2优化装配、V3进入展示外观。这样可以避免不同版本混用,也便于追踪问题来源。
总结:风险管理让3D打印交付更可预测
3D打印的灵活性很高,但灵活并不等于可以缺少管理。需求冻结、设计评审、工艺选择、排期拆解、质量记录和验收标准,是企业项目稳定交付的基本框架。蓝图三维通过生命周期管理思路,把客户蓝图、工程判断和实物交付连接起来,帮助项目团队减少不确定性,把3D打印从快速试制工具升级为可靠的工程交付能力。