
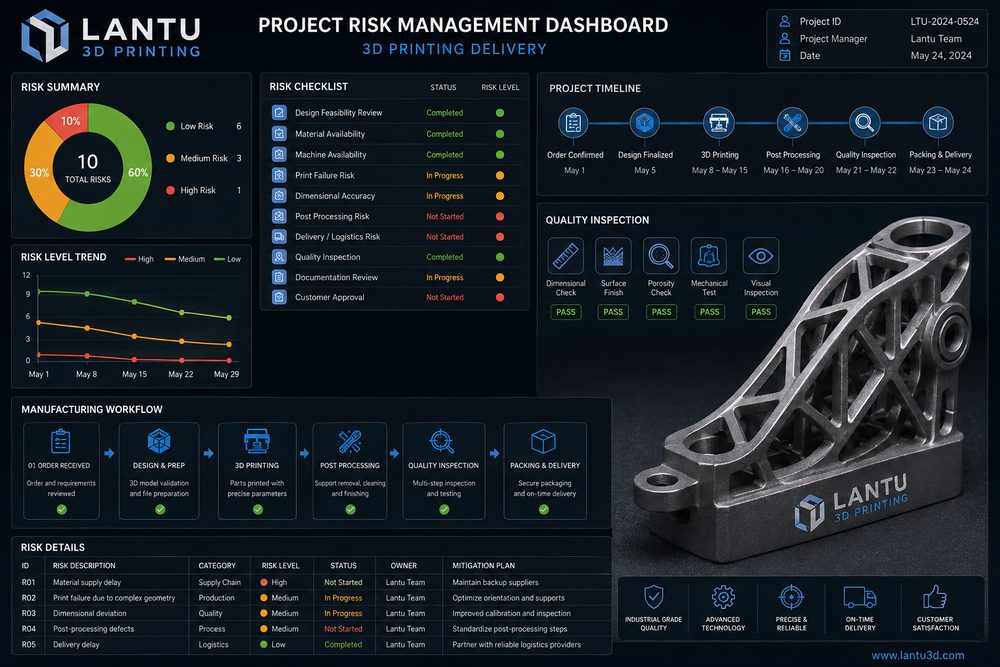
Inleiding: 3D-printprojecten mislukken vaak niet door het printen zelf, maar door slecht management
In enterprise-3D-printprojecten worden vertragingen, herstelwerk en discussies meestal niet veroorzaakt doordat de machine het onderdeel niet kan vormen, maar doordat de eisen niet zijn vastgelegd, het ontwerp niet op maakbaarheid is beoordeeld, de materiaaleigenschappen niet aansluiten op de toepassing, nabewerking vaag blijft en acceptatiecriteria niet eenduidig zijn. Een onderdeel kan technisch succesvol geprint zijn, maar toch als projectmislukking worden beschouwd als de kleur niet voldoet aan de presentatie-eis, gaten niet passen bij montage, de sterkte onvoldoende is voor een test, of de levertijd het validatievenster mist.
Daarom moet projectmanagement voor 3D-printen risicobeheersing vroeg in het proces organiseren. lantu3D benadrukt lifecycle-management van ontwerp tot fysieke levering; in de kern betekent dit dat eisen, technische beslissingen, productieproces, kwaliteitsregistratie en oplevering met elkaar worden verbonden, zodat elk belangrijk beslismoment duidelijke input, output en verantwoordelijkheden heeft.
1. Requirement-freeze: definieer eerst het ‘acceptabele resultaat’, pas daarna hoe het geprint wordt
Het grootste risico in de eisenfase is dat klant en fabrikant een verschillend beeld hebben van het doel. De klant zegt misschien: “maak een prototype”, maar dat prototype kan bedoeld zijn voor visuele presentatie, assemblagevalidatie, functionele test, beursdisplay of kleinschalige proefproductie. Elke toepassing vraagt om andere materialen, toleranties, oppervlakteafwerking en acceptatiecriteria. Een displayonderdeel legt nadruk op kleur en oppervlak; een montageonderdeel op gatpositie en speling; een functioneel onderdeel op sterkte, temperatuur en chemische bestendigheid. Als de toepassing niet duidelijk is, kunnen alle volgende proceskeuzes de verkeerde kant op gaan.
Bij de start van het project moeten ten minste zes soorten informatie worden vastgelegd: versie van het 3D-model, 2D-tekeningen of kritieke afmetingen, toepassingsscenario, materiaaleisen, afwerkingsniveau, leverdatum en acceptatiemethode. Kritieke afmetingen moeten toleranties krijgen, bijvoorbeeld algemene buitenafmetingen ±0,2 mm, kritieke hart-op-hart afstanden ±0,1 mm, en nabewerkte gaten volgens verspaningsnorm. Voor uiterlijk moet duidelijk zijn welke zijde A-zijde is, welke kleur en textuur gewenst zijn, en welke gebreken acceptabel zijn. Requirement-freeze betekent niet dat wijzigingen onmogelijk zijn, maar wel dat elke wijziging moet worden vastgelegd met impact op kosten, doorlooptijd en kwaliteit.
2. Ontwerp- en procesreview: ontdek de meeste problemen vóór de productie
Een DFM/DFAM-review is de kern van het terugdringen van herstelwerk. Veelvoorkomende risico’s zijn onder meer te dunne wanden, spanningsconcentraties door scherpe hoeken, onreinigbare diepe gaten, onuitpoederbare gesloten holtes, onvoldoende assemblagespeling, supportsporen op zichtvlakken en modellen die niet-manifold zijn of beschadigde vlakken hebben. Voor SLA-harsdelen moet worden gecontroleerd op dunwandigheid en contactpunten van supports; voor SLS-nylononderdelen op poederafvoer en kromtrekking; voor metalen SLM-onderdelen op thermische spanningen, verwijderbaarheid van supports en benodigde nabewerkingsmarge.
De procesreview moet ook materiaal en toepassing op elkaar afstemmen. PA12 is geschikt voor taaiheid en complexe structuren, hars voor hoge detaillering en visuele validatie, metaal voor hoge sterkte en hoge temperatuurbestendigheid, maar elk materiaal heeft zijn grenzen. Als een klant belastingtests nodig heeft, volstaat het niet om alleen te zeggen dat het materiaal “sterk” is; vermeld dan treksterkte, warmtevervormingstemperatuur, anisotropie in laagrichting en testbeperkingen. Hoe transparanter de technische beslissing, hoe minder discussie later.
3. Planning en middelen: plan printen, nabewerking en inspectie apart
Veel vertraging ontstaat doordat de planning te optimistisch wordt ingeschat. Teams rekenen vaak alleen de printtijd als levertijd, en vergeten dataverwerking, nesting, wachttijd voor machines, afkoelen, supportverwijdering, reinigen en uitharden, stralen, verven, verspaning, inspectie en verpakking. Een grote SLS-batch kan weliswaar vele uren printen, maar afkoelen en ontpoederen kosten ook tijd; een visueel presentatieonderdeel kan snel printen, maar schuren en lakken nemen soms 2 tot 4 dagen in beslag.
Een effectieve risicobeheersingsmethode is een gefaseerde planning: data-accordering, procesbevestiging, start printen, print gereed, nabewerking gereed, kwaliteitscontrole gereed en verpakking verzonden. Elk stadium moet een geschatte tijd en een noodplan hebben. Voor belangrijke projecten is een first-article approval aan te raden: lever eerst 1 tot 2 stuks om maatvoering en uiterlijk te valideren voordat volledige productie begint. Voor projecten met beursdata, lanceringen of testvensters moet minstens 20% tot 30% tijdsbuffer worden aangehouden.
4. Kwaliteitscontrole: verminder acceptatiegeschillen met inspectierapporten
Kwaliteitscontrole moet aansluiten op het doel van het project en niet elk project over één standaard schalen. Voor zichtdelen moet het oppervlak, de kleur, laaglijnen, supportsporen en coating worden beoordeeld; voor assemblagedelen zijn gatdiameter, hart-afstand, clips, schroefdraad en passing van belang; functionele delen kunnen daarnaast gewogen, op hardheid, afdichting, temperatuurbestendigheid of belasting worden getest. Inspectiemethoden kunnen onder meer schuifmaat, pennenmaat, draadmaat, CMM, 3D-scanning, proefmontage in een mal en fotoregistratie omvatten.
Het is aan te raden voor elk project een minimaal kwaliteitsdossier aan te leggen: definitieve modelversie, materiaalbatch of procesparameters, steekproefresultaten van kritieke afmetingen, foto’s van het uiterlijk, toelichting op nabewerking en registraties van afwijkingsafhandeling. Voor series moet ook de steekproefratio en de methode voor defectafhandeling worden vastgelegd. Bijvoorbeeld: bij een kleine serie van 100 stuks kan 10% tot 20% van de kritieke afmetingen worden gecontroleerd; als er systematische afwijkingen worden ontdekt, moet de steekproef worden uitgebreid en de oorzaak worden geanalyseerd. Kwaliteitsregistratie dient niet alleen voor acceptatie, maar ook als basis voor herhaalbestellingen en iteraties.
5. Oplevering en wijzigingsbeheer: leg de verantwoordelijkheidsgrenzen duidelijk vast
Het risico in de opleverfase is onduidelijke criteria en mondelinge wijzigingen. Als de klant de onderdelen ontvangt en vervolgens eisen stelt die vooraf niet zijn afgesproken — bijvoorbeeld een glanzendere afwerking, kleinere toleranties of een andere kleur — ontstaat snel discussie. Aan het begin van het project moet duidelijk zijn waarop de acceptatie wordt gebaseerd: model, tekening, monster, foto’s, kleurstaal of schriftelijke specificatie. Als het project uitsluitend op basis van een 3D-model wordt vervaardigd en er geen 2D-toleranties zijn vastgelegd, moet de standaard nauwkeurigheid en de invloed van nabewerking expliciet worden vermeld.
Ook wijzigingsbeheer is essentieel. Modelaanpassingen, aantalswijzigingen, materiaalvervanging, kleurwijzigingen en het vervroegen van de deadline moeten als wijzigingsrecord worden vastgelegd, met een herbeoordeling van kosten en doorlooptijd. Voor projecten met meerdere iteraties kan versiebeheer worden gebruikt, bijvoorbeeld V1 voor structuurvalidatie, V2 voor assemblage-optimalisatie en V3 voor visuele presentatie. Zo worden verschillende versies niet door elkaar gehaald en is de bron van een probleem beter traceerbaar.
Conclusie: risicomanagement maakt 3D-printlevering voorspelbaarder
3D-printen is zeer flexibel, maar flexibiliteit betekent niet dat management overbodig is. Requirement-freeze, ontwerpreview, proceskeuze, opgesplitste planning, kwaliteitsregistratie en duidelijke acceptatiecriteria vormen het basisraamwerk voor stabiele oplevering van zakelijke projecten. lantu3D verbindt via lifecycle-denken de klantbriefing, technische besluitvorming en fysieke levering, zodat projectteams onzekerheid beperken en 3D-printen ontwikkelen van een snelle prototypingtool tot een betrouwbare engineering-leveringscapaciteit.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.