
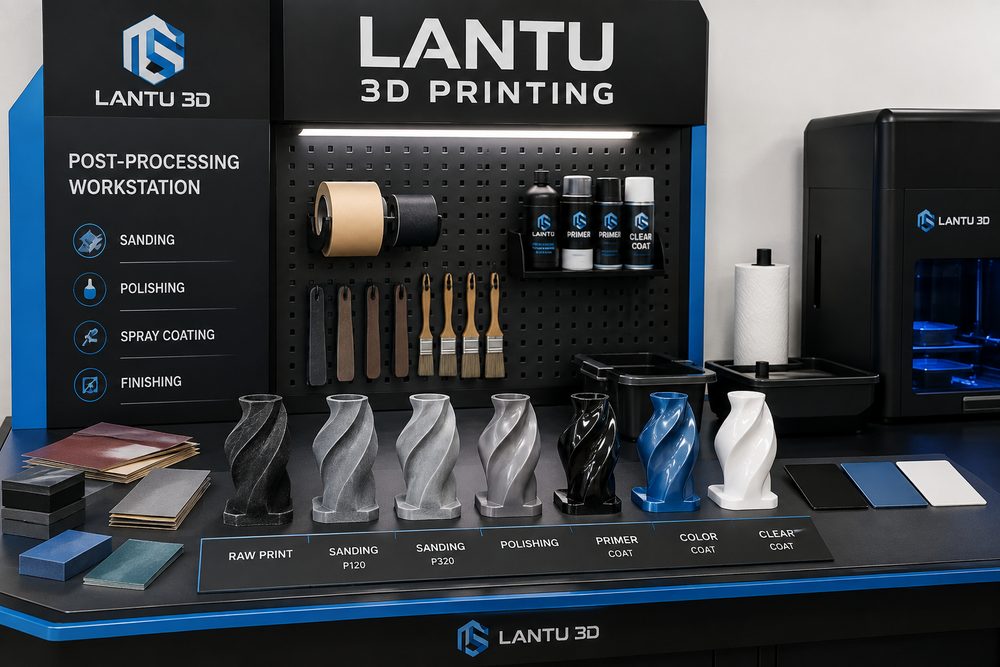
บทนำ: เกณฑ์ของงานหลังการผลิตจาก “พิมพ์ได้” สู่ “ส่งมอบได้”
ในโครงการพิมพ์ 3 มิติ ลูกค้ามักให้ความสำคัญกับความเร็วในการผลิตและราคาวัสดุเป็นอันดับแรก แต่ขั้นตอนที่ส่งผลต่อคุณภาพการส่งมอบจริง ๆ มักเกิดขึ้นหลังจากพิมพ์เสร็จแล้ว การถอดโครงรองรับ การกำจัดผง การอบบ่ม การอบชุบความร้อน การขัด การพ่นทราย การย้อมสี การพ่นสี และการตรวจสอบมิติ ล้วนร่วมกันกำหนดว่าชิ้นงานจะพร้อมสำหรับการโชว์ การประกอบ หรือการใช้งานในปริมาณน้อยหรือไม่ lantu3D มองว่างานหลังการผลิตเป็นกระบวนการสำคัญที่พาชิ้นงานจากโมเดลดิจิทัลไปสู่การส่งมอบจริง ไม่ใช่แค่ “ขั้นตอนแต่งความสวยงาม”
ตัวอย่างเช่น ชิ้นส่วนเรซิน SLA หากอบยูวีซ้ำไม่เพียงพอ โครงสร้างผนังบางอาจยังคงหดตัวต่อเนื่องในช่วงสัปดาห์ถัดไป ชิ้นงานไนลอน SLS หากกำจัดผงไม่หมด จะมีผงตกค้างในรูและบริเวณสลักล็อก ส่งผลต่อการประกอบ ส่วนชิ้นงานโลหะ SLM หากเส้นทางการอบชุบความร้อนไม่เสถียร ความเค้นตกค้างภายในอาจทำให้แนวอ้างอิงสำหรับการ加工เคลื่อนตัว สำหรับชิ้นงานที่ต้องมีการประกอบ แผนงานหลังการผลิตจึงต้องถูกนำเข้าพิจารณาตั้งแต่ขั้นเสนอราคาและรีวิวแบบ ไม่ควรรอให้พิมพ์เสร็จแล้วค่อยแก้ไขแบบเฉพาะหน้า
1. ขอบเขตการใช้งานของกระบวนการหลังการผลิตที่พบบ่อย
ชิ้นงานเรซิน SLA และ DLP มักต้องล้างด้วยแอลกอฮอล์ อบยูวีซ้ำ ตัดแต่งจุดรองรับ และพ่นเคลือบผิว หากเป็นชิ้นงานใส อาจต้องเพิ่มการขัดด้วยกระดาษทรายหลายระดับ การเคลือบใส หรือการขัดเงา ชิ้นงานไนลอน SLS มักผ่านกระบวนการทำให้เย็น กำจัดผง พ่นทราย ย้อมสี และอัดซึม หากนำไปใช้ทดสอบการใช้งาน ควรตรวจสอบขนาดรู ความยืดหยุ่นของสลัก และบริเวณใส่ชิ้นส่วนเกลียวเป็นพิเศษ
ชิ้นงาน FDM มีรอยชั้นค่อนข้างชัด จึงเหมาะกับการขัดหยาบ อุดผิว ลงไพรเมอร์ และพ่นสีเพื่อยกระดับรูปลักษณ์ แต่ในบริเวณที่ต้องการความเที่ยงตรงสูง เช่น ผิวประกบ ควรหลีกเลี่ยงการเคลือบหนาเกินไป
งานหลังการผลิตของชิ้นส่วนโลหะใกล้เคียงกับกระบวนการผลิตเชิงวิศวกรรมมากกว่า โดยมักประกอบด้วยการถอดโครงรองรับ การอบชุบความร้อน การตัดด้วยลวด การเก็บผิวด้วย CNC การพ่นทราย การยิงเม็ดโลหะ การอโนไดซ์ หรือการพาสซิเวชัน ตัวอย่างเช่น สำหรับโลหะผสมไทเทเนียม Ti6Al4V อุณหภูมิอบชุบ เวลาแช่ และวิธีการทำให้เย็น ล้วนมีผลต่อเสถียรภาพของโครงสร้างวัสดุ สำหรับโครงสร้างที่รับแรง ควรเก็บบันทึกล็อตการผลิตและรายงานการตรวจสอบที่สำคัญไว้ด้วย กระบวนการหลังการผลิตไม่ได้หมายความว่ายิ่งมากยิ่งดี เพราะการขัดมากเกินไปอาจทำลายผนังบาง และการพ่นเคลือบหนาเกินไปอาจกระทบระยะเผื่อการประกบ
2. งานหลังการผลิตส่งผลย้อนกลับต่อการออกแบบอย่างไร
งานหลังการผลิตใช้พื้นที่ เปลี่ยนสภาพผิว และทำให้เกิดการเปลี่ยนแปลงของมิติ ดังนั้นในขั้นออกแบบจึงต้องเผื่อระยะสำหรับกระบวนการไว้ล่วงหน้า ชิ้นงานที่ต้องพ่นสีควรเผื่อช่องว่างบริเวณสลัก แกนหมุน และร่องประกอบประมาณ 0.1-0.3 มม. ชิ้นงานที่ต้องขัดผิวเรียบควรหลีกเลี่ยงการออกแบบครีบกำหนดตำแหน่งให้บางจนเกินไป ชิ้นงานที่ต้องกำจัดผงออกจากโพรงภายในควรมีรูระบายผงเพียงพอ และหลีกเลี่ยงโพรงตันที่ยาวเกินไป สำหรับชิ้นงานใส ตำแหน่งจุดรองรับควรหลีกเลี่ยงผิวที่มองเห็นหลัก เพราะการขัดเงาไม่สามารถลบรอยรองรับลึกได้หมด
lantu3D มักแบ่งความเสี่ยงในการตรวจแบบออกเป็น 3 ประเภท คือ ความเสี่ยงด้านรูปลักษณ์ ความเสี่ยงด้านการประกอบ และความเสี่ยงด้านความแข็งแรง ความเสี่ยงด้านรูปลักษณ์จะเน้นความสม่ำเสมอของสี ความต่างสี และรอยชั้น ความเสี่ยงด้านการประกอบจะเน้นความหนาของชั้นเคลือบ เศษผงตกค้าง และตำแหน่งของชิ้นส่วนฝัง ความเสี่ยงด้านความแข็งแรงจะเน้นการอบชุบความร้อน ความเสียหายจากการถอดโครงรองรับ และรอยร้าวขนาดเล็กบนผิว การตั้งคำถามเหล่านี้ตั้งแต่ก่อนยืนยันโมเดลจะช่วยลดงานแก้และการพิมพ์ซ้ำ
3. วิธีควบคุมกระบวนการที่นำไปใช้ได้จริง
ข้อแรก ควรจัดทำการ์ดกระบวนการระดับชิ้นงาน โดยบันทึกวัสดุ ความหนาชั้น ทิศทางการพิมพ์ ขั้นตอนหลังการผลิต พารามิเตอร์สำคัญ และผลการตรวจสอบ ข้อสอง สำหรับมิติสำคัญควรใช้การควบคุม 3 จุด ได้แก่ การคาดการณ์ก่อนพิมพ์ การวัดก่อนงานหลังการผลิต และการวัดซ้ำหลังงานหลังการผลิต เพื่อหลีกเลี่ยงการดูเพียงผลลัพธ์สุดท้ายโดยไม่สามารถย้อนหาต้นเหตุของความคลาดเคลื่อนได้ ข้อสาม สำหรับชิ้นงานด้านรูปลักษณ์ ควรทำตัวอย่างแผ่นสีหรือแผ่นเท็กซ์เจอร์ขนาดเล็กเพื่อยืนยันมาตรฐานที่ลูกค้ารับได้ก่อนเข้าสู่การพ่นทั้งชิ้น ข้อสี่ สำหรับงานจำนวนมากควรกำหนดการยืนยันชิ้นงานแรก โดยเฉพาะในล็อตที่มีการย้อมสี พ่นสี และอบชุบความร้อน
ในการสื่อสารการส่งมอบ ควรอธิบายความแตกต่างระหว่าง “ชิ้นงานพิมพ์สีเดิม”, “ชิ้นงานขัดพื้นฐาน”, “ชิ้นงานพ่นสีระดับโชว์” และ “ชิ้นงานปรับแต่งระดับวิศวกรรม” ให้ชัดเจน ระดับงานแต่ละแบบสัมพันธ์กับต้นทุน ระยะเวลา และเกณฑ์การรับงานที่ต่างกัน หากลูกค้าต้องการเพียงการตรวจสอบโครงสร้าง การทำงานหลังการผลิตที่เน้นภาพลักษณ์มากเกินไปจะเพิ่มต้นทุนโดยไม่จำเป็น แต่หากใช้สำหรับงานแสดงสินค้า หรืองานพรีเซนต์เพื่อยื่นประมูล รายละเอียดผิว สีสัน และสัมผัสของชิ้นงานจะส่งผลโดยตรงต่อภาพลักษณ์ความเป็นมืออาชีพ
4. การตรวจสอบคุณภาพและข้อควรระวังด้านความเสี่ยง
เมื่อจบงานหลังการผลิตแล้ว ควรตรวจสอบ 3 ด้าน ได้แก่ รูปลักษณ์ มิติ และการใช้งาน การตรวจรูปลักษณ์ประกอบด้วยความต่างสี ตำหนิเป็นจุด ๆ สีไหล รอยขีดข่วน และเศษจุดรองรับที่เหลืออยู่ การตรวจมิติประกอบด้วยตำแหน่งรูสำคัญ ผิวประกบ ความหนาของสลัก และระนาบอ้างอิง การทดสอบการใช้งานประกอบด้วยการเสียบถอด การหมุน การรับน้ำหนัก การซีล หรือการติดตั้ง สำหรับชิ้นงานฟังก์ชันที่ใช้งานยาวนาน ควรพิจารณาผลกระทบจากอุณหภูมิ ความชื้น รังสียูวี สารเคมี และการรับแรงซ้ำ ๆ ด้วย
ความเสี่ยงที่พบบ่อย ได้แก่ ชิ้นงานเรซินที่อบบ่มมากเกินไปจนเปราะ ชิ้นงานไนลอนที่มีมิติเปลี่ยนเล็กน้อยหลังย้อมสี ชิ้นงานโลหะที่เกิดจุดรวมความเค้นจากการถอดโครงรองรับ และชั้นพ่นสีที่ปิดบังตัวอักษรหรือเท็กซ์เจอร์ขนาดเล็ก วิธีที่มีประสิทธิภาพไม่ใช่การรับประกันว่า “ไม่มีความเสี่ยงเลย” แต่คือการนำความเสี่ยงไปไว้ล่วงหน้าที่การออกแบบและการทบทวนกระบวนการ แล้วใช้ขั้นตอนที่ตรวจสอบได้เพื่อลดความไม่แน่นอน
สรุป
งานหลังการผลิตเป็นตัวตัดสินว่าชิ้นงานพิมพ์ 3 มิติจะเปลี่ยนจากแค่ชิ้นส่วนที่พิมพ์ออกมา ไปสู่ชิ้นงานที่พร้อมส่งมอบได้หรือไม่ สำหรับ lantu3D งานหลังการผลิตไม่ใช่กระบวนการเดี่ยวที่แยกจากส่วนอื่น แต่เป็นจุดเชื่อมระหว่างการรีวิวแบบ การเลือกวัสดุ พารามิเตอร์การพิมพ์ การตรวจคุณภาพ และการรับมอบของลูกค้า มีเพียงการนำงานหลังการผลิตเข้าไปอยู่ในแผนตั้งแต่ต้น จึงจะสร้างสมดุลที่มั่นคงระหว่างต้นทุน ระยะเวลา รูปลักษณ์ และการใช้งานได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง