
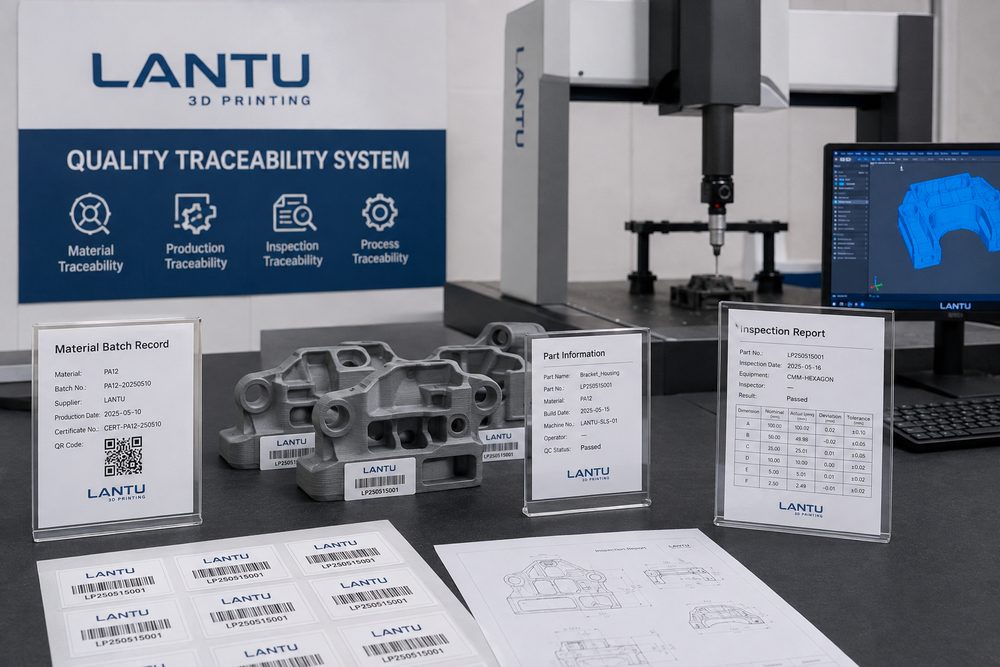
บทนำ: การตรวจสอบย้อนกลับคุณภาพคือรากฐานความเชื่อมั่นของงานส่งมอบเชิงวิศวกรรม
ในช่วงเริ่มต้นของงานต้นแบบ ลูกค้ามักให้ความสำคัญกับความเร็วและรูปลักษณ์เป็นหลัก แต่เมื่อการพิมพ์ 3 มิติถูกนำไปใช้กับการทดสอบการใช้งาน การผลิตล็อตย่อย หรือการส่งมอบปลายทาง ความสามารถในการตรวจสอบย้อนกลับคุณภาพจะกลายเป็นพื้นฐานที่ขาดไม่ได้ ลูกค้าไม่ได้อยากรู้เพียงว่าชิ้นงานผลิตเสร็จหรือไม่ แต่ยังต้องการทราบว่าใช้วัสดุอะไร พิมพ์ด้วยเครื่องใด ตั้งค่ากระบวนการอย่างไร ผ่านงานหลังการพิมพ์อะไรบ้าง ผลการตรวจสอบเป็นอย่างไร และเมื่อเกิดความผิดปกติได้จัดการอย่างไร หากไม่มีบันทึกการตรวจสอบย้อนกลับ เมื่อเกิดปัญหาก็ต้องอาศัยการคาดเดาจากประสบการณ์ ทำให้ระบุสาเหตุได้ช้า
Blueprint3D/Lantu ไม่ได้เป็นเพียงโรงงานพิมพ์ แต่เป็นแพลตฟอร์มสำหรับการจัดการวงจรชีวิตตั้งแต่แบบออกแบบไปจนถึงการส่งมอบจริง คุณค่าของการตรวจสอบย้อนกลับคุณภาพคือการเก็บหลักฐานของชิ้นงานแต่ละชิ้นตั้งแต่ไฟล์ วัสดุ กระบวนการ ตรวจสอบ ไปจนถึงโลจิสติกส์ ทำให้การส่งมอบโปร่งใสขึ้นและการทบทวนงานมีประสิทธิภาพมากขึ้น
1. ขอบเขตของการติดตามย้อนกลับ: ติดตามตั้งแต่คำสั่งซื้อถึงชิ้นงาน ไม่ใช่แค่ลูกค้า
การตรวจสอบย้อนกลับคุณภาพควรครอบคลุมอย่างน้อย 4 ระดับ ได้แก่ คำสั่งซื้อ โมเดล ล็อต และชิ้นงานเดี่ยว ระดับคำสั่งซื้อบันทึกความต้องการของลูกค้า วันที่ส่งมอบ คำอธิบายเวอร์ชัน และข้อกำหนดด้านคุณภาพ ระดับโมเดลบันทึกเวอร์ชันไฟล์ ประวัติการแก้ไข ขนาดวิกฤต และหมายเหตุด้านกระบวนการ ระดับล็อตบันทึกล็อตวัสดุ เครื่องจักร เวลาพิมพ์ และงานหลังการพิมพ์ ระดับชิ้นงานเดี่ยวบันทึกหมายเลขประจำชิ้น ผลการตรวจสอบ ตำแหน่งบรรจุ และข้อมูลการจัดส่ง
สำหรับชิ้นงานแสดงตัวอย่างหรือต้นแบบทั่วไป การติดตามถึงระดับล็อตมักเพียงพอ แต่สำหรับชิ้นงานใช้งานจริง ชิ้นส่วนประกอบ หรือชิ้นงานมูลค่าสูง ควรกำหนดหมายเลขประจำชิ้น อาจอยู่ในรูปคิวอาร์โค้ด ฉลาก หรือรายการบรรจุ ไม่จำเป็นต้องสลักลงบนผิวชิ้นงานโดยตรง สิ่งสำคัญคือเมื่อเกิดปัญหา ต้องย้อนตรวจได้ว่าชิ้นงานในล็อตเดียวกันมีความเสี่ยงแบบเดียวกันหรือไม่
2. บันทึกวัสดุ: หมายเลขล็อตสำคัญกว่าชื่อวัสดุ
การบันทึกเพียงว่าเป็น PA12 ไนลอน หรือเรซินไวแสง ยังไม่เพียงพอ การติดตามวัสดุควรรวมถึงผู้ผลิต หมายเลขล็อต วันที่รับเข้า วันที่เปิดใช้ เงื่อนไขการจัดเก็บ และสถานะคงเหลือ วัสดุผงยังต้องบันทึกสัดส่วนผงใหม่กับผงรีไซเคิล เรซินต้องบันทึกช่วงเวลาการใช้งานหลังเปิด การกรอง และความเสี่ยงการปนเปื้อน ส่วนผงโลหะต้องบันทึกช่วงขนาดอนุภาค หลักฐานองค์ประกอบ และจำนวนครั้งที่นำกลับมาใช้ซ้ำ
ตัวอย่างเช่น หากชิ้นงานไนลอนจากกระบวนการ SLS มีความเปราะเพิ่มขึ้น หากไม่มีข้อมูลล็อตผงและสัดส่วนผงรีไซเคิล ก็จะยากมากที่จะตัดสินว่าสาเหตุคือความหนาผนังไม่พอ อุณหภูมิการพิมพ์คลาดเคลื่อน หรือผงเสื่อมสภาพ แต่หากบันทึกไว้ว่าในล็อตนั้นใช้ผงรีไซเคิลในสัดส่วนสูงและเก็บไว้นาน ทีมวิศวกรรมก็จะจำกัดขอบเขตสาเหตุได้เร็ว และปรับกลยุทธ์การใช้ผงในล็อตถัดไปได้ทันที
3. พารามิเตอร์กระบวนการ: บันทึกตัวแปรสำคัญที่ทำให้ผลลัพธ์เกิดซ้ำได้
แต่ละกระบวนการมีจุดเน้นด้านการติดตามที่แตกต่างกัน SLA ควรบันทึกชนิดเรซิน ความหนาชั้น การตั้งค่าการฉาย แท่นวางทิศทาง กลยุทธ์ซัพพอร์ต เวลาในการล้าง และพารามิเตอร์การอบหลังพิมพ์ SLS ควรบันทึกล็อตผง ความหนาชั้น ตำแหน่งภายในงานสร้าง อุณหภูมิพรีฮีต เวลาในการทำให้เย็น และวิธีเอาผงออก FDM ควรบันทึกอุณหภูมิหัวฉีด อุณหภูมิเตียง ความสูงชั้น อัตราการเติม ทิศทางการพิมพ์ และสภาพความแห้งของวัสดุ SLM ควรบันทึกกำลังเลเซอร์ ความเร็วสแกน ความหนาการปูผง บรรยากาศป้องกัน การอบชุบความร้อน และพารามิเตอร์การตัดด้วยลวด
บันทึกการตรวจสอบย้อนกลับไม่จำเป็นต้องคัดลอกพารามิเตอร์ภายในเครื่องทุกตัว แต่ต้องเก็บตัวแปรสำคัญที่เพียงพอสำหรับการทำซ้ำและอธิบายผลลัพธ์ สำหรับคำสั่งซื้อซ้ำในรุ่นเดียวกัน แนะนำให้สรุปพารามิเตอร์ที่สุกงอมแล้วเป็นเทมเพลตกระบวนการ และบันทึกเฉพาะรายการที่แตกต่างจากเทมเพลต วิธีนี้ช่วยลดภาระการจดบันทึก และยังป้องกันการสูญเสียประสบการณ์สำคัญ
4. การติดตามงานหลังการพิมพ์: ปัญหาคุณภาพจำนวนมากเกิดขึ้นหลังการพิมพ์
ปัญหาคุณภาพของงานพิมพ์ 3 มิติไม่ได้มาจากขั้นตอนพิมพ์เพียงอย่างเดียว การเอาซัพพอร์ตออก การทำความสะอาดผง การขัด การพ่นทราย การย้อมสี การพ่นสี การชุบโลหะ การอบชุบความร้อน และการประกอบชิ้นส่วนแทรก ล้วนทำให้มิติ ผิวสัมผัส หรือความแข็งแรงเปลี่ยนไปได้ การติดตามงานหลังการพิมพ์ควรบันทึกวิธีการทำงาน พารามิเตอร์สำคัญ วัสดุสิ้นเปลืองที่ใช้ เวลาในการดำเนินการ และความผิดปกติที่เกิดขึ้น
ตัวอย่างเช่น ชิ้นงาน SLA แบบใส หากล้างไม่เพียงพอ อาจเกิดผิวเหนียวหรือขุ่นระหว่างการอบต่อเนื่อง ชิ้นส่วนโลหะหากเส้นโค้งการอบชุบความร้อนไม่เสถียร อาจส่งผลต่อการคลายความเค้นตกค้าง ส่วนไนลอนหากใช้เวลาในการย้อมนานเกินไป ก็อาจทำให้ขนาดเปลี่ยนเล็กน้อย การมองงานหลังการพิมพ์เป็นขั้นตอนคุณภาพที่แยกต่างหาก ไม่ใช่เพียงงานเบ็ดเตล็ดหลังพิมพ์ ถือเป็นก้าวสำคัญของการสร้างความสามารถในการส่งมอบที่เสถียร
5. บันทึกการตรวจสอบ: เปลี่ยนข้อสรุปว่าผ่านให้กลายเป็นหลักฐานที่ตรวจสอบได้
บันทึกการตรวจสอบควรประกอบด้วยรายการที่ตรวจ เครื่องมือ มาตรฐาน ผลลัพธ์ และข้อสรุป เครื่องมือที่ใช้บ่อย ได้แก่ เวอร์เนียคาลิเปอร์ เกจเข็ม เกจเกลียว เกจวัดความสูง เครื่อง CMM เครื่องวัดความหยาบผิว และจิ๊กประกอบ ชิ้นส่วนโครงสร้างทั่วไปสามารถบันทึกขนาดวิกฤตและระดับรูปลักษณ์ได้ ส่วนชิ้นงานความแม่นยำสูงควรเก็บรายงานการวัดไว้ และชิ้นงานใช้งานจริงควรบันทึกผลการประกอบหรือผลทดสอบแรงด้วย
แนะนำให้กำหนดตารางสำหรับขนาดวิกฤตเป็นค่าเป้าหมาย ค่าสูงสุด ค่าต่ำสุด ค่าที่วัดได้ และผลการตัดสิน หากชิ้นงานล็อตหนึ่งมีเส้นผ่านศูนย์กลางรูเป้าหมาย 6.00 มม. ช่วงยอมรับคือ 5.90-6.10 มม. แต่เมื่อตรวจแบบสุ่ม 10 ชิ้น พบ 2 ชิ้นที่ 5.86 มม. ก็ไม่ควรปล่อยผ่านอย่างง่าย ๆ ต้องตัดสินว่าจะต้องทำการจักรกลเพิ่ม พิมพ์ใหม่ หรือแจ้งความเสี่ยงให้ลูกค้าทราบ การบันทึกแบบมีหลักฐานทำให้การตัดสินใจด้านคุณภาพโปร่งใสขึ้น
6. การจัดการความผิดปกติ: ระบบตรวจสอบย้อนกลับต้องรองรับการแก้ไขและป้องกัน
การตรวจสอบย้อนกลับคุณภาพไม่ได้มีไว้เพื่อหาคนรับผิด แต่เพื่อแก้ไขปัญหาได้เร็ว บันทึกความผิดปกติควรระบุเวลาที่พบ ขั้นตอนที่พบ จำนวนที่ได้รับผลกระทบ การแก้ไขชั่วคราว การวิเคราะห์สาเหตุ และมาตรการป้องกัน สาเหตุทั่วไปแบ่งได้เป็นปัญหาด้านการออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ กระบวนการหลังการพิมพ์ และโลจิสติกส์ แต่ละประเภทควรมีการแก้ไขที่สอดคล้องกัน
ตัวอย่างเช่น ลูกค้าร้องเรียนว่าชิ้นส่วนประกอบแน่นเกินไป เมื่อตรวจสอบย้อนกลับพบว่าขนาดรูของทั้งล็อตเล็กกว่าปกติ และทิศทางการพิมพ์ทำให้เกิดรอยซัพพอร์ตภายในรูชัดเจน มาตรการแก้ไขอาจรวมถึงการปรับค่าชดเชยรู เปลี่ยนทิศทางการวาง เพิ่มขั้นตอนเจาะขยาย หรืออัปเดตคู่มือการออกแบบ หากเพียงส่งชิ้นงานใหม่โดยไม่ปรับกฎ กระบวนการผิดพลาดเดิมก็อาจเกิดซ้ำในล็อตถัดไป
7. หลักฐานการส่งมอบ: บรรจุภัณฑ์และโลจิสติกส์ก็เป็นส่วนหนึ่งของวงจรคุณภาพ
การติดตามการส่งมอบควรบันทึกวิธีการบรรจุ รายการจำนวน รูปถ่าย หมายเลขพัสดุ และเวลาส่งออก สำหรับชิ้นงานที่เสียรูปง่าย เป็นรอยง่าย หรือมีข้อกำหนดด้านผิวสูง ควรบันทึกวัสดุกันกระแทก วิธีการแบ่งช่อง และสัญลักษณ์บอกทิศทาง การตัดสินความรับผิดชอบเมื่อสินค้าเสียหายระหว่างขนส่ง มักอาศัยภาพก่อนส่งและหลักฐานการบรรจุเป็นสำคัญ
คำสั่งซื้อแบบล็อตย่อยยิ่งต้องมีหลักฐานการนับจำนวน แนะนำให้ถ่ายรูปตามหมายเลขชิ้นงานหรือที่ตั้งบนถาดก่อนบรรจุ และระบุจำนวน เวอร์ชัน และข้อควรระวังพิเศษในใบรายการบรรจุ หากลูกค้ารับสินค้าแล้วพบว่าขาดชิ้นหรือปะปนชิ้นงาน สามารถตรวจสอบจากบันทึกได้อย่างรวดเร็ว โดยไม่ต้องนับใหม่ทั้งโครงการ
สรุป
ระบบตรวจสอบย้อนกลับคุณภาพของงานพิมพ์ 3 มิติ ควรครอบคลุมคำสั่งซื้อ โมเดล วัสดุ กระบวนการ งานหลังการพิมพ์ การตรวจสอบ ความผิดปกติ และหลักฐานการส่งมอบ เป้าหมายของระบบนี้ไม่ใช่การเพิ่มภาระด้านเอกสาร แต่คือทำให้ทุกการส่งมอบมีหลักฐาน ทุกปัญหามีจุดระบุ และทุกการทบทวนงานนำไปสู่การปรับปรุงได้ Blueprint3D/Lantu ใช้ความสามารถด้านการจัดการวงจรชีวิตเพื่อช่วยให้ลูกค้าเปลี่ยนกิจกรรมการผลิตที่กระจัดกระจาย ให้กลายเป็นระบบส่งมอบเชิงวิศวกรรมที่ตรวจสอบย้อนกลับ ใช้ซ้ำ และพัฒนาได้อย่างต่อเนื่อง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง