
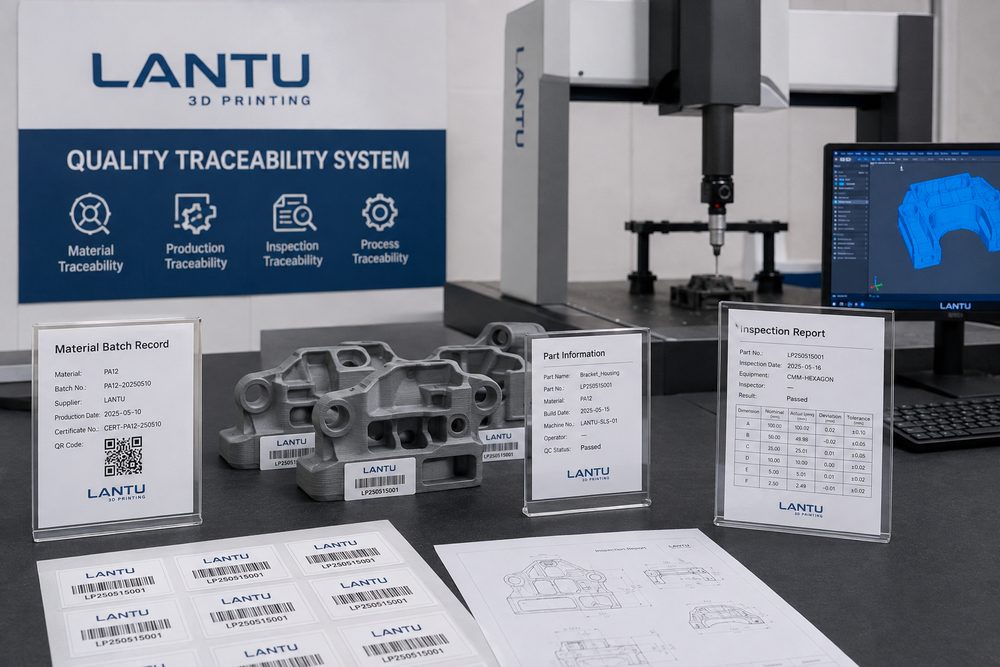
Pengenalan: Kebolehkesanan kualiti ialah asas kepercayaan dalam penghantaran kejuruteraan
Pada peringkat prototaip awal, pelanggan biasanya lebih memberi perhatian kepada kelajuan dan rupa; tetapi apabila pencetakan 3D memasuki pengesahan fungsi, pengeluaran kelompok kecil atau penghantaran akhir, kebolehkesanan kualiti menjadi keupayaan asas yang tidak boleh diabaikan. Pelanggan bukan sahaja mahu tahu sama ada komponen siap, malah mahu tahu bahan yang digunakan, mesin mana yang mencetak, parameter apa yang dipakai, proses pasca pemprosesan yang dijalankan, keputusan pemeriksaan dan bagaimana sebarang keabnormalan ditangani. Tanpa rekod kebolehkesanan, masalah yang berlaku hanya boleh diteka berdasarkan pengalaman, dan punca sebenar sukar dikenal pasti dengan cepat.
Penempatan Blue Print 3D bukan sekadar kilang pencetakan, tetapi sebuah platform pengurusan kitar hayat dan pelaksanaan daripada pelan reka bentuk kepada penghantaran fizikal. Nilai kebolehkesanan kualiti ialah menyimpan rantaian bukti bagi setiap komponen daripada fail, bahan, proses, pemeriksaan hingga logistik, supaya penghantaran lebih telus dan penilaian semula lebih cekap.
1. Objek kebolehkesanan: Jejaklah pesanan hingga ke komponen, bukan hanya hingga ke pelanggan
Kebolehkesanan kualiti sekurang-kurangnya perlu merangkumi empat tahap: pesanan, model, kelompok dan unit tunggal. Tahap pesanan merekodkan keperluan pelanggan, tarikh penghantaran, penerangan versi dan keperluan kualiti; tahap model merekodkan versi fail, sejarah pindaan, dimensi utama dan nota proses; tahap kelompok merekodkan kelompok bahan, peralatan, masa cetakan dan pasca pemprosesan; tahap unit tunggal merekodkan nombor siri, keputusan pemeriksaan, lokasi pembungkusan dan maklumat penghantaran.
Bagi komponen paparan atau prototaip biasa, jejak hingga ke tahap kelompok biasanya sudah memadai; bagi komponen berfungsi, bahagian pemasangan atau komponen bernilai tinggi, disyorkan supaya setiap unit mempunyai nombor pengenalan. Nombor ini boleh berbentuk kod QR, label atau senarai pembungkusan, dan tidak semestinya diukir terus pada permukaan komponen. Yang penting ialah apabila masalah timbul, kita boleh menyemak semula sama ada komponen lain dalam kelompok yang sama turut mempunyai risiko serupa.
2. Rekod bahan: Nombor kelompok lebih penting daripada nama bahan
Hanya merekod “PA12 nilon” atau “resin fotosensitif” adalah tidak mencukupi. Kebolehkesanan bahan perlu merangkumi pembekal, nombor kelompok, tarikh masuk gudang, tarikh dibuka, keadaan penyimpanan dan baki stok. Bahan serbuk juga perlu merekod nisbah serbuk baharu dan serbuk kitar semula, bahan resin perlu merekod tempoh penggunaan selepas dibuka, keadaan penapisan dan risiko pencemaran. Serbuk logam pula memerlukan rekod yang lebih ketat seperti julat saiz zarah, sijil komposisi dan bilangan kali penggunaan semula.
Sebagai contoh, jika komponen nilon SLS menjadi lebih rapuh, tanpa rekod kelompok serbuk dan nisbah bahan kitar semula, sukar untuk menentukan sama ada puncanya ialah dinding reka bentuk terlalu nipis, sisihan suhu cetakan atau penuaan serbuk. Jika rekod menunjukkan nisbah serbuk kitar semula bagi kelompok itu tinggi dan tempoh simpanannya panjang, pasukan kejuruteraan boleh mengecilkan julat punca dengan cepat dan melaraskan strategi serbuk untuk kelompok seterusnya.
3. Parameter proses: Rekodkan pemboleh ubah utama yang boleh menghasilkan semula keputusan
Fokus kebolehkesanan berbeza mengikut proses. Untuk SLA, rekodkan jenis resin, ketebalan lapisan, tetapan pendedahan, orientasi binaan, strategi sokongan, masa pembersihan dan parameter pengawetan kedua; untuk SLS, rekodkan kelompok serbuk, ketebalan lapisan, kedudukan dalam binaan, suhu prapemanasan, masa penyejukan dan kaedah pembersihan serbuk; untuk FDM, rekodkan suhu muncung, suhu katil panas, ketinggian lapisan, kadar isian, arah cetakan dan keadaan pengeringan bahan; untuk SLM, rekodkan kuasa laser, kelajuan imbasan, ketebalan hamparan serbuk, atmosfera pelindung, rawatan haba dan parameter pemotongan dawai.
Rekod kebolehkesanan tidak perlu menyalin setiap parameter dalaman mesin, tetapi mesti menyimpan pemboleh ubah utama yang mencukupi untuk menghasilkan semula dan menerangkan keputusan. Bagi pesanan berulang dengan model yang sama, disyorkan supaya parameter matang dibakukan sebagai templat proses, dan kemudian hanya perbezaan daripada templat direkodkan. Ini bukan sahaja mengurangkan beban catatan, malah mengelakkan pengalaman penting daripada hilang.
4. Kebolehkesanan pasca pemprosesan: Banyak isu kualiti berlaku selepas pencetakan
Isu kualiti pencetakan 3D tidak semuanya berpunca daripada proses cetakan. Penanggalan sokongan, pembersihan serbuk, pengisaran, letupan pasir, pewarnaan, semburan cat, penyaduran, rawatan haba dan pemasangan sisipan boleh mengubah dimensi, permukaan atau kekuatan. Kebolehkesanan pasca pemprosesan perlu merekod kaedah operasi, parameter utama, bahan guna habis yang digunakan, masa pemprosesan dan keadaan luar biasa.
Sebagai contoh, jika komponen lutsinar SLA tidak dibersihkan dengan sempurna, ia boleh menjadi melekit atau berkabus semasa pengawetan seterusnya; jika lengkung rawatan haba komponen logam tidak stabil, pelepasan tegasan baki mungkin terjejas; jika tempoh pewarnaan nilon terlalu lama, ia boleh menyebabkan perubahan dimensi yang kecil. Menganggap pasca pemprosesan sebagai satu langkah kualiti yang berasingan, bukannya “kerja sampingan selepas cetakan”, ialah langkah penting untuk membina keupayaan penghantaran yang stabil.
5. Rekod pemeriksaan: Jadikan keputusan lulus sebagai bukti yang boleh disemak
Rekod pemeriksaan perlu mengandungi item pemeriksaan, alat, piawaian, keputusan dan penentuan. Alat yang biasa digunakan termasuk angkup vernier, tolok pin, tolok ulir, tolok tinggi, mesin koordinat tiga dimensi, alat pengukur kekasaran permukaan dan jig pemasangan. Komponen struktur biasa boleh merekod dimensi utama dan tahap rupa; komponen berketepatan tinggi perlu menyimpan laporan ukuran; komponen berfungsi pula harus merekod hasil pemasangan atau ujian beban.
Disyorkan supaya dimensi kritikal dibina dalam bentuk jadual “nilai nominal, had atas, had bawah, nilai sebenar, penentuan”. Jika sasaran diameter lubang bagi satu kelompok komponen ialah 6.00mm, julat dibenarkan ialah 5.90-6.10mm, dan pemeriksaan rawak 10 unit mendapati 2 unit ialah 5.86mm, komponen itu tidak sepatutnya terus diluluskan secara mudah, sebaliknya perlu dinilai sama ada perlu pemesinan susulan, cetak semula atau memaklumkan risiko kepada pelanggan. Rekod berasaskan bukti menjadikan keputusan kualiti lebih telus.
6. Pengendalian keabnormalan: Sistem kebolehkesanan mesti menyokong tindakan pembetulan
Kebolehkesanan kualiti bukan untuk menyalahkan selepas kejadian, tetapi untuk membolehkan pembetulan yang pantas. Rekod keabnormalan perlu mengandungi masa dikesan, proses tempat dikesan, kuantiti terjejas, tindakan sementara, analisis punca dan langkah pencegahan. Punca lazim boleh dibahagikan kepada masalah reka bentuk, bahan, peralatan, parameter, pasca pemprosesan dan logistik. Setiap kategori punca harus mempunyai tindakan pembetulan yang sepadan.
Sebagai contoh, jika pelanggan mengadu komponen terlalu ketat semasa pemasangan, selepas semakan didapati diameter lubang bagi kelompok itu secara umum terlalu kecil, dan orientasi cetakan menyebabkan kesan sokongan di dalam lubang menjadi jelas. Tindakan pembetulan mungkin termasuk melaraskan pampasan diameter lubang, menukar orientasi binaan, menambah proses gerudi semula atau mengemas kini panduan reka bentuk. Jika hanya menggantikan komponen tanpa mengemas kini peraturan, kelompok seterusnya masih boleh mengulangi kesilapan yang sama.
7. Bukti penghantaran: Pembungkusan dan logistik juga sebahagian daripada gelung kualiti
Kebolehkesanan penghantaran perlu merekod kaedah pembungkusan, senarai kuantiti, foto, nombor penjejakan logistik dan masa penghantaran. Bagi komponen yang mudah berubah bentuk, mudah tercalar atau memerlukan kemasan permukaan tinggi, rekodkan bahan kusyen, kaedah pemisahan dan tanda arah. Penentuan tanggungjawab bagi kerosakan semasa pengangkutan sering bergantung pada foto sebelum penghantaran dan bukti pembungkusan.
Pesanan kelompok kecil khususnya memerlukan bukti pengiraan yang jelas. Disyorkan agar sebelum dibungkus, komponen difoto mengikut nombor siri atau kedudukan dulang, dan senarai pembungkusan menyatakan kuantiti, versi serta nota khas. Jika pelanggan menerima barang dan mendapati kekurangan atau campuran komponen, semakan boleh dibuat dengan pantas berdasarkan rekod, tanpa perlu mengira semula keseluruhan projek.
Kesimpulan
Sistem kebolehkesanan kualiti pencetakan 3D perlu meliputi pesanan, model, bahan, proses, pasca pemprosesan, pemeriksaan, keabnormalan dan bukti penghantaran. Matlamatnya bukan untuk menambah beban dokumentasi, tetapi untuk memastikan setiap penghantaran mempunyai bukti, setiap masalah boleh dikesan puncanya, dan setiap penilaian semula dapat menghasilkan penambahbaikan. Dengan keupayaan pengurusan kitar hayat, Blue Print 3D membantu pelanggan menukar tindakan pembuatan yang berselerak menjadi sistem penghantaran kejuruteraan yang boleh dijejak, boleh diguna semula dan terus dioptimumkan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.